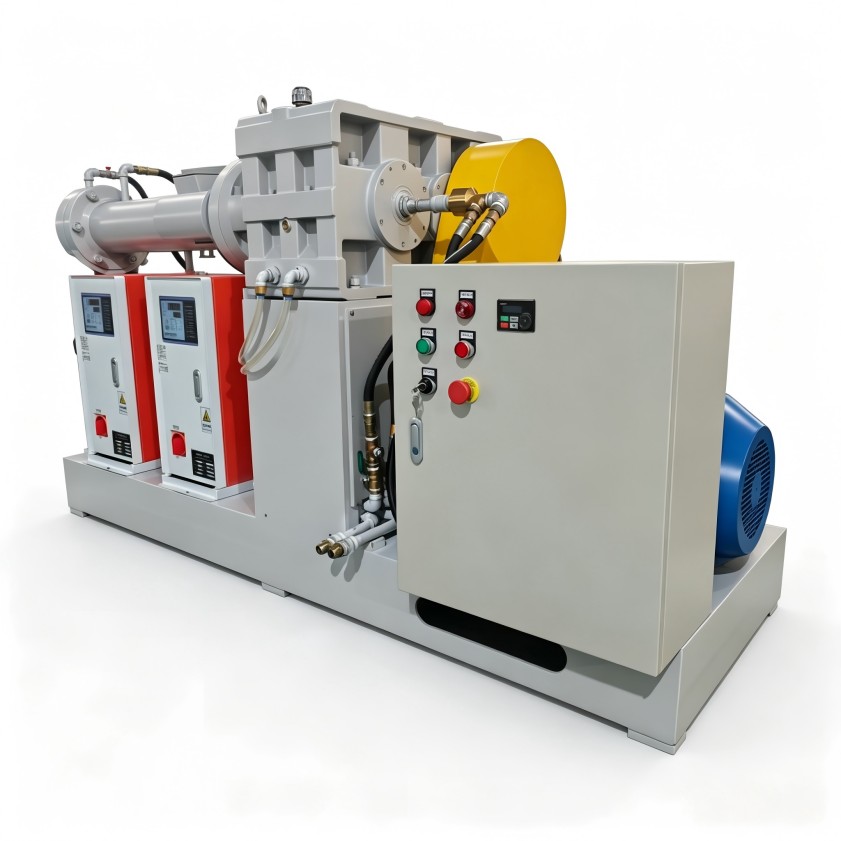
电线电缆料冷喂料挤出温差大?先查温控精度与螺杆剪切
冷喂料挤出机温度控制与电缆料生产稳定性
电线电缆料生产中,冷喂料挤出机的温度波动往往比设备故障更让工艺人员头疼:机筒设定温度与实际熔体温度偏差过大,轻则影响塑化均匀性,重则导致绝缘层外观缺陷甚至焦烧。不少厂家的第一反应是反复调整温控表的PID参数,却忽略了温控系统与螺杆剪切工况的相互制约。这篇文章从温控精度、冷却回路响应和螺杆转速匹配三个角度,梳理温度控制的关键脉络,帮您定位温差来源并找到对应调整方向。
温度控制的对象,不是表显温度而是熔体温度
冷喂料挤出机温度控制的复杂性,在电缆料生产中会被放大。电缆料的配方通常同时包含聚合物基体、增塑剂、阻燃剂、交联剂等多种组分,每一种原料允许的温度窗口都不同。机筒各段设定温度只是工艺起点,胶料在螺杆段经历剪切生热与摩擦升温后,实际熔体温度可能明显高于表显数值。如果只盯着温控表面板,很难抓住问题的真正来源。
加热与冷却的配合,决定温度稳定性
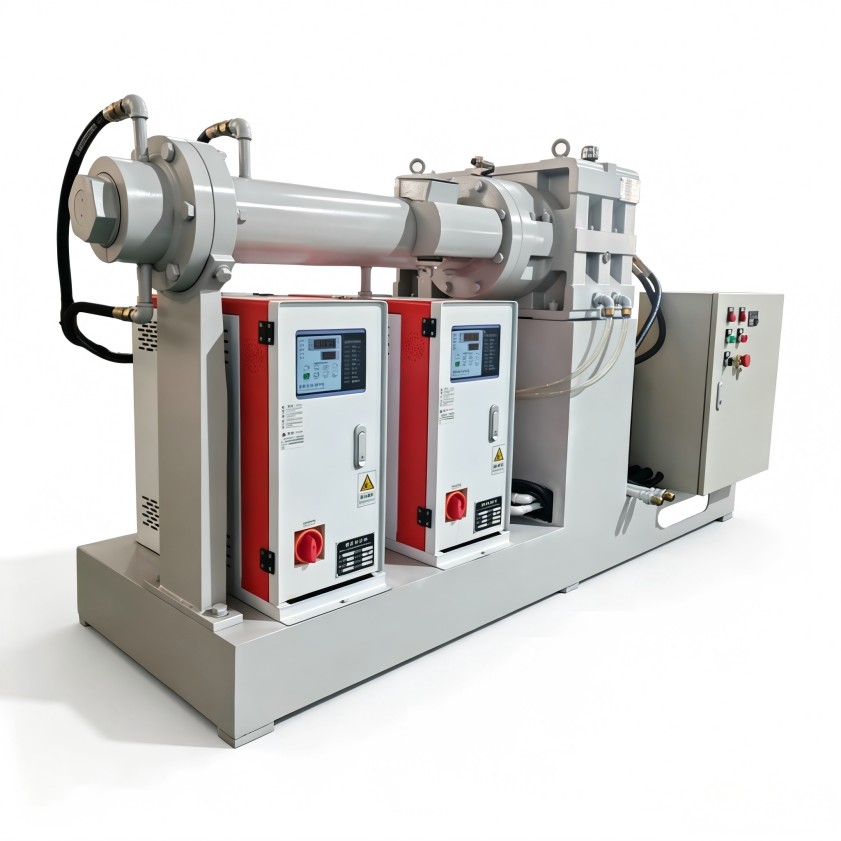
冷喂料挤出机运行时,机筒不同区段需要交替执行加热或冷却,本质上是一个动态平衡过程。设备间的性能差异,往往体现在几个维度:
- 冷却回路的响应速度:能否尽快带走多余热量;
- 各段温度的独立性:机筒分区之间是否会相互干扰;
- 测温点的位置合理性:测点是否能够代表该段的真实工况。
填充系数和停留时间同样影响温控表现。喂料量偏大时,胶料在机筒内停留时间延长,摩擦热积累明显;如果只调温控参数而不调整喂料量,温度波动很难消失。
电缆料配方不同,温度控制的侧重点也不同
PVC护套料对剪切升温相对耐受,但高温下增塑剂挥发会加剧;XLPE绝缘料一旦过热,可能引发早期交联,直接损害绝缘性能;低烟无卤料熔体粘度高,摩擦生热更集中,对冷却能力的要求更高。螺杆转速提高会让剪切热快速上升,原本稳定的温控区间随即被打破;降速生产又会减少摩擦热,可能需要加热补偿。工艺人员掌握这套联动关系,才能跳出单一的温度设定去寻找变量。
改善温度控制,不只在仪表层面做文章
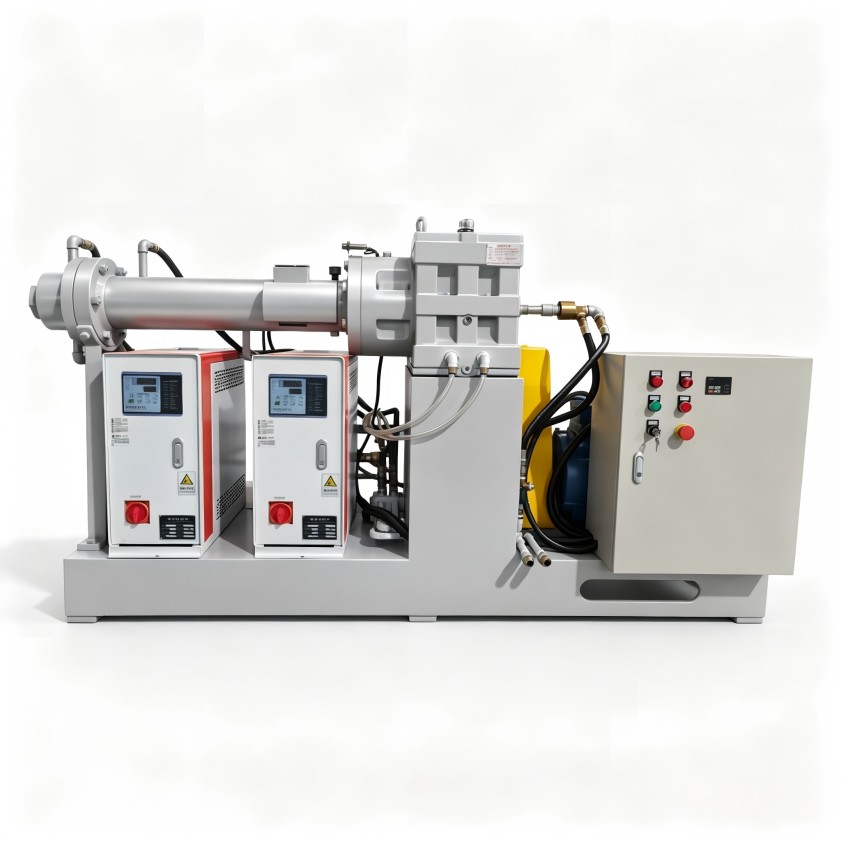
回到设备选型与调试,改善温度控制的方向不应停留在更换温度传感器或加大加热功率。更值得关注的是温控系统与挤出工况是否真正配套:机筒分区能否独立调节、冷却水流量能否自动跟随负载变化、螺杆构型是否适合当前胶料的剪切特性。这些层面的匹配程度,直接决定了生产过程的长期稳定性。利拿实业在橡塑混炼设备的温控系统匹配上具备多年经验,可结合电缆料企业具体的配方与产能需求,提供非标定制化的设备方案。冷喂料挤出机温度控制的系统性优化,最终要回归到“设备适应工艺,工艺围绕产品”这一逻辑上。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。