冷喂料挤出机挤出不稳定?先从工作原理看喂料与塑化节奏
冷喂料挤出机的工作原理直接关系密封件塑化质量与挤出稳定性
橡胶密封件挤出时出现尺寸波动、内部气孔或焦烧,很多厂家会先怀疑胶料配方,却忽略了一个关键变量——对冷喂料挤出机工作原理的理解是否到位。当喂料温度、螺杆转速和加热分区设置不匹配时,设备本身的塑化能力再强也难以稳定输出。下面从螺杆塑化段、温控分区和喂料连续性三个技术维度说明排查方向,帮您降低试错成本。
先看清螺杆三个区段的分工
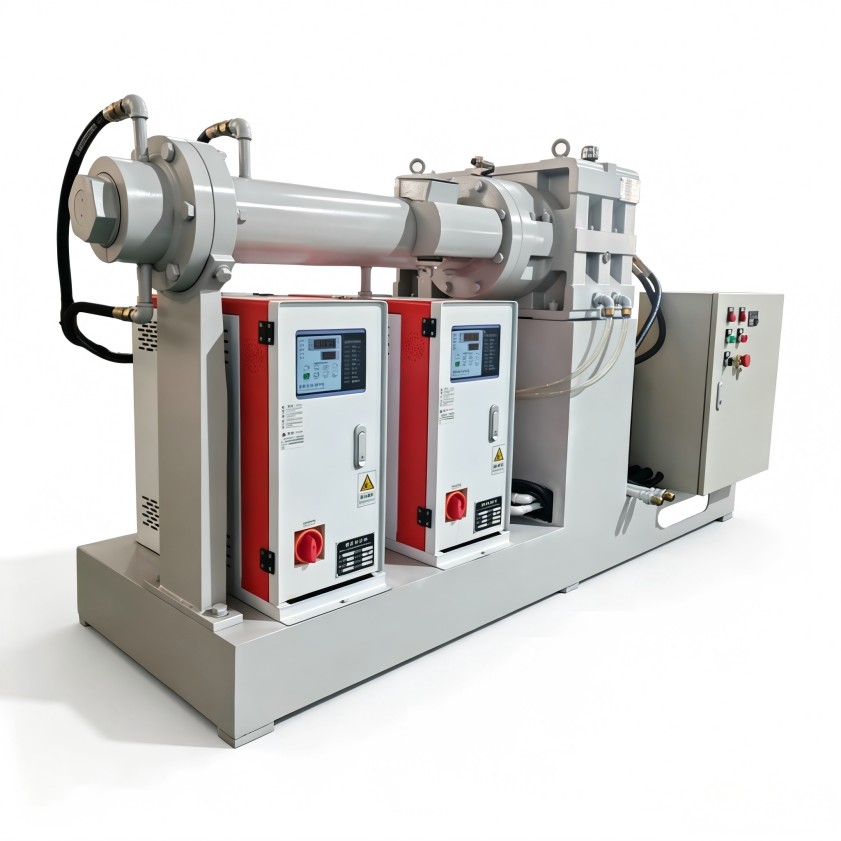
冷喂料挤出机的螺杆按功能大致分为喂料输送段、塑化压缩段和均化计量段。低温胶料进入喂料段后,在螺槽中逐步被压实并向前推进;进入压缩段后,螺槽容积逐渐变窄,胶料承受的剪切作用增强,机械能转化为热能,胶温快速上升完成塑化;均化计量段的作用则是让胶料以稳定的压力和流量挤向机头。
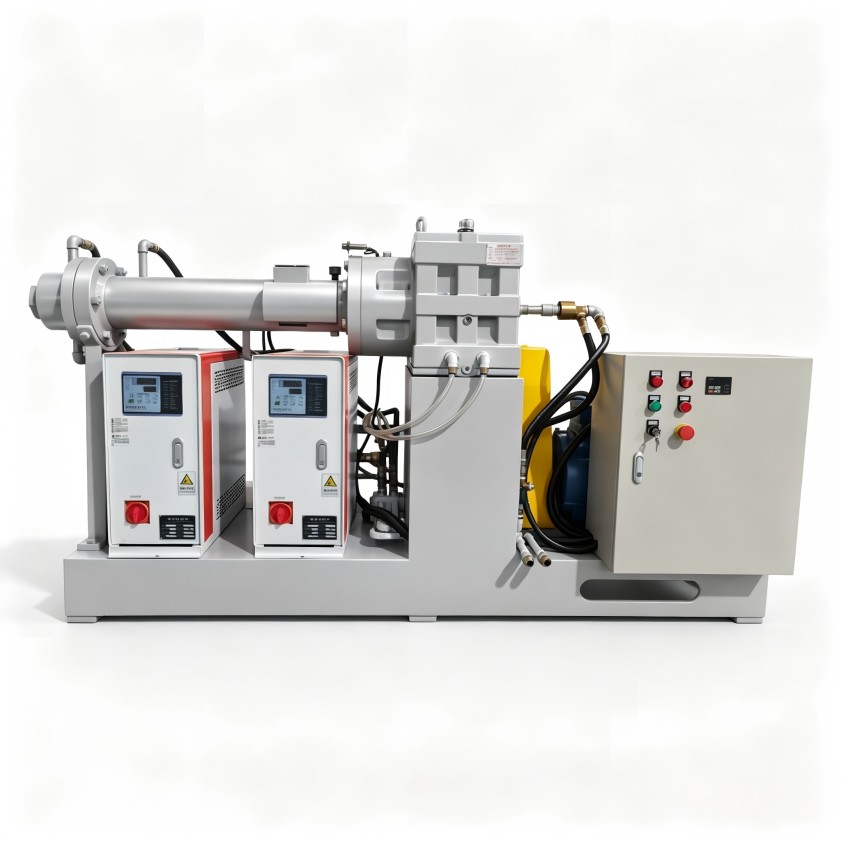
在橡胶密封件生产中,压缩段的压力建立是否充分,直接关系到制品内部有无气孔。如果压缩比偏小或剪切不足,胶料中裹入的空气难以被排出,产品截面切开后常会看到针孔状缺陷。
温控精度:密封件对温度波动有多敏感
在冷喂料挤出机的工作原理中,温度控制同样是核心环节。与热喂料不同,冷喂料机组靠剪切生热,机筒各段需要独立加热和冷却来平衡热量。机筒前段、机头和口模通常分开控温:温度偏高会使胶料提前焦烧,表面出现颗粒或异味;温度偏低则塑化不充分,挤出物表面粗糙,尺寸也不稳定。
密封件多为中小截面制品,胶料在机筒内停留时间不长,对温度波动尤其敏感。调试时建议记录各段实际温度与设定值的差值,如果温差波动频繁,应优先检查热电偶位置和冷却水路状态。
喂料连续性不可忽略的两个观察点
挤出波动不只是设备磨损的问题,喂料环节同样值得关注。第一个观察点是喂料口胶料移动速度是否均匀,时快时慢往往说明供料胶条的宽度或厚度不一致,导致螺杆的填充量周期性变化。第二个观察点是口模压力的稳定程度,若压力波动明显,可以尝试调整前道开炼机的出片厚度,或改变人工操作节奏,让胶条连续平稳地进入喂料口。
很多厂家把这两个观察点忽略掉,反复调整螺杆转速却见效不大,根源就在于供料工况没有先稳定下来。
从原理出发的排查顺序与选型建议
出现质量问题时,建议按这个顺序排查:
- 对照温控仪表,确认各段实际温度与设定值是否一致;
- 观察喂料口吃料是否均匀,排除供料波动;
- 检查螺杆压缩段有无磨损或粘料;
- 记录不同转速下的挤出压力变化,判断塑化段是否正常。
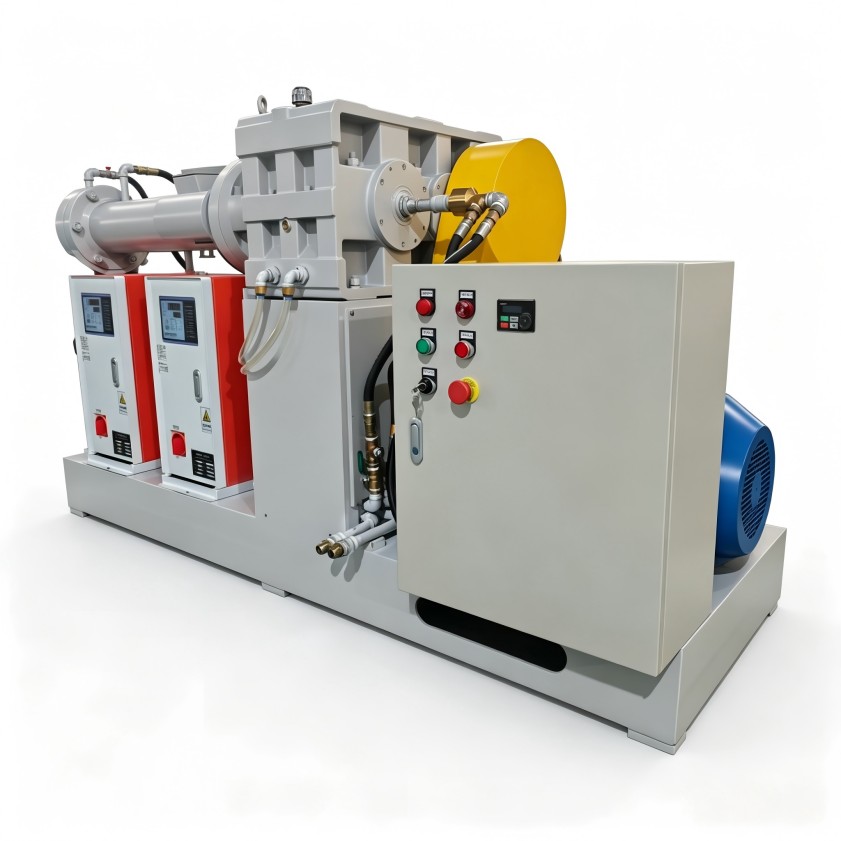
冷喂料挤出机工作原理其实可以当成一套排查框架来用,按顺序排除之后,多数波动问题都能找到具体方向。设备选型时,建议把胶种配方、制品截面和产能目标放在一起评估,不能只看螺杆直径。利拿实业在橡塑混炼成型领域有15年以上橡塑设备研发经验、70多项自主专利技术,可提供贴合密封件生产工况的非标定制方案,从源头减少挤出波动。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。