密封件硫化气孔反复出现?混炼排料温度波动是常见盲区
橡胶密封件硫化不稳定?建议先从混炼均匀性排查
橡胶密封件硫化后出现气孔、局部欠硫或硬度波动时,很多工厂会反复调整硫化机温度和时间。但问题若出在前道混炼,单靠硫化参数很难解决。胶料分散不均、排料温度漂移、填充系数设定不当,都会经由混炼环节传导到硫化制品上,表现为批次性能差异。本文围绕利拿橡胶硫化机使用中的前道混炼工序,从混炼均匀性和排料温度控制两个维度梳理排查思路,帮助密封件厂家减少无效试错。
混炼不均如何传导到硫化缺陷
密封件模腔小、胶料流动距离短,对生胶与配合剂分散均匀性的要求比大尺寸制品更高。混炼不充分时,硫化剂局部集中会形成过硫硬点,分散不足区域又容易欠硫发粘,成品硬度和压缩永久变形随之波动。这类缺陷的一个特征是间歇出现,没有固定规律。遇到这种情况,先排查混炼批次的均匀性,往往比反复改动硫化机参数更有效。
三个容易被忽略的混炼工艺参数
以下三个参数对密封件硫化质量影响较大。
- 填充系数:决定胶料在密炼室内的翻动与剪切状态。过高则翻滚不足,配合剂分散不均;过低则剪切摩擦不够,塑化不充分。
- 排料温度:直接影响胶料塑化程度和焦烧风险。同配方下排料温度波动大,批次间粘度不一致,后续硫化曲线也会漂移。
- 冷却停放:排料后的冷却速度和停放时间不稳定,会改变胶料焦烧特性,导致模压硫化时流动性时好时坏。
每项参数都要结合具体配方和设备状态验证,不能照搬固定值。
不同密封件胶料的混炼适配差异
NBR、EPDM、FKM等胶料对混炼条件的要求并不相同。NBR对剪切敏感,混炼温度偏高容易出现凝胶;EPDM需要充分的剪切与翻胶来保证炭黑分散;FKM则更依赖较低的排料温度和稳定的冷却条件。选设备时,除了密炼机容积,还要关注转子形式与温控精度是否匹配胶种特性。啮合型转子对剪切分布更均匀,适合分散要求高的胶料,但最终仍要按配方做验证。
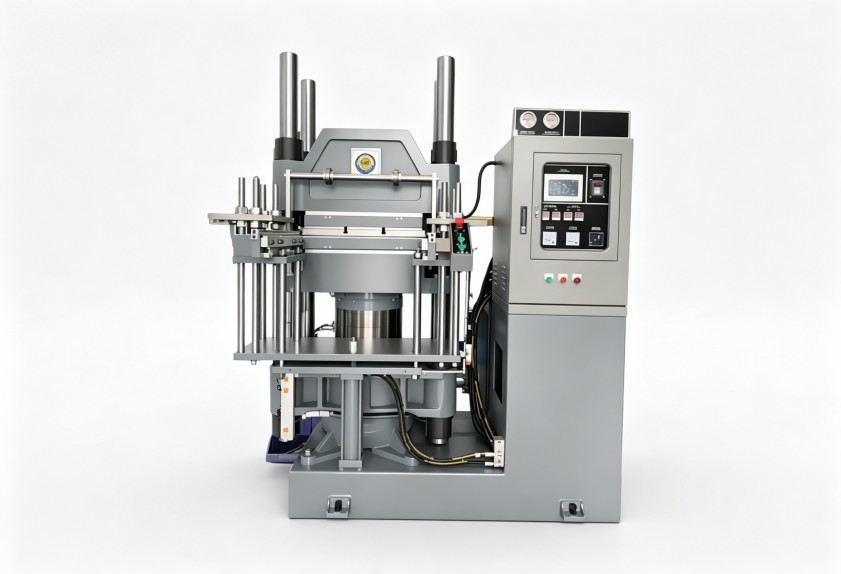
从混炼设备入手改善硫化稳定性
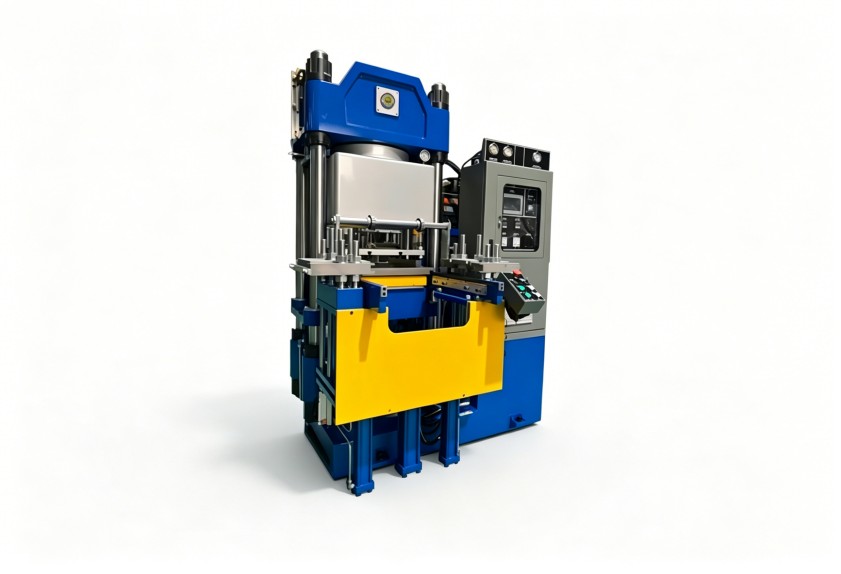
当密封件批次问题反复出现时,对混炼装备做一次系统体检比直接换硫化机更有意义。利拿橡胶硫化机相关工艺中,混炼成型装备的转子间隙、卸料门密封状态、温控精度都会影响批次一致性。若您的密封件产品正面临类似问题,可从工艺参数和设备状态两方面同步排查,必要时进行针对性的设备改造或选型评估。
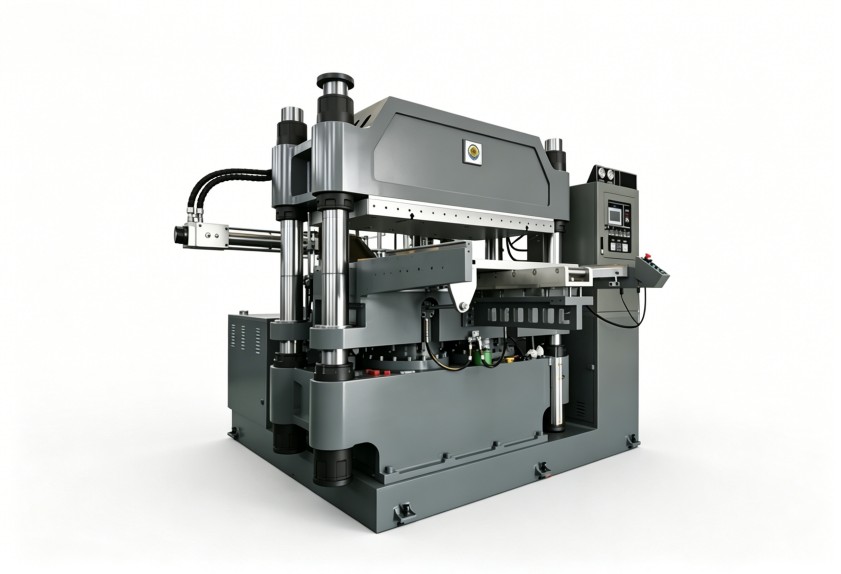
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。