电线电缆料挤出尺寸不稳?靠谱挤出机厂家先核对三项工艺参数
电线电缆料挤出尺寸不稳?挤出机厂家排查先看三项工艺参数
电线电缆料的挤出尺寸偏差、表面瑕疵直接影响绝缘层厚度均匀性,轻则需要裁段返工、浪费物料,重则整批次绝缘性能不达标,延误下游交付。不少生产团队遇到这类问题第一反应是设备精度不足,急于联系供应方更换部件,反而跳过了最容易调整的工艺参数环节。以下从三项核心工艺参数的匹配逻辑拆解,帮助现场人员快速定位可自行修正的异常点,也能在对接设备供应方时明确需求边界。
温控精度偏差为何会引发尺寸波动
电线电缆料多为热敏性高分子材料,机身各段温度与实际测温点偏差超出合理范围时,物料熔融状态不均,挤出压力随料流黏度波动,最终反映为成品外径偏差,还可能因绝缘层厚度不均埋下电压击穿的安全隐患。部分现场调试仅关注设定温度,忽略温控传感器校准周期与开机恒温等待时长,看似参数设置符合要求,实际料温并未达到工艺标准。专业的挤出机厂家会在设备交付时明确各段温控的允许偏差范围与校准周期,帮助现场人员规避这类隐性问题。
螺杆喂料转速不匹配的典型表现
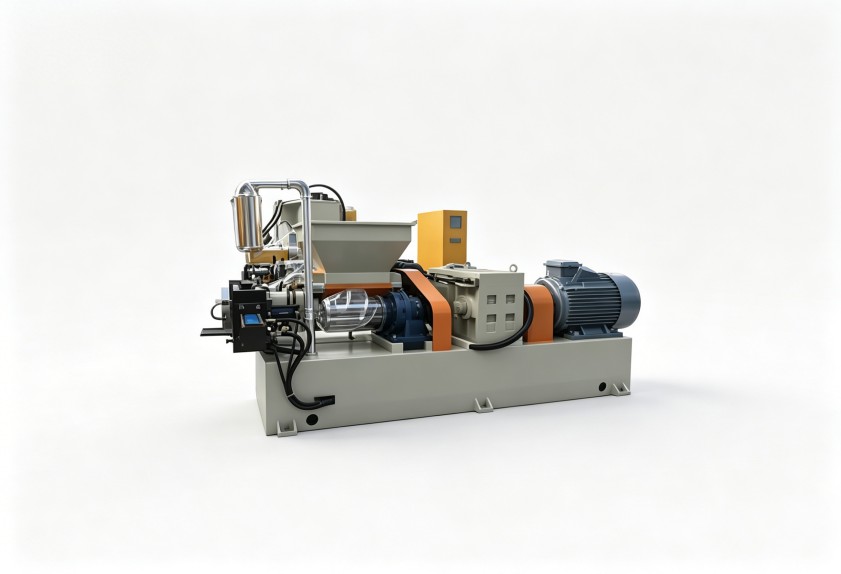
喂料量与螺杆挤出量不匹配时,会出现两类典型异常:喂料不足时机膛压力不够,出料断续且表面易出现凹坑;喂料过量时机膛压力过载,出料外径忽大忽小,严重时还会触发设备过载保护。调试时不能直接套用通用参数,需结合具体电缆料配方、熔融指数与滤网层数逐步调整转速比,每次调整后预留足够稳压时间再测量尺寸,避免频繁调整产生更多废料。
牵引参数对成品尺寸的间接影响
挤出后的绝缘层需经牵引装置匀速送出,若牵引张力不稳定、压轮磨损后出现打滑,会导致出料速度与牵引速度不同步。即使挤出端出料均匀,成品也会出现外径忽粗忽细、偏心超差的问题。日常维护除核对牵引速度参数,还要定期检查压轮磨损情况与张力反馈数值,排除机械部件导致的参数失真。
参数调整无效时的排查方向
如果三项参数校准后异常仍未消除,可依次排查螺杆磨损、滤网堵塞、物料批次稳定性等问题。对接设备供应方时同步提供近期参数记录、废料样段与物料批次信息,能大幅降低沟通成本。新产线规划时可将工艺支持能力纳入供应方考察维度,有行业经验的挤出机厂家会同步提供工艺参数调试的配套支持,而非仅交付硬件设备,能减少后期生产中的调试成本与停机时间。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。