江苏开炼机加工橡胶密封件气泡多?工艺参数调整与选型思路
江苏开炼机加工橡胶密封件气泡频发?工艺参数调整逻辑梳理
橡胶密封件对断面尺寸公差、表面致密性要求较高,开炼工序一旦频繁出现气泡、厚薄不均问题,后续硫化后废品率会明显上升,还可能因批量返工耽误下游订单交付。很多现场操作人员遇到异常第一反应只调辊距,反复折腾多次仍找不到根源,反而浪费原料和工时。下文结合开炼核心工艺参数,梳理异常排查的先后逻辑,也可作为采购设备时的配置判断依据。
辊温偏差为什么会引发密封件气泡与厚度差
开炼依靠两个相对转动的辊筒挤压剪切胶料,让配合剂均匀分散。辊温过高,胶料易变软发黏、包辊不稳,还可能裹挟空气形成气泡;辊温过低,胶料剪切生热不足、分散不均,压出片材弹性不一致,冷却后易出现厚度偏差。丁腈橡胶、三元乙丙等密封件常用胶料的温控要求差异明显,若设备温控精度不足,参数调整容错空间会很小。
辊距调整不能只看最终压片尺寸
很多操作人员习惯直接把辊距调到成品需要的厚度,忽略了破胶、混炼、压片不同阶段的辊距梯度。破胶阶段需要较小辊距保证剪切力,让大块胶料充分破碎;混炼阶段要适当放大辊距,保证配合剂有足够的混入空间,避免粉料飞扬;最后压片阶段再逐步收窄到目标尺寸。如果跳过梯度直接调至最终厚度,不仅配合剂分散不均,胶料内部的空气也无法逐步排出,即使暂时看不到气泡,硫化后也可能显现缺陷。
加料节奏与填充量对混炼稳定性的影响
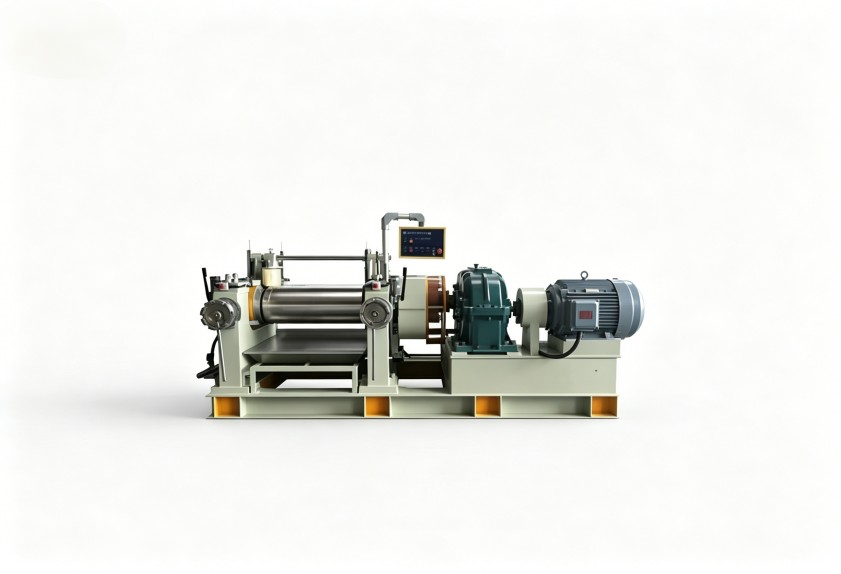
不少使用江苏开炼机的加工厂容易忽略加料环节的影响,填充量与投料节奏偏差,会直接干扰混炼稳定性。设备加工容量需与辊筒规格匹配,单次加料过多,胶料得不到充分剪切,不仅分散效果差,还易堆积裹入空气;加料过少则设备空转占比高、单位能耗上升,胶料停留辊面过久还可能出现焦烧风险。添加配合剂需沿辊筒工作面均匀投料,避免单侧投料导致辊筒受力不均,长期会影响辊筒精度,进一步放大厚度公差。
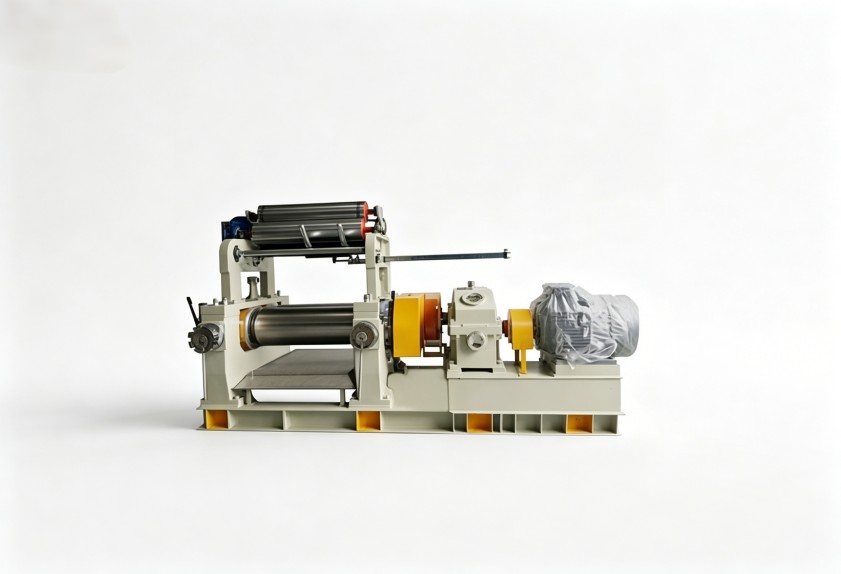
参数异常排查后的设备适配判断思路
如果按照辊温、辊距、加料量的逻辑逐一调整后,气泡、厚度差问题仍反复出现,就要考虑设备配置是否适配橡胶密封件生产要求,辊筒耐磨性、温控精度、辊隙均匀度等,都会直接影响参数落地稳定性。
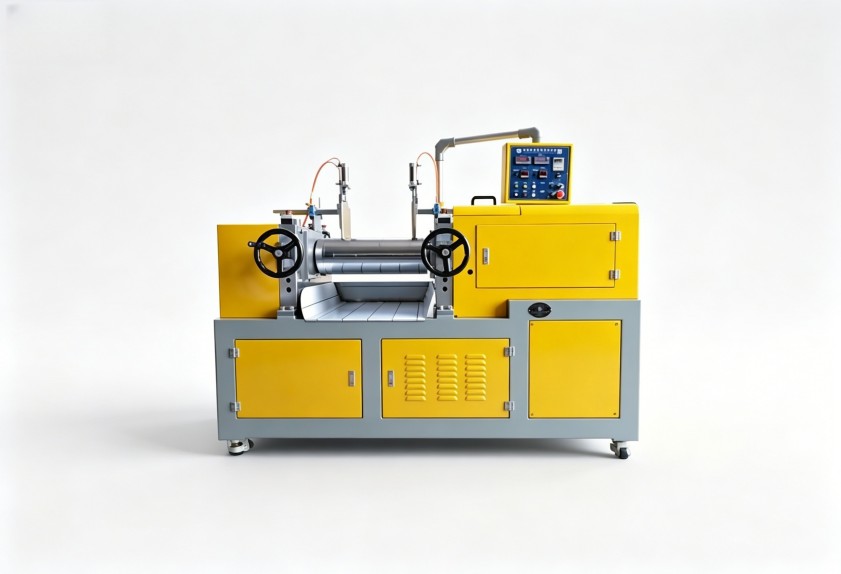
选型江苏开炼机时,可提前同步常用胶种、产能要求、公差标准,优先确认供应商的对应胶料工艺适配经验,减少上线调试成本。利拿实业可结合不同密封件胶种的工艺要求,匹配对应辊筒、温控配置的设备。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。