

金属密炼机混炼时间总对不上工艺单?先排查这三个工艺变量
金属密炼机混炼时间设不准?从填充系数、温控到转子逐一排查
金属密炼机混炼时间到底设多久,是高填充粉末喂料现场最常争论的工艺问题之一。同样的配方,换一批金属粉、换一台设备,原来的时间设定可能就完全失效:混少了,粘结剂包覆不匀,喂料流动性忽好忽坏;混久了,摩擦生热持续累积,粘结剂提前软化甚至分解,后续成型与烧结的稳定性全被拖累。不少现场习惯沿用经验时间,或者宁长勿短,产能就这样被悄悄吃掉。下面从填充系数、温控精度和转子形式三个变量入手,帮您把"设多久"变成一道可以推算的题。
时间不足与时间过长,代价并不对等
混炼的目标,是让金属粉被粘结剂均匀包覆、粉体团聚被充分打开。时间不足时,剪切总量不够,料里残留未被润湿的干粉和硬团,喂料粘度在批次间波动,良率先受影响。时间过长的问题更隐蔽:金属粉导热快、摩擦生热明显,多混的每一分钟都在推高料温,粘结剂在过热状态下性能衰减——表面看喂料"更匀了",配方窗口其实已被破坏,单缸周期拉长还意味着能耗上升、产能下降。所以混炼时间不是越长越保险,而是要卡在"分散均匀"与"热历史受控"的交点上。
三个变量,决定时间该设多久
填充系数
金属粉密度大,装料量直接改写剪切效率。填充过高,扭矩陡增、腔内流动空间不足,粉体翻动不开,时间被迫拉长还容易局部过热;填充过低,物料在腔内"打滑",剪切作用弱,同样混不匀。粉体粒径、形貌一变,合理填充区间就会移动,时间设定要跟着重算。
温控精度
高填充金属体系升温快,温控系统响应慢、冷却能力不足时,实际料温会明显偏离设定值。料温一变,粘结剂的软化状态就变,同样的时间得到的是另一种分散结果。在温控精度不够的设备上谈时间优化,前提本身就不成立。
转子形式与容积匹配
不同转子棱型与啮合方式,对高填充体系的剪切、翻炼分配差别很大;设备容积与目标批量不匹配时,操作人员只能靠加减时间去"凑合",这本身就是时间失控的来源。
别盯分钟数,盯这三件事
- 功率/电流曲线:达到稳定平台、批次间曲线基本重合,说明分散状态已稳定,这比固定的分钟数更可靠。
- 出料状态:切开观察无明显干粉、无结团,断面质地均匀。
- 批次记录:记录每缸达到稳定扭矩所需的时间,用它动态修正工艺单,而不是一次设定、长期不动。
选设备时,先给时间留出调节余量
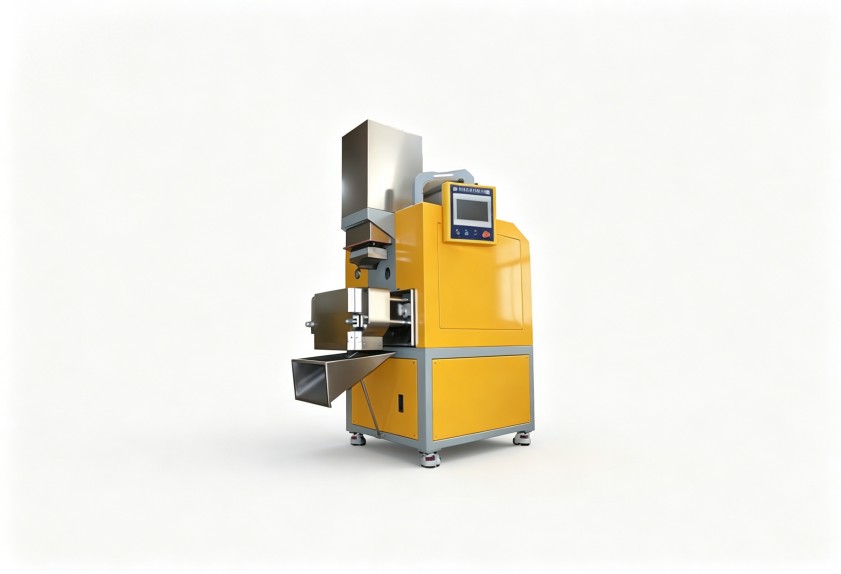
混炼时间能不能调得动,设备硬件先决定了一半。温控系统的响应速度和冷却回路设计,决定高填充体系的料温能否被按在工艺窗口内;转子能否按粉体特性选配,决定剪切效率的上限;容积与批量的匹配度,决定填充系数能否落在合理区间。利拿实业拥有15年以上橡塑设备研发经验和70多项自主专利技术,支持按粉体体系、粘结剂配方与产能要求做全流程非标定制,让金属密炼机混炼时间的工艺窗口真正可调、可控。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
