金属板材压延厚度忽厚忽薄?先排查辊筒配置与温控系统
金属板材压延厚度不稳?从辊筒与温控排查精度问题
做金属板材压延的工厂,头疼的往往不是速度,而是厚度忽厚忽薄:同一卷板材头尾偏差超标,下游冲压、裁切全受影响,严重时整批报废。遇到这类问题,不少车间第一反应是调压力、换原料,折腾几轮却收效甚微。其实问题多半不在操作,而在设备配置本身。本文从辊筒结构、温控系统、工艺参数三个维度,梳理压延精度波动的常见成因,帮您少走弯路。
压延机在金属板材加工中的应用,核心是"辊缝决定精度"
压延的基本原理并不复杂:金属板材从一对或多对相向旋转的辊筒之间通过,在辊压作用下发生塑性变形,厚度减薄、表面趋于平整。无论是板材精整、箔材减薄,还是新能源电池极片辊压,最终精度都取决于辊缝是否稳定。辊缝哪怕波动几丝,板材厚度就会跟着跑偏。所以排查精度问题,第一步永远要回到辊筒。
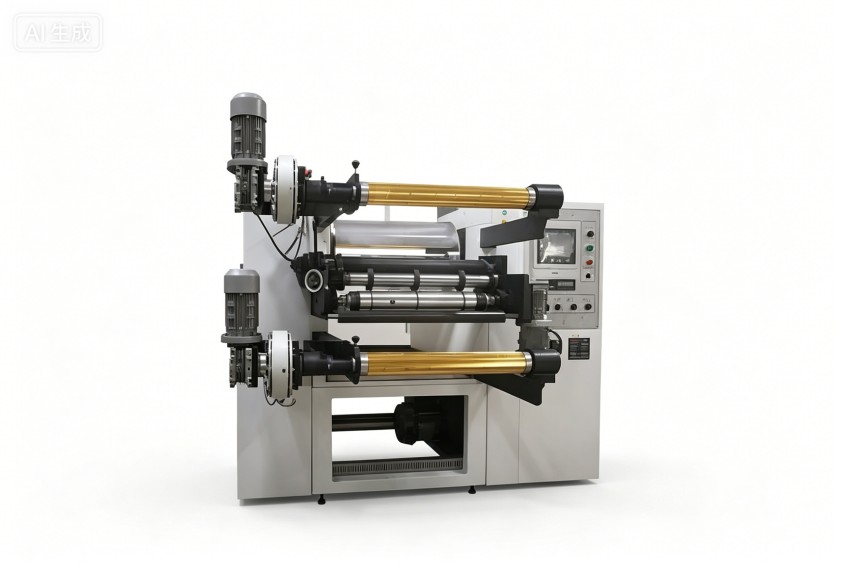
厚度忽厚忽薄,先查辊筒配置
辊筒是压延精度的第一道关口,建议按三个方向排查:
- 几何精度:辊面圆度、圆柱度和表面粗糙度是否达标。辊面的磨损、划伤会直接"复印"到板面上,形成周期性缺陷。
- 挠度补偿:辊筒受压后会产生微小弯曲,导致板材中间厚、两边薄(或相反),需要依靠中高磨削或预弯机构来补偿。
- 轴承间隙:轴承磨损、游隙过大,会让辊缝随转速周期性变化,表现为有规律的厚度波动。
温控是被低估的精度变量
不少人认为压延机在金属板材加工中的应用以冷压为主,温度无关紧要。实际上,辊面温度波动会改变辊筒的热膨胀量,进而改变辊缝;温度还直接影响板材的流动应力与回弹量。在温压工艺中,辊面温度不均更会造成板材横向性能差异。一套响应快、分区控温精确的辊筒温控系统,往往比单纯加大压力更能稳住精度。
速度、压力、张力要协同调节
单点调参是另一个常见误区。压延速度变化后,材料变形热和摩擦状态都会跟着变,原来的压力与辊缝设定未必继续适用;前后张力则直接影响板材的延伸率。每更换一次材料牌号或厚度规格,三者都应作为整体重新匹配,而不是只拧某一个旋钮。
从金属到橡塑,精度控制的逻辑是相通的
压延机在金属板材加工中的应用逻辑,在橡塑领域同样成立:橡胶压片、塑料薄膜、新能源材料覆膜,对辊筒精度与温控的要求一脉相承。利拿实业深耕橡塑成型设备15年以上,拥有70多项自主专利,在开炼机等辊筒类设备的辊面加工与温控设计上积累了成熟经验,可为有混炼、压延成型需求的企业提供设备层面的技术支持。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。