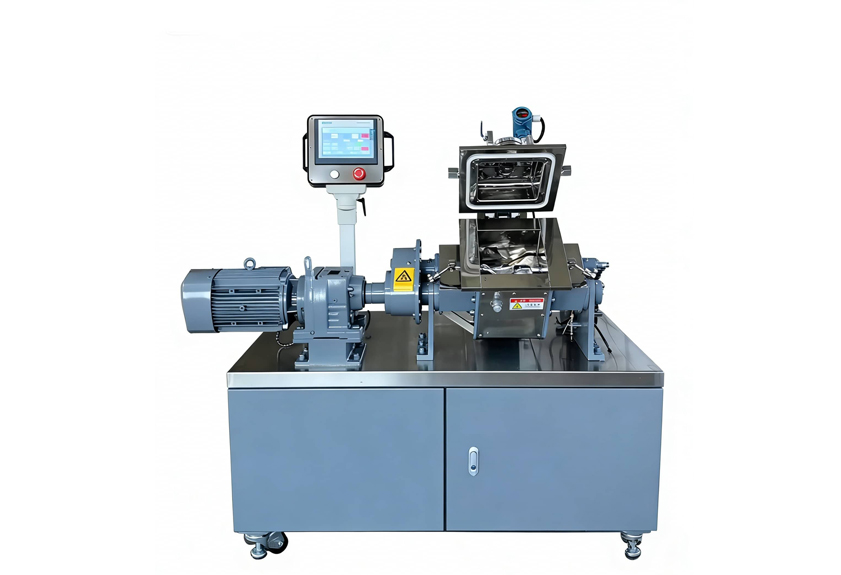
电线电缆料混炼电耗降不下来?先看啮合机的转子与温控
啮合机节能的关键不在电机功率,而在转子啮合效率与温控精度
做PVC电缆料或低烟无卤料的企业,对混炼电耗大多敏感:材料热敏、温度窗口窄,为了保证分散和塑化,常常只能延长混炼时间、加大冷却量,电费就这样一点点堆上去。电耗偏高时,最常见的反应是换高效电机或加装变频器,但改造完往往降幅有限——问题未必出在电机上。下面从转子啮合结构、温控精度和填充系数三个维度,拆解啮合机的能耗去向,帮电缆料生产企业找到电耗的真正来源。
混炼消耗的电能,到底花在了哪里
密炼机的能耗路径并不复杂:电机驱动转子对物料做功,这些功大部分转化为剪切热与摩擦热,再由冷却系统带走。换句话说,每一分钟多余的混炼时间都会产生双重浪费——既付出做功的电,又付出冷却的电。
啮合式转子的两根转子棱部相互啮合,物料通过啮合区时受到强烈的挤压与剪切,分散效率更高。同样的配方,混炼周期缩短,单位产量的电耗随之下降。这也是利拿啮合机节能方案在设计时最先打下的结构基础。
转子结构如何左右剪切效率
同样是啮合式转子,细节差异会直接反映到电表上:
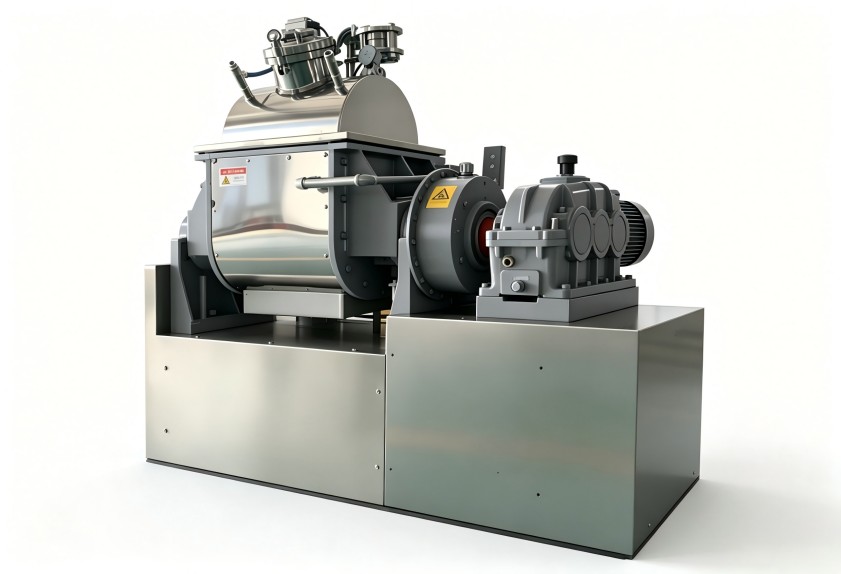
- 啮合间隙:间隙偏大,物料从啮合区"漏过去",剪切不足,只能靠延长时间弥补;间隙合理,分散在一次通过中即可完成。
- 棱的几何设计:螺旋角与棱宽影响物料的轴向循环和翻炼次数,循环越充分,达到均匀分散所需的时间越短。
- 磨损状态:棱部磨损后间隙悄悄变大,表现为同样的料混炼时间越来越长。这类电耗上升常被误认为"正常老化",其实可以通过检修恢复。
温控精度是另一个隐性能耗变量
PVC过热易分解,低烟无卤料填充量大、生热快,排胶温度一旦超限就可能焦烧报废。温控不准带来的浪费同样是双重的:为避免超温,操作上往往提前加大冷却,料温降过头又得靠剪切重新升温,能量在一冷一热间反复吞吐。
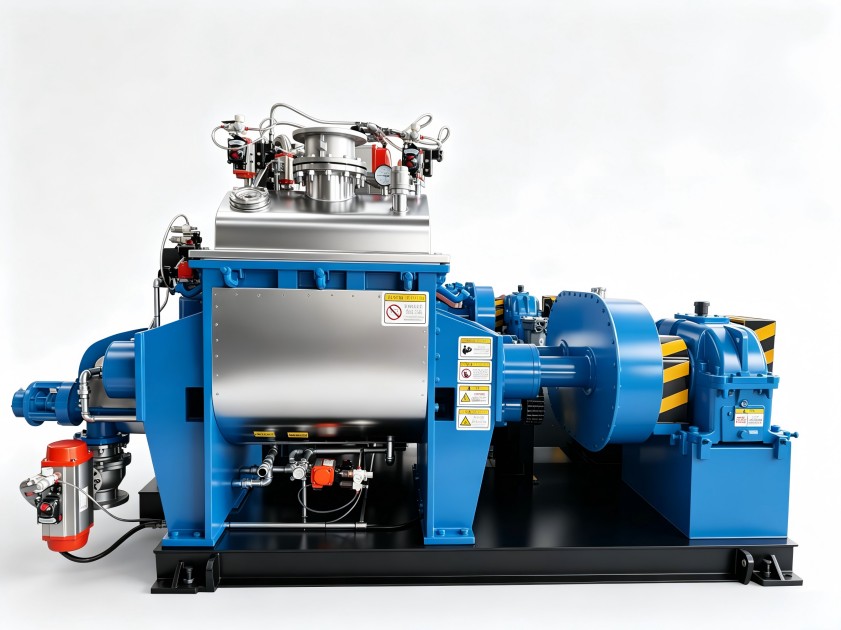
温控分区合理、响应迅速的设备,能把混炼过程稳定在目标窗口内。对热敏性电缆料而言,温控能力本身就是节能能力,这也是利拿啮合机节能方案中温控系统被重点对待的原因。
动手改造前,先做三项检查
- 核对填充系数。装料过少,转子空转比例高;过多则电流飙升、周期拉长。应结合胶料比重与转子结构确定合理填充区间。
- 连续记录每锅的混炼时间与排胶温度。一两周的数据足以暴露异常批次——时间突然拉长或温度漂移,往往指向转子磨损或温控故障。
- 检查冷却水路。结垢、流量不足会拖慢温控响应,间接推高能耗。
与设备厂家沟通时,确认三件事
转子形式与材质是否匹配自身胶种——高填充、热敏或含腐蚀性助剂的料,对转子的要求差别很大;温控是否分区、响应速度如何;厂家能否基于实际配方做混炼验证,而不是只给样本上的标准参数。以利拿实业的非标定制流程为例,会先采集胶种、产能与车间工况,再给出转子、容积、温控的组合建议,让利拿啮合机节能落到具体产线,而非停留在纸面。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。