

密封条挤出总冒气泡?先排查冷喂料挤出机的真空排气系统
冷喂料挤出机真空排气不畅,密封条气泡为何断不了根
做橡胶密封条挤出的工厂,大多遇到过这种情况:同一批胶料,之前挤出断面致密,最近却频繁出现表面气泡和内部气孔。换配方、降车速、调温度,折腾一圈改善有限。很多现场的第一反应是怀疑胶料,但配方明明没动过——问题往往出在设备侧,真空排气系统的状态在悄悄变差。下面从排气段工作原理、常见失效点、排查顺序和维护节奏四个维度展开,帮你把根因找出来。
真空排气段到底在做什么
胶料在螺杆输送中进入排气段时,螺槽深度和导程发生变化,胶料层变薄、压力骤降,内部裹挟的空气与低分子挥发分被释放出来,再由真空泵经排气口抽走。排气效果好不好,取决于三件事:胶料在排气段能否充分摊开、真空度是否足够且稳定、排气通道是否畅通。任何一环掉链子,气泡都会重新出现在制品里。
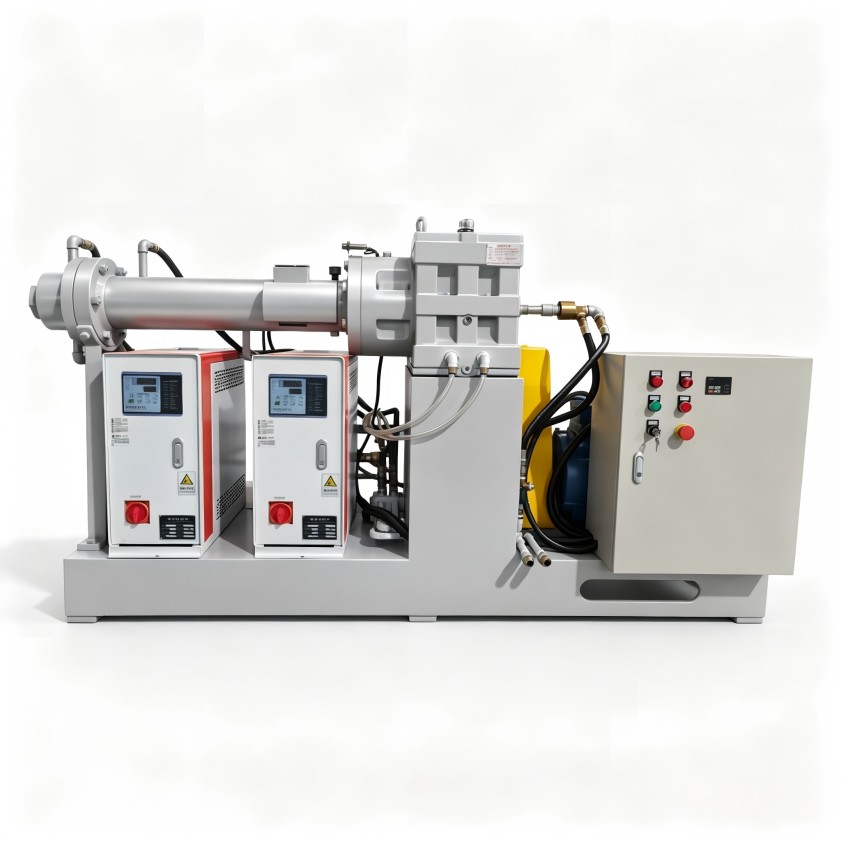
排气效果变差,通常逃不出这四个原因
排气口积胶堵塞。 胶料在排气段被螺杆搅动向上爬升,冷却后在排气口和管路内壁结皮,通道越堵越窄,抽气效率持续下降。
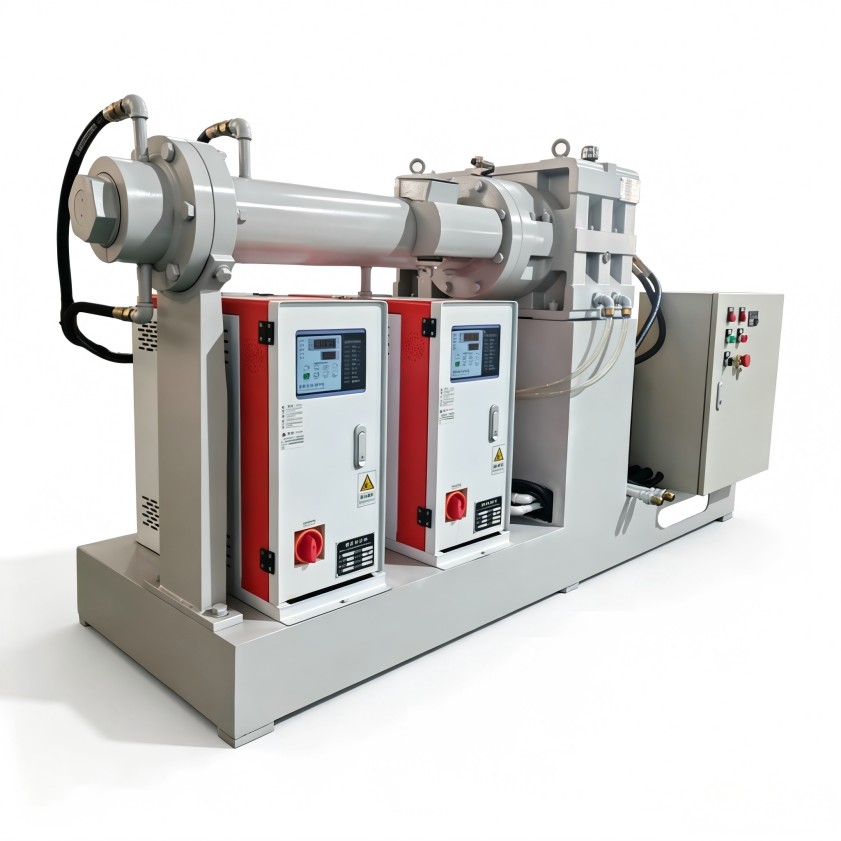
真空管路泄漏。 密封圈老化、法兰垫片变形、接头松动,都会让实际抽力不足,而真空表读数可能看起来还行。
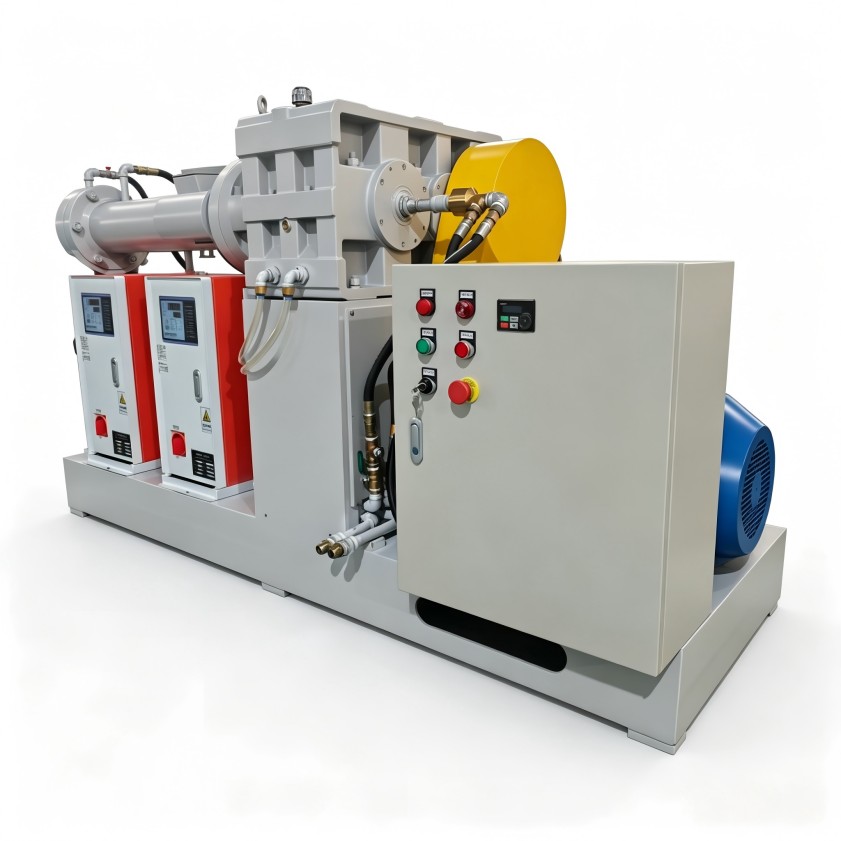
螺杆与机筒磨损。 配合间隙变大后,排气段前后压力建立不稳,胶料摊开效果变差。
原料水分偏高。 配合剂受潮、胶料停放环境湿度大,挥发分超出冷喂料挤出机真空排气系统的处理能力,光靠延长抽气时间很难弥补。
一套班组能执行的排查顺序
建议按由外到内、由快到慢的顺序来:
- 先看真空表:读数波动大,多为泄漏或堵塞;读数正常但制品有泡,重点怀疑原料水分。
- 停机拆检排气口:看是否有积胶、结皮,这一步判断起来很直观。
- 分段检查管路:封闭排气口单独抽真空,观察真空度能否保持,锁定泄漏点。
- 回看工艺记录:烘胶时间、停放条件近期是否有变化。
这套方法不依赖专业仪器,普通班组培训后就能上手。
与其坏了再修,不如定好维护节奏
- 每班清理排气口积胶,避免结皮层层累积
- 每周检查真空泵油位与滤芯状态
- 记录真空度趋势:单次数值意义有限,持续下降才是预警信号
- 教会操作工识别返料前兆:排气口胶料蠕动加剧、真空表小幅抖动
长期反复?可能是排气系统设计不匹配
如果气泡问题修了又犯,值得在设备层面复盘一次:排气段螺槽结构是否匹配当前胶料硬度,排气口有没有防返料设计,位置是否便于拆检清理。利拿实业在冷喂料挤出机真空排气配置上支持全流程非标定制,可结合胶种特性与车间布局,调整排气段结构和真空系统方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
