

密封件欠硫、焦烧总反复?利拿硫化机调试从温控与时间查起
密封件欠硫焦烧反复?硫化机调试先核对温度、时间与排气
O型圈、骨架油封、垫片这类橡胶密封件,批量生产中最怕一种情况:试模时合格,量产却欠硫;把硫化时间拉长,又出现焦烧、飞边发脆。问题集中在硫化环节,但根源未必在配方。不少现场的第一反应是调胶料、延时间,结果换了机台或模具,异常照样重来。本文从温控核对、硫化时间起算、排气与压力配合三个维度,梳理一套可复用的调试核对顺序,帮助现场人员把问题定位到具体环节,少走弯路。
先分清:是胶料问题,还是设备状态问题
欠硫、过硫、气泡、脱模撕裂,这些异常表面相似,归因却完全不同。调试第一步不是改参数,而是固定变量做排除:
- 同一批胶料、同一副模具,只换机台,异常是否跟随?跟随,则问题多在胶料或模具;不跟随,则查机台状态。
- 同一机台上,异常是否固定出现在某一模腔?固定腔位出问题,多半是模温不均或排气不畅。
这一步能排除掉大量误判,避免把设备温差当成配方缺陷去反复调胶。
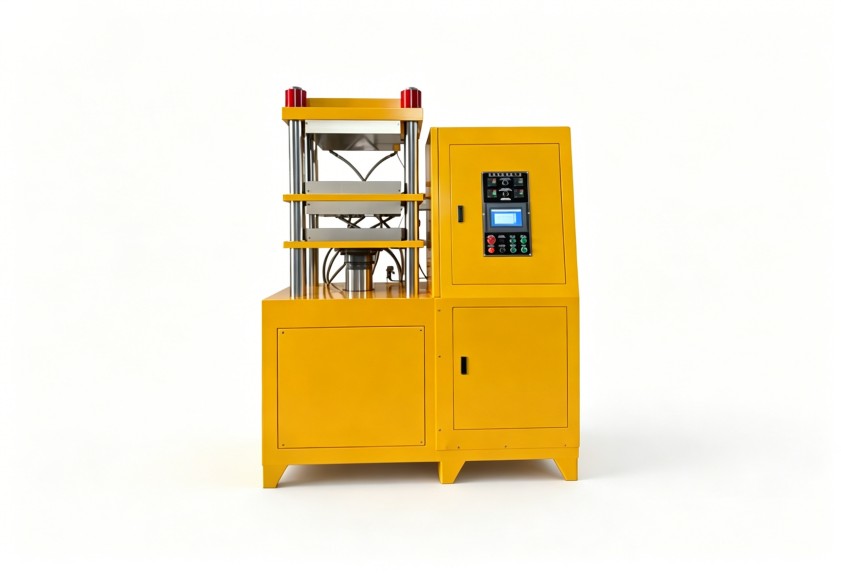
温度核对:表显温度不等于模腔实际温度
硫化机调试中最常见的偏差来自温度。控制柜显示正常,模腔实测却可能低一截,原因包括热电偶安装位置、加热板状态、模具与热板接触不良等。核对要点有三个:
- 用表面测温仪实测模具各腔温度,而不是只看控制柜读数;
- 多点测量确认模面温差,密封件多腔模具对温差尤其敏感;
- 记录升温曲线,升温过慢会压缩有效硫化时间。
利拿硫化机调试服务中,温控系统校验通常是第一个动作——先把"实际模温"这个基准立住,后续的参数核对才有意义。
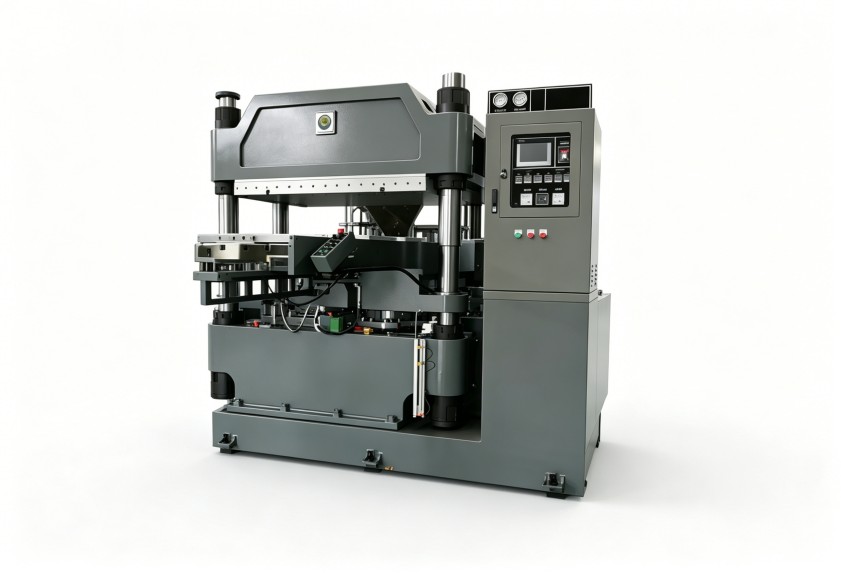
硫化时间从何时起算,比设多久更重要
硫化时间的起算点直接影响有效硫化程度。从合模到位、压力建立完成才开始计时,与按下按钮就计时,在厚壁制品上可能差出几十秒,足以造成欠硫与过硫之间的误判。
核对时,先确认设备计时逻辑与工艺文件一致;厚壁密封件重点关注热传导时间,薄壁件则关注排气后的压力保持。排气次数也需按胶料流动性匹配:次数过多会损失模温,过少则气泡排不净,两类问题在密封件上都很常见。
调完之后,用记录把稳定性留住
一次调合格不难,难的是几个月后依然稳定。建议将每模的实际模温、压力曲线、硫化时间形成基准记录;换模、换胶料后重新核对,不沿用旧参数;同时定期校验温控与压力系统,把调试从"救火"变成"点检"。这也是利拿硫化机调试服务中反复强调的一步。
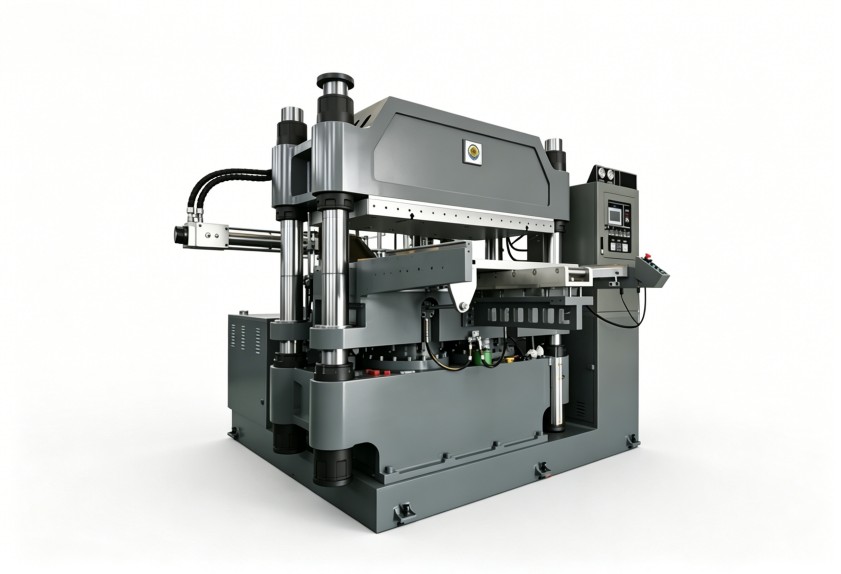
若现场缺乏系统的调试流程,可借助设备供应商的技术力量建立基准。利拿实业的全球本地化售后服务网络,正是为这类现场问题提供支持。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
