

色母粒分散不稳定?分清啮合混炼与造粒成型的分工
色母粒分散不均?从转子剪切和连续出料看啮合机与造粒机区别
色母粒出现色点、色差或粒径不稳定时,问题不一定只出在配方。很多企业把混炼和造粒当作同一段工序处理,却忽视了前者负责分散、后者负责成型出料。理解啮合机与造粒机区别,要先明确比较前提:二者通常不是互相替代关系,而是前后衔接、共同影响成品质量。
两类设备在工艺链中的位置不同
啮合式混炼设备的核心任务,是通过转子之间、转子与混炼室之间的相互作用,让颜料、载体树脂和助剂充分接触。它更关注剪切、分布、润湿和分散效果,适合处理填料团聚、颜料难打开等问题。
造粒设备则承接混炼后的熔体,通过螺杆输送、增压、过滤和切粒,把物料稳定转化为颗粒。它影响颗粒形状、粒径均匀性、连续出料稳定性,以及后续包装和使用便利性。
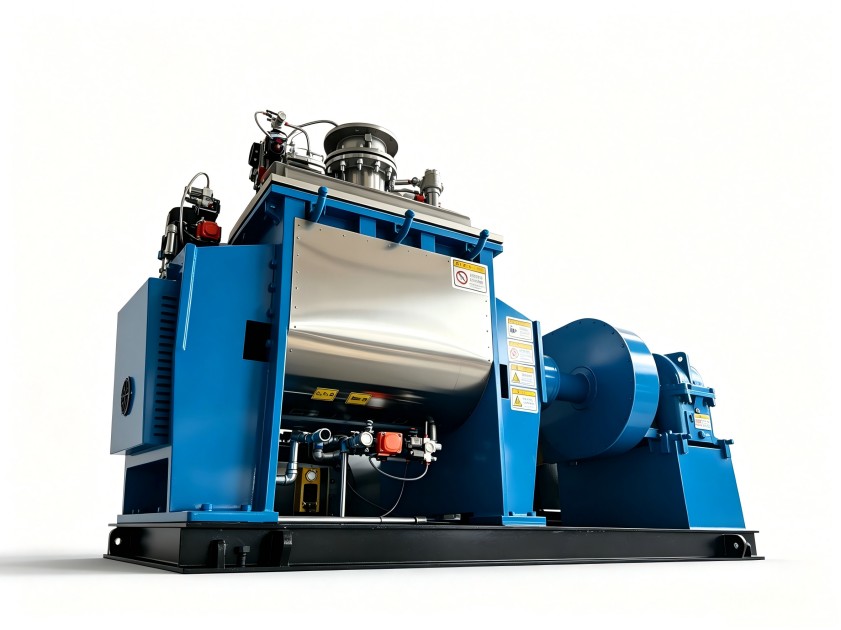
简单说,混炼段决定材料“分得开不开、混得匀不匀”,造粒段决定物料“出得稳不稳、颗粒形态是否一致”。
从转子剪切看分散质量
啮合式混炼更适合高分散要求
在色母粒场景中,炭黑、有机颜料等组分对剪切和混炼时间较敏感。若分散不足,成品容易出现色点、条纹或批间色差。啮合结构的优势在于强化物料交换和剪切作用,使团聚颗粒更容易被打开。
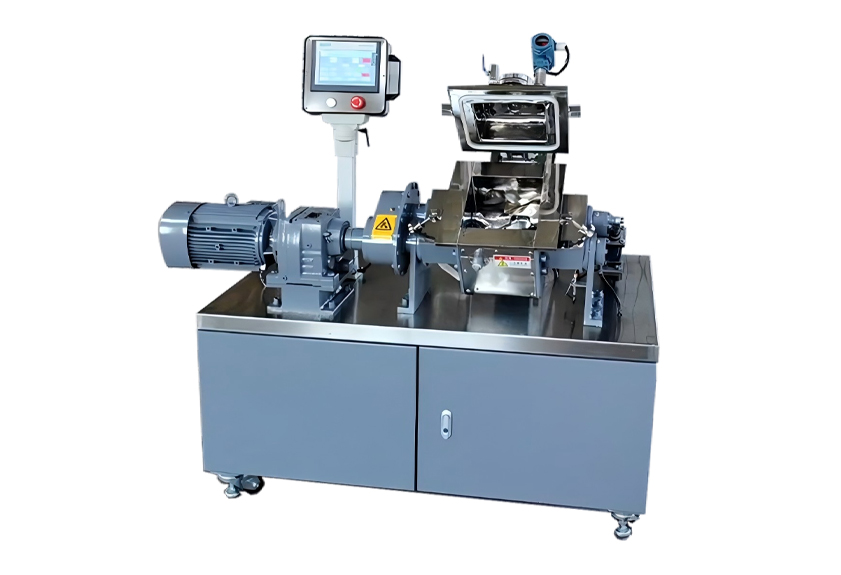
但剪切并非越强越好。过强剪切可能带来温升,增加热敏性颜料或载体降解风险。选型时需要结合颜料种类、载体流动性、填充比例和排料方式综合判断。
造粒段不宜承担主要分散任务
造粒机虽然也有螺杆剪切和混炼元件,但其首要功能是连续输送与成型。如果前道混炼不足,仅靠造粒段弥补,容易造成螺杆负荷波动、滤网压力上升、颗粒外观不稳定等问题。
温控精度如何影响颜色和熔体状态
色母粒对温度变化较敏感。混炼阶段需要在分散和温升之间取得平衡,温控不足会影响颜料润湿,严重时还可能引起物料降解。造粒阶段则更强调熔体温度稳定、出料连续和切粒状态一致。
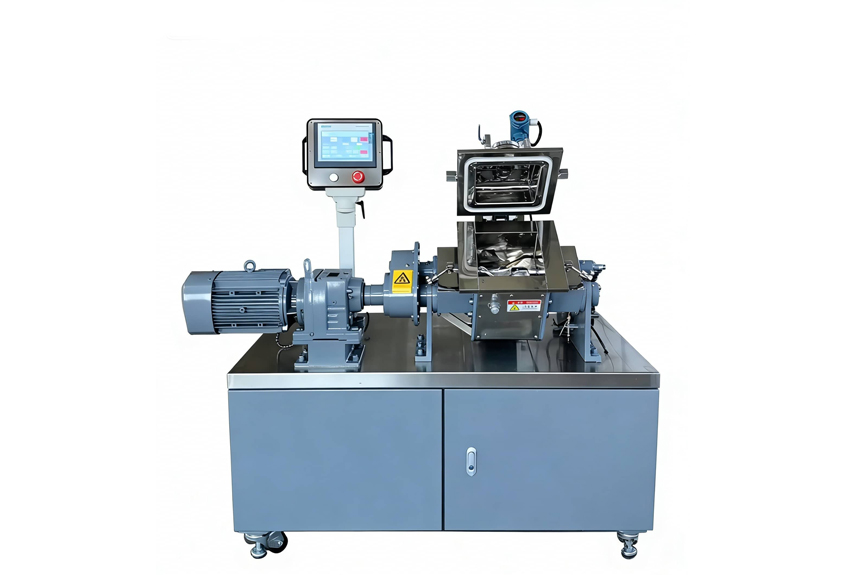
因此,判断啮合机与造粒机区别时,不能只看功率大小,还要看温控回路、冷却换热、测温位置以及控制逻辑是否匹配具体材料。前段温度波动过大,后段即使切粒结构配置较好,也可能出现牵条不稳、颗粒粘连或粒径偏差。
间歇混炼与连续造粒如何衔接
啮合式混炼设备多采用批次作业方式,便于按配方控制混炼时间、投料顺序和排料节点;造粒设备更偏向连续运行,需要稳定进料和熔体供给。两者衔接时,应重点考虑:
- 批次混炼后的料温是否适合进入造粒段
- 进料是否连续,是否存在忽快忽慢
- 换色、换配方时的清理路径是否顺畅
- 滤网、机头和切粒方式是否适配物料粘度
- 操作团队是否能分别设定混炼与造粒参数
若把所有质量问题都归因于造粒机,可能会忽略前段分散不足;若只关注混炼强度,也可能忽视后段成型对外观和粒径的影响。
选型前先确认这三个问题
第一,产品难点是分散不开,还是颗粒形态不稳定?前者应重点评估转子形式、混炼室结构和温控能力,后者应关注螺杆组合、机头、过滤与切粒方式。
第二,产线更重视批次切换,还是长时间连续生产?多配方、多颜色频繁切换时,清理便利性和操作流程不能忽略。
第三,前后设备能力是否匹配?混炼段产能、排料温度和造粒段吃料能力不协调,会直接影响节拍稳定性。
利拿实业拥有15年以上橡塑设备研发经验,可围绕密炼、造粒、挤出等环节配置适合色母粒生产的橡塑混炼成型整体方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
