

冷喂料挤出机出料不稳?密封件产线先查温控与螺杆
橡胶密封件挤出波动?冷喂料挤出机故障排除先看温控、螺杆与喂料
橡胶密封件对尺寸稳定、表面致密和批次一致性要求较高。冷喂料设备一旦出现出胶忽快忽慢、口型纹路异常、温升难控,常导致修边增加、废品上升,甚至打断连续硫化节拍。很多维修一上来就调整转速,却忽略温控精度、螺杆状态和胶料喂料节奏之间的联动。做好冷喂料挤出机故障排除,应先把异常分成温度、输送、压力与机械磨损几类,再逐项确认。
先判断异常来自温度还是输送能力
冷喂料挤出不需要额外热炼,设备要在较短路径内完成胶料输送、压缩、塑化和均匀挤出。若机身各区温度设定不合理,胶料可能在前段过早变软,造成喂料打滑;也可能因后段热量不足,使出料阻力增大、电机负荷波动。
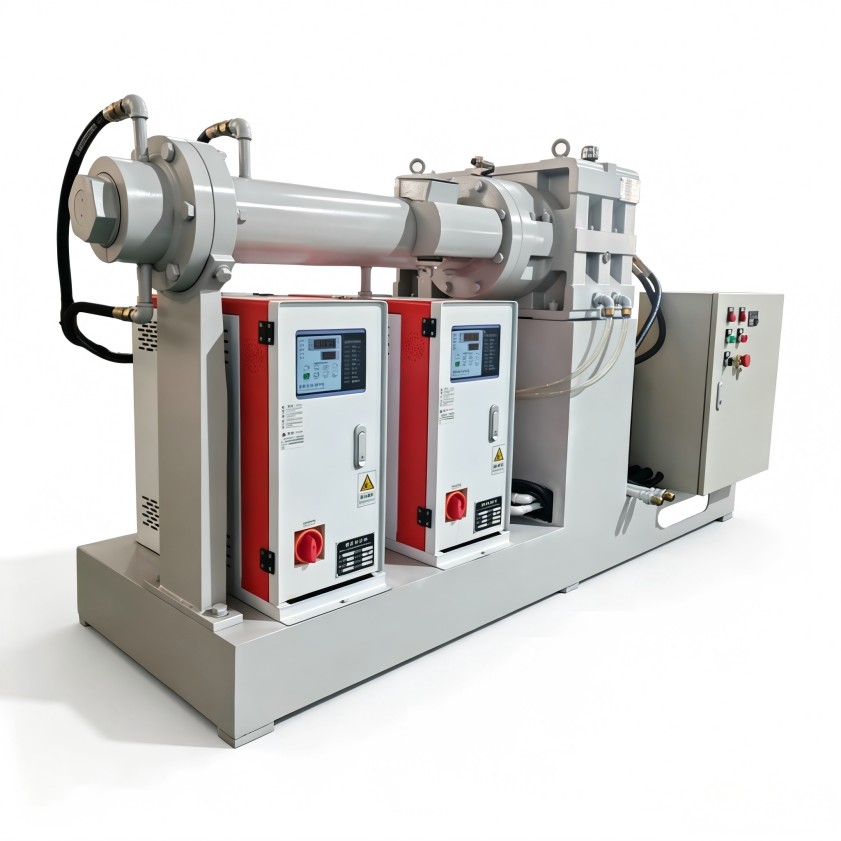
排查时不要只看温控表显示值,还要结合测温点位置、冷却水状态、加热响应和环境变化。密封件胶料硬度、含胶率和配方差异较大,同一组温度参数不能直接套用到所有胶种。若表面出现粗糙、焦烧迹象或挤出压力不稳,应先复核各区温度曲线,再判断是否需要调整螺杆转速与喂料量。
螺杆、衬套和机头压力要一起看
螺杆磨损会放大工艺波动
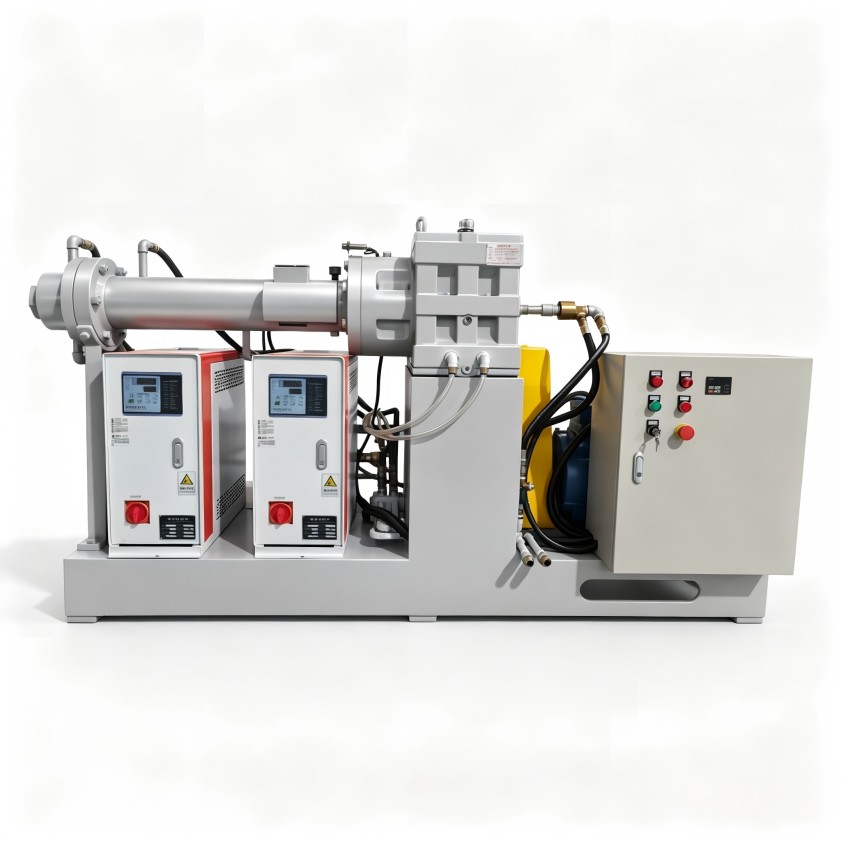
螺杆与衬套间隙变大后,胶料回流增加,直观表现为出料量下降、压力不稳、驱动电流波动。单靠提高转速有时能暂时增加产量,却会加剧剪切升温,使密封件断面尺寸更难稳定。检查时可结合运行时长、物料类型、历史维修记录和电流变化,判断磨损是否已影响正常输送。
机头与口型通道不能被孤立处理
滤网堵塞、分流器设计不当、口型装配不清洁,也会造成压力升高或表面痕迹。更换滤网后若短时间内再次堵塞,需要向前追溯胶料中的杂质、停放条件以及前道混炼分散情况,而不是只反复拆洗机头。
工艺参数要围绕胶料状态调整
密封件生产常见的误区,是把故障全部归为设备问题。胶料返回料比例、停放时间、加料均匀性都会影响挤出稳定性。若人工加料忽多忽少,喂料口形成架桥或堆积,螺杆输送节奏就会被打乱,出胶断面也随之变化。
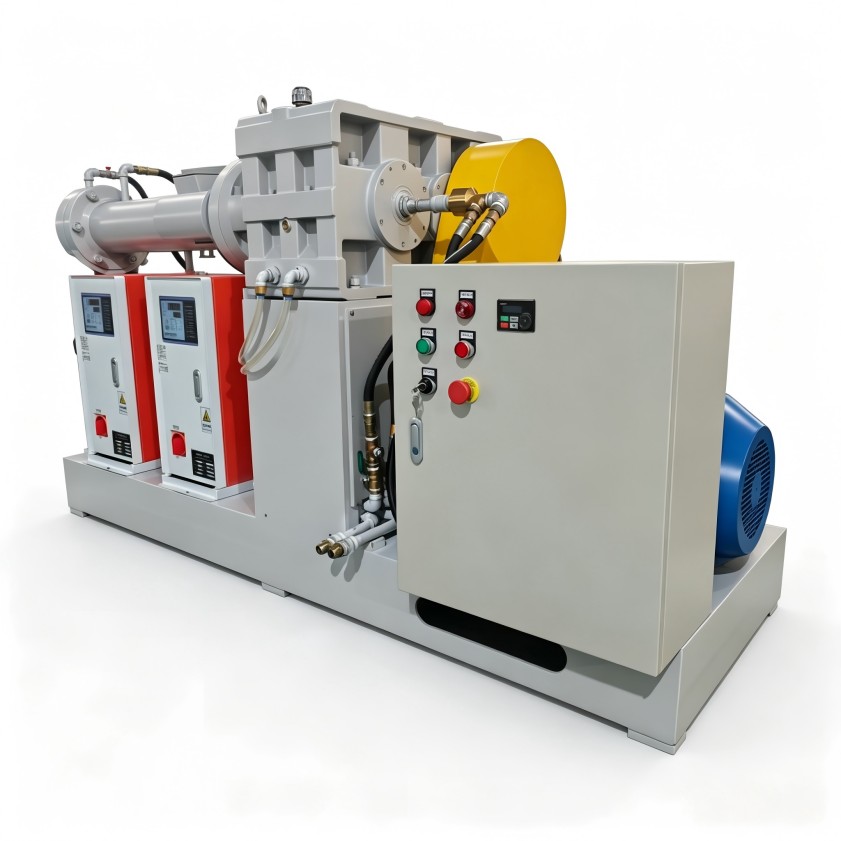
参数调整建议按顺序进行:
- 固定胶料批次、停放条件和返回料比例,减少变量。
- 复核机身、机头、口型各区温度,避免局部过热或冷却不足。
- 在稳定喂料的前提下观察电流、压力和出料状态,再微调转速。
- 记录每次调整对应的胶料、温度和产品缺陷,便于形成班组可执行的排查表。
这种方法比频繁改动多个参数更容易找到真正原因。对于多品种、小批量的密封件产线,温控精度、转子及螺杆结构、喂料方式和自动化配置,应在设备选型或改造阶段就结合胶种与产能综合考虑。
把维护从“停机抢修”前移到日常点检
许多异常并非突然发生。冷却水结垢、温控阀响应迟滞、润滑不到位、紧固件松动、螺杆残留物碳化,都会逐步演变为出料缺陷。日常点检可重点关注温度偏差、压力变化、异响、电流波动和密封部位渗漏。
班组还需要理解简单的因果关系:温度异常可能影响喂料,喂料不稳可能放大压力波动,压力异常又会反映到产品尺寸。设备人员、工艺人员和操作人员使用同一份记录,冷喂料挤出机故障排除才能减少反复试错。利拿实业在橡塑设备研发与非标方案上的积累,也可帮助企业从设备配置、工艺匹配和维护管理三方面系统改善。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
