

冷喂料挤出机操作规范:电缆料挤出焦烧、气泡怎么控
冷喂料挤出机操作规程:电缆料焦烧、气泡和外径波动的控制方法
电线电缆料挤出时,表面气泡、局部焦烧、外径忽大忽小,往往不只是材料问题。很多车间把注意力放在螺杆转速上,却忽略了冷喂料挤出机操作规程中对升温顺序、恒温时间、滤网压差和换班确认的要求。本文结合电缆料生产场景,从开机准备、工艺参数、日常维护三方面说明,帮助班组减少异常停机和返工。
开机前先确认温度与料流路径
冷喂料挤出不需要额外热炼,但这并不代表设备可以“到温就开”。机身、机头、法兰和模套的温度需要分区建立,避免外部显示已到温、内部物料仍未均匀受热。若电缆料含热敏性助剂,局部过热还可能引起分解或焦烧。
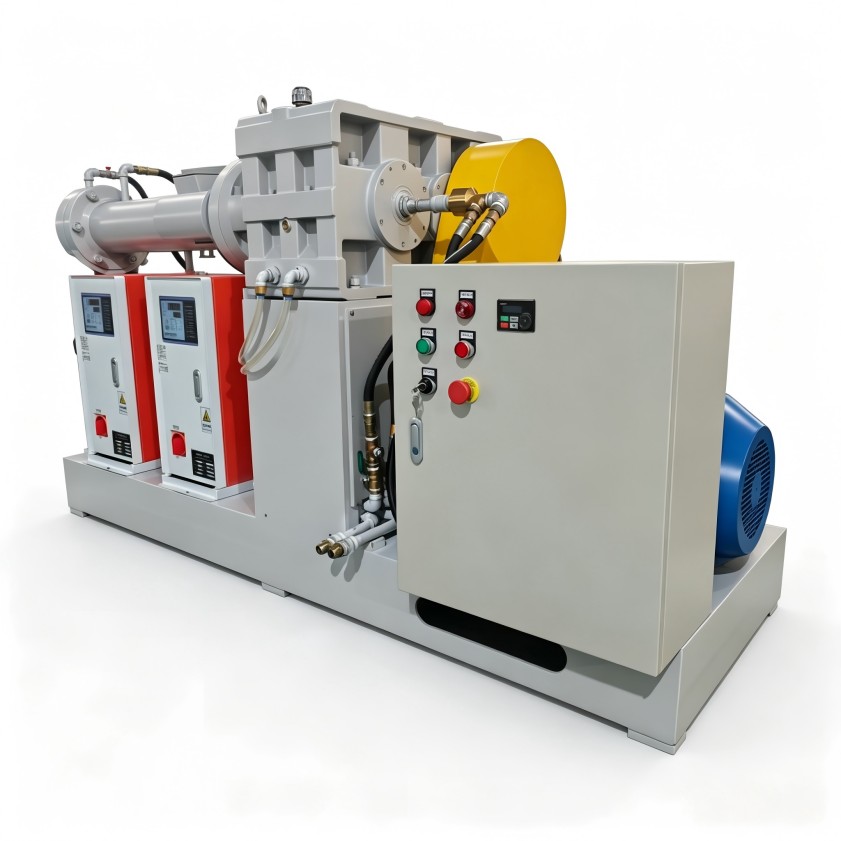
开机前应检查以下项目:
- 各区加热是否按工艺卡完成升温与保温;
- 冷却水、温控系统、压力和电流显示是否正常;
- 螺杆、机头、滤网板及连接部位是否清理到位;
- 原料批号、干燥状态和回收料比例是否与当班工艺一致;
- 急停、防护罩和排风装置是否处于可用状态。
规范的冷喂料挤出机操作规程应把“能开机”和“适合生产”区分开。温度达到设定值只是基础,热平衡稳定、料流路径无残留、仪表反馈正常,才适合提量生产。
运行参数调整要围绕塑化状态
螺杆转速不能单独判断
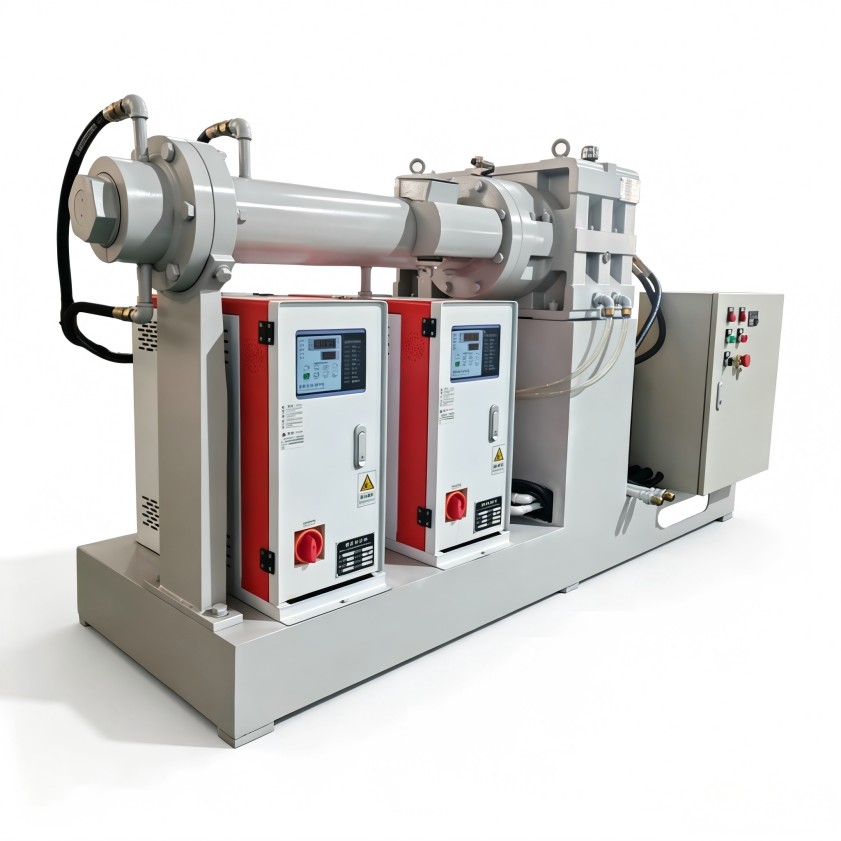
提速虽然能增加产量,但会改变物料在机筒内的停留时间和剪切强度。若塑化不足,线缆表面可能出现麻面、未熔颗粒;若剪切过强或温控滞后,则可能带来焦烧风险。调整转速时,应同步观察主机电流、机头压力、出料状态和产品外径,不宜只按经验一次大幅调整。
温控要兼顾流动性与稳定性
电缆料对温度波动较敏感。温度偏低,熔体流动阻力增大,外径容易偏细或出现波纹;温度偏高,又可能造成物料降解、气泡或定型困难。不同区段承担加料、输送、塑化、均压等功能,不能用一个统一温度处理。
换料与清机要有顺序
换色、换料或长时间停机时,若机筒、分流器和模套中残留旧料,再次升温后容易形成焦粒。清机应按工艺要求使用合适过渡料,确认旧料排净后再转入正常生产。发现滤网压差异常升高时,应结合杂质、焦粒和出料稳定性判断是否停机更换,而不是等表面缺陷批量出现后再处理。
异常处理先分“温、料、机”三类
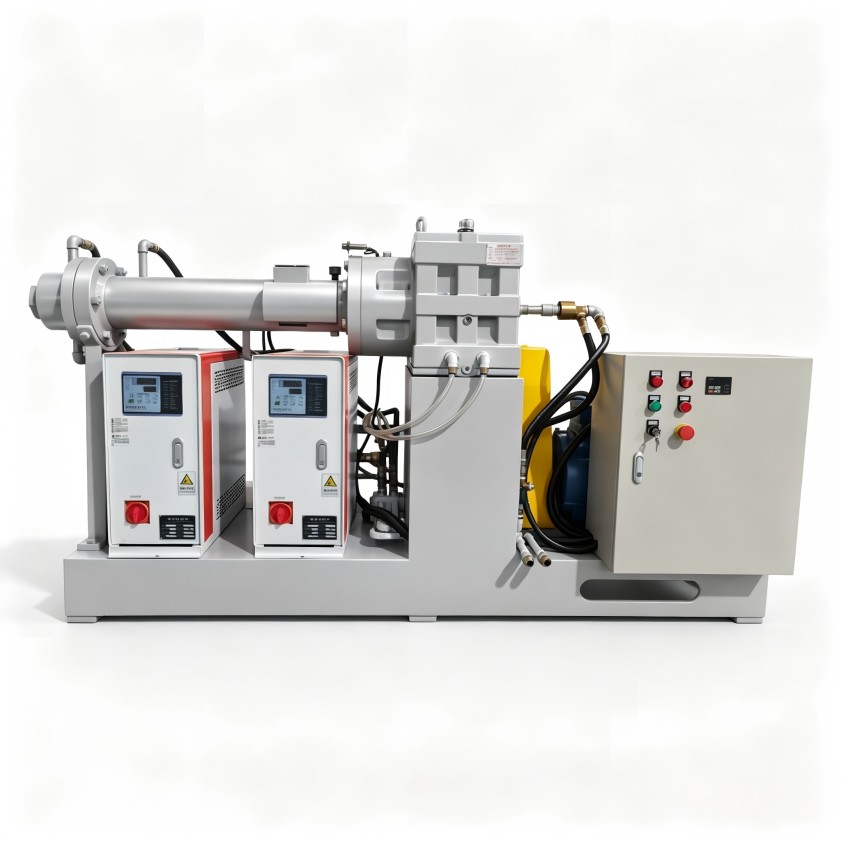
- 气泡或气孔:先查原料水分、挥发物、干燥条件,再核对局部温度是否过高、排气或冷却是否异常。
- 焦烧与黑点:重点检查温控失灵、死角残料、滤网状态、清机流程和停机保温时间。
- 外径波动:观察螺杆转速、牵引匹配、机头压力、供料连续性和模温稳定性。
- 出料不稳或电流波动:检查加料是否均匀、物料流动性是否变化、螺杆阻力是否异常。
处理异常时,不建议一边频繁改温度、一边反复调转速。变量过多会让班组难以判断真正原因。较好的做法是每次只调整一个变量,记录时间、参数和外观变化,再决定下一步。
把规程落到维护和培训上
设备状态稳定,操作规程才有执行基础。温控传感器偏差、加热圈失效、冷却水路堵塞、螺杆磨损,都会让纸面参数失去意义。企业应建立班前检查、运行记录、清机确认和定期保养机制,并把异常处理步骤写入班组培训。
对于电线电缆料等对表面质量和尺寸稳定性要求较高的场景,设备配置还应结合材料特性、产能目标和自动化程度综合考虑。利拿实业可依托橡塑设备研发经验,围绕温控、螺杆结构和整线匹配提供非标方案,帮助客户把操作要求前置到设备设计与工艺配置中。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
