

电缆料批次色差波动?先核对啮合机生产线配套温控
电线电缆料温控不稳?啮合机生产线配套要先看这些环节
电线电缆料对颜色一致性、填料分散和温度窗口较敏感。若同配方在不同批次间出现色差、凝胶粒增多或料温忽高忽低,仅调整主机转速往往难以彻底解决。很多工厂把问题归因于配方或操作,却忽略了混炼、输送、挤出和冷却之间的匹配。下面从设备配置、工艺参数和产线衔接三方面,说明啮合机生产线配套应如何排查与优化。
色差和分散波动,先分清是混炼还是衔接问题
生产线异常不能只看主机电流。电缆料常用树脂、稳定剂、色粉和填料体系,剪切过强可能造成局部温升,剪切不足又会导致分散不均。判断时可把异常分成两类:
- 整批颜色或性能偏差:优先核对投料顺序、混炼时间、填充系数和温度设定是否一致。
- 阶段性、局部性异常:重点检查上料节拍、输送滞留、挤出供料连续性以及冷却是否稳定。
合理的啮合机生产线配套,不只是把多台设备连起来,而是让混炼段的剪切强度、排料温度与后段加工节奏相互匹配。若前段排料温度波动直接传递到挤出工序,即使主机状态正常,也可能造成外观和性能不稳定。
转子形式与温控能力要服务具体配方
不同电缆料配方对剪切和温控的要求不同。转子啮合形式、棱边结构和转速范围会影响物料受到的剪切分布;混炼室、压砣及卸料门的温控均匀性,则关系到批次稳定性。
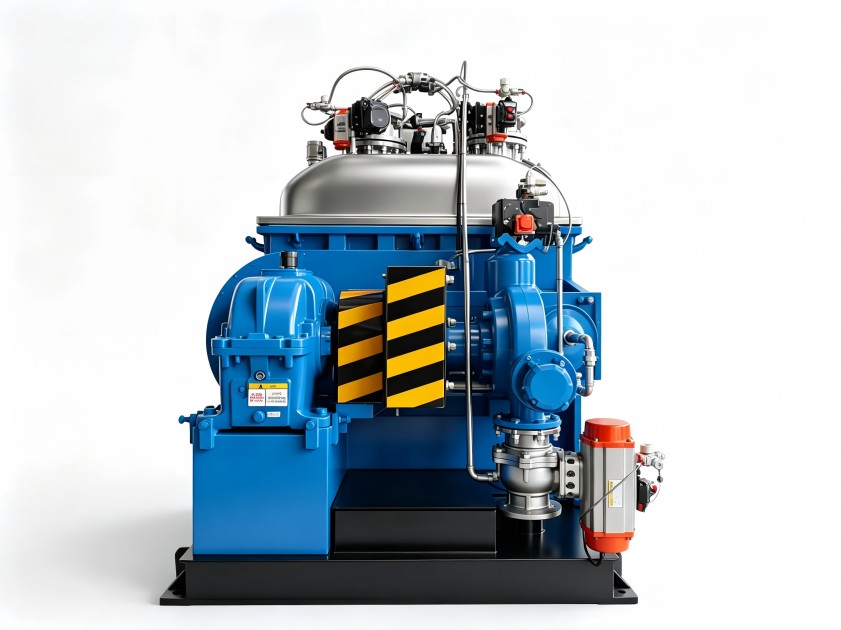
配置时不宜只比较单一参数,而应同时关注:
- 物料在混炼室内的翻转与交换是否充分;
- 低温料、高填充料或热敏性配方是否有适宜的剪切路径;
- 温控介质循环是否覆盖主要受热部件;
- 温度显示值与物料实际感受之间是否存在偏差。
若产线需要覆盖多种配方,主机应预留工艺调整空间,后段输送和挤出也要避免因存料过多造成热历史不一致。
参数固化不能替代产线联动调试
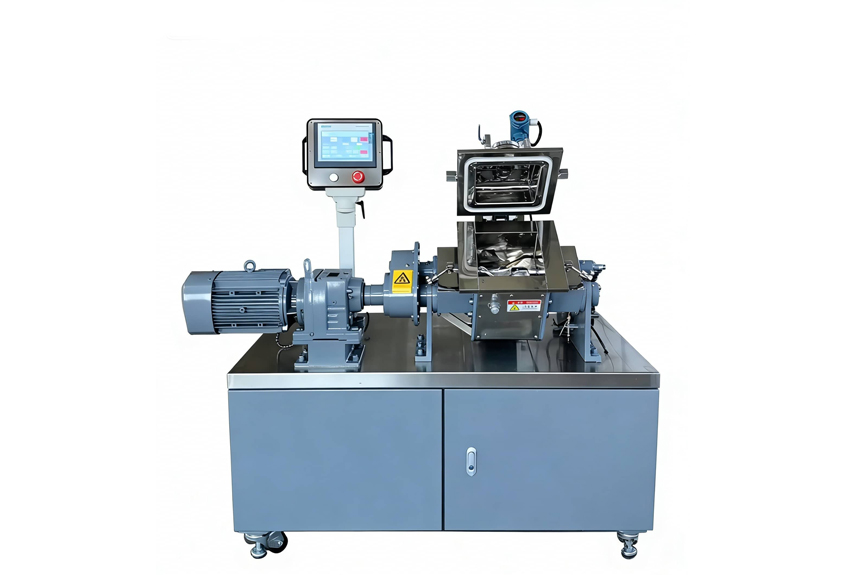
时间、转速、填充系数和温控精度共同决定混炼结果。有些工厂把一组参数长期固定,却未考虑原料批次、环境温度和设备温升变化;也有些设备单机调试合格,但并入自动上料、连续供料后节奏被打乱。
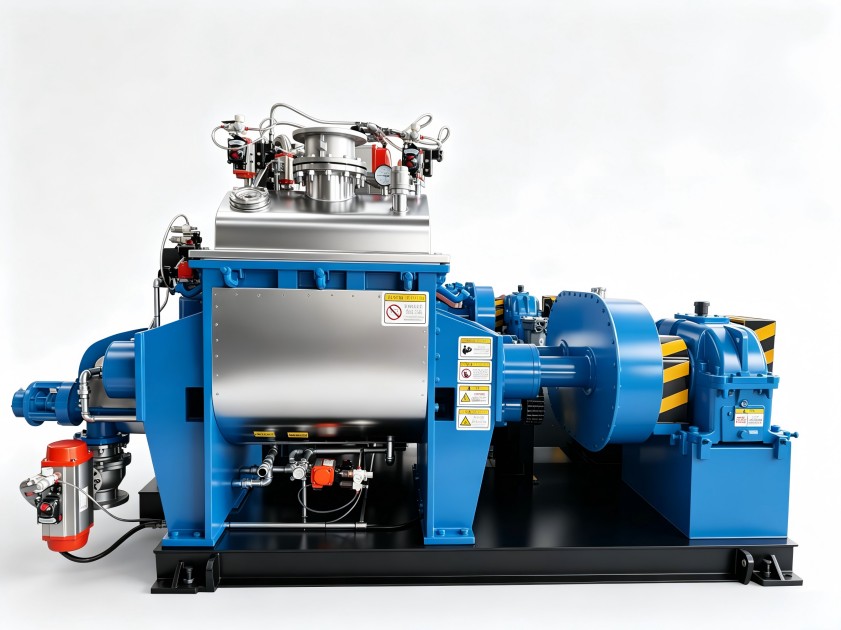
较稳妥的做法是建立参数记录表,把混炼温度、排料状态、供料间隔和挤出电流关联观察。调整时每次只改变一个变量,例如先修正填充系数,再观察分散和排料温度,避免多项参数同时改动后难以追溯原因。
配套方案还要考虑维护与操作一致性
温控阀、密封件、转子棱边和输送通道的状态都会影响长期稳定性。维护不便的布局会增加停机检查难度,而报警点过多、操作逻辑复杂,也可能让一线人员依赖经验处理。规划产线时,应把日常清洁、易损件检查、测温校准和操作培训纳入配套范围。
利拿实业可结合橡塑设备研发经验和全流程非标定制能力,围绕电缆料的配方特点、产能目标和现场工况,梳理从混炼到成型的设备匹配关系。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
