

密封件胶料升温不稳?金属密炼机加热方式该这样判断
密封件胶料温控波动?看清金属密炼机加热方式与工艺匹配
橡胶密封件对胶料均匀性较敏感,密炼阶段若升温过快、局部过热或批次温差偏大,后续可能表现为焦烧、分散不稳定,甚至影响制品尺寸与密封性能。很多工厂把这类问题简单归因于“温度设高了”,却忽视了金属密炼机加热方式是否与胶种、转子结构、混炼时间和冷却能力匹配。本文从热传导路径、工艺参数和维护管理三个方面,帮助判断问题来源,并为设备选型或改造提供思路。
热量不只来自加热,混炼本身也在升温
金属密炼机常见温控思路,是通过与胶料接触的金属壁面进行加热或冷却,使混炼室、转子等部件维持在工艺所需范围。进入密炼室后,胶料同时受到两类热量影响:一类来自外部温控系统的热交换,另一类来自转子剪切、挤压和胶料内摩擦产生的机械热。
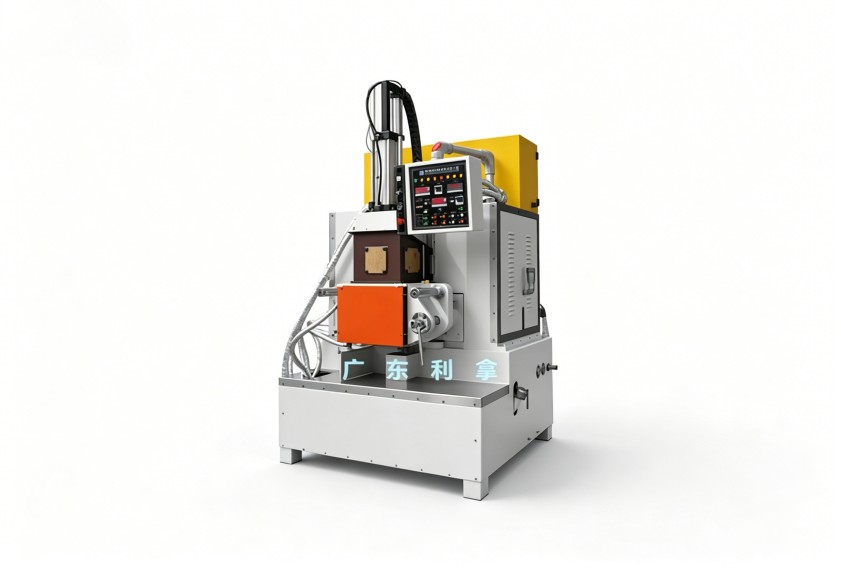
这也解释了为什么只调高或调低设定温度,未必能解决密封件胶料的温度波动。若转子构型剪切较强、填充系数偏高,即使外部供热稳定,胶料也可能在短时间内快速升温。相反,若设备热交换能力不足,低温启动阶段胶料流动性差,又容易造成分散不均。判断金属密炼机加热方式,不能只看“采用什么热源”,还要看热量能否均匀传递、及时移走,并与混炼节奏联动。
三个参数比单纯比较加热形式更重要
温控精度与响应速度
温控系统并非温度恒定即可。密封件胶料常涉及不同硬度、含胶率和配合体系,允许的工艺窗口不同。若温度检测位置远离胶料接触区,显示温度与胶料真实状态可能存在偏差;若阀门、流道响应慢,温度达到上限后冷却介入迟缓,就容易出现批次峰值不一致。
填充系数与混炼时间
填充系数过高会使胶料在室内流动空间不足,局部剪切热集中;过低则可能造成胶料不能形成稳定剪切路径,混炼时间被迫延长。金属密炼机加热方式应与上顶栓压力、转子转速和排胶温度一起评估,而不是脱离工艺单独设定。
转子与金属接触面的热交换状态
转子构型决定剪切强度和物料翻转频率,混炼室、转子端面等接触部位的热交换状态则影响温度均匀性。若结垢、积胶或介质通道维护不到位,加热和冷却效果都会变慢。对多配方、小批量密封件生产而言,设备能否在不同配方间快速稳定切换,往往比追求单一高温能力更有意义。
不同工况下的选型思路
若生产的是低硬度、高填充或对温度敏感的密封件胶料,应重点关注温控均匀性、冷却响应和排胶温度控制;若胶料粘度较高、初始分散困难,则需平衡预热能力与剪切热,避免前段升温不足、后段又过热。
设备配置阶段可结合容积、转子构型、温控介质形式、自动化程度和清理维护空间综合评估。已有生产线若频繁出现温差,可先记录每批次的投料温度、设定温度、排胶温度、混炼时间和转子转速,再判断是热源配置问题、工艺参数问题,还是设备维护造成的热交换下降。
日常维护方面,应按设备规程检查温控介质状态、管路通畅性、测温元件和密封部位,避免因小故障造成连续批次波动。操作人员也需要理解“加热、剪切、冷却”共同决定胶料温度,不能只凭经验调整设定值。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
