

色母粒挤出喂料不稳?从喂料方式与温控找原因
色母粒挤出机喂料机断料、架桥?先看喂料方式、螺杆与温控
色母粒生产时,色差、断条、产量忽高忽低,很多时候问题并不只出在挤出主机。若前段物料供给不稳定,螺杆各区再精细,也难以获得均匀的剪切和分散效果。常见误区是把异常简单归因于配方,反复调整颜料比例,却忽视了喂料结构、料斗形态和工艺参数之间的匹配。
本文围绕色母粒工况,从喂料连续性、设备配置和生产管理三个角度,帮助判断异常来源,并为后续设备选型或改造提供沟通思路。
一、断料和架桥,多半先从物料流动状态暴露
色母粒配方中常含有颜料、载体树脂、分散剂及部分功能性填料。粉体比例高、物料吸湿或颗粒形态差异较大时,料斗内可能出现架桥、压料或下料脉冲。操作人员若只通过提高螺杆转速追赶产量,容易造成主机瞬时缺料、熔体压力波动,最终体现在颜色不均和粒形不稳定上。
判断这类问题,可先观察三个现象:
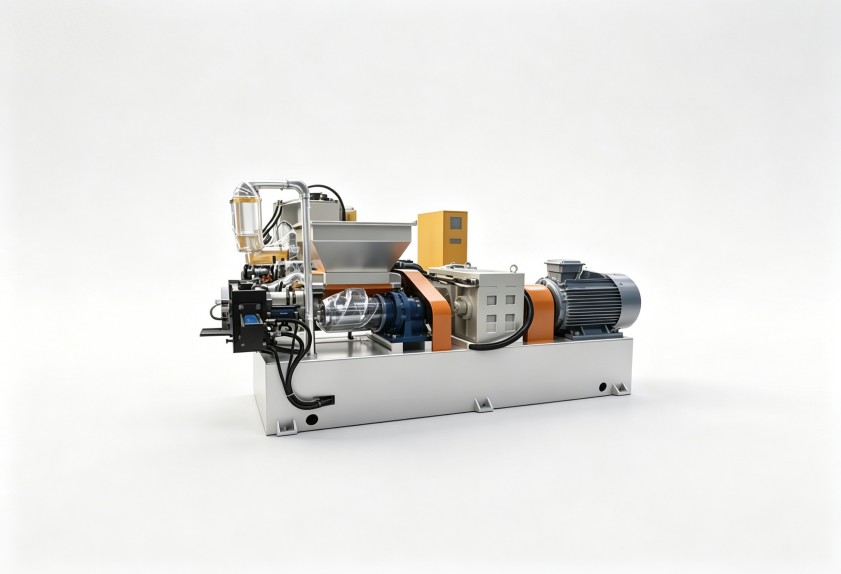
- 料斗下料是否呈连续流动,还是一段多、一段少;
- 喂料螺杆或下料口附近是否有粘附、结块;
- 主机电流、熔体压力与切粒状态是否同步波动。
若这些现象同时出现,优先检查喂料结构与物料特性是否匹配,而不是立即放大主机参数。
二、设备配置要服务于计量稳定,而不是只看产能大小
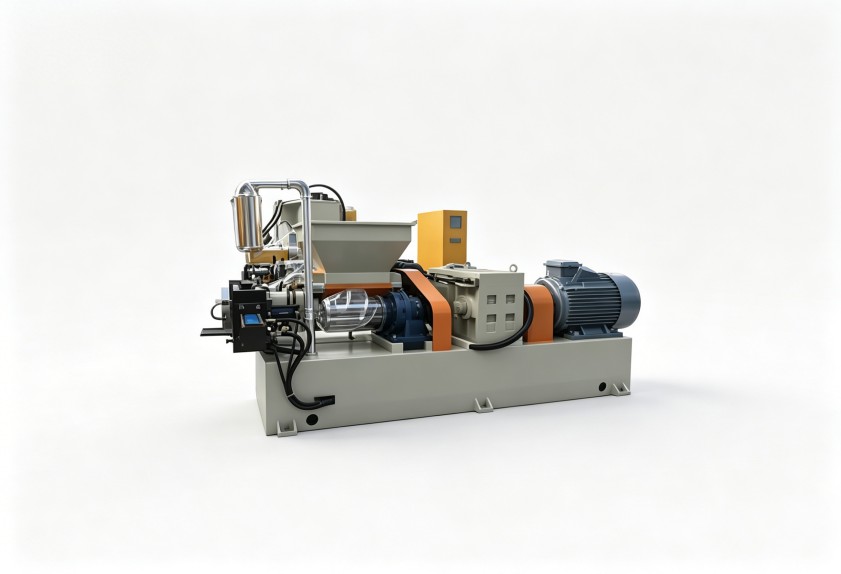
挤出机喂料机的配置需要结合物料堆积密度、流动性、粉体比例和预期产量综合确定。料斗锥角、搅拌破拱结构、喂料螺杆形式、出料口位置以及与挤出机进料段的连接方式,都会影响物料进入主机的均匀性。
喂料螺杆与主机螺杆的配合
喂料螺杆负责稳定供料,挤出螺杆负责输送、熔融、剪切和分散。若前段供料量与主机吃料能力不匹配,可能出现溢料、返气或饥饿挤出。选型时应把配方形态、换料频次、产能范围和自动化程度一起说明,而不是只提供单一产量数字。
温控不只在机筒,进料段也要关注
色母粒对温度敏感,冷却不足可能使低熔点载体或分散剂提前软化,造成下料口粘料;温度过低又可能影响后续熔融节奏。进料段冷却、机筒分区温控和喂料段结构需要协同设计,才能减少因局部温度异常引起的堵料。
三、工艺参数调整要围绕“稳定填充”展开
部分生产异常来自参数组合不合理,而非设备本身故障。填充状态、喂料转速、主机转速和温控曲线之间应保持稳定关系。换色、换配方或更换原料批次后,若仍沿用原有参数,容易出现下料量变化。
调试时可按以下顺序排查:
- 降低变量干扰,先确认原料含水率、颗粒形态和配料均匀性;
- 固定主机转速,逐步调整喂料量,观察电流和压力变化;
- 根据熔体状态修正各区温度,避免进料段过早熔融;
- 记录不同配方下的喂料频率、温度区间和换料清理步骤。
这类记录有助于形成可复用的作业标准,也能减少因人员经验差异造成的质量波动。
四、日常维护决定长期精度
喂料设备长期运行后,密封件、传动部件、称重或计量部件、搅拌破拱装置都可能出现磨损或积料。若清理不彻底,深浅色转换时还可能产生污染。建议把以下内容纳入日常管理:
- 交班时检查下料口、螺杆端部和料斗内壁是否有残留;
- 定期确认紧固件、密封件和传动部件状态;
- 换色前制定清理顺序,减少交叉污染;
- 对操作人员进行开机、停机、异常判断和基础维护培训。
对于多配方、多颜色频繁切换的色母粒产线,设备是否便于拆检清理,往往会直接影响换料时间和良品表现。
五、选型沟通应提供哪些工况信息
评估一套挤出机喂料机方案时,仅询问“配多大的机器”通常无法得到准确建议。更有效的沟通应包含:原料组成和粉体比例、物料流动性、堆积密度、目标产量、换色频次、车间环境、自动化要求,以及与后续挤出、冷却、切粒环节的衔接方式。
利拿实业可结合色母粒物料特点,从喂料、混炼到挤出成型进行整体配置考虑,并支持全流程非标定制化方案,帮助客户兼顾运行稳定性、环保合规与生产效率。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
