

电缆料批次温漂高?从转子与温控看啮合机节能改造
电线电缆料温漂与能耗并存,怎样用啮合机节能技术稳住批次
电线电缆料对绝缘性能、填料分散和批次稳定性要求较高。混炼段温度忽高忽低,轻则出现分散不均、色泽和流动性波动,重则影响后续挤出包覆的连续性。不少工厂把问题简单归因于“混炼时间不够”,于是延长周期、提高转速,结果单位电耗上升,胶料受热历史反而更不稳定。
要降低能耗,不能只看单台设备的电表读数。更有效的路径,是从转子构型、温控精度、填充系数和日常维护几个环节一起校准,让啮合机节能技术建立在稳定混炼的基础上,而不是以牺牲分散质量为代价。
先判断能耗高来自“空转等待”还是“剪切过度”
电缆料配方中常包含树脂、增塑剂、稳定剂、阻燃剂和无机填料。不同组分的加入顺序、润湿速度和温升节奏不同,设备如果长期采用固定程序,很容易出现两类浪费:
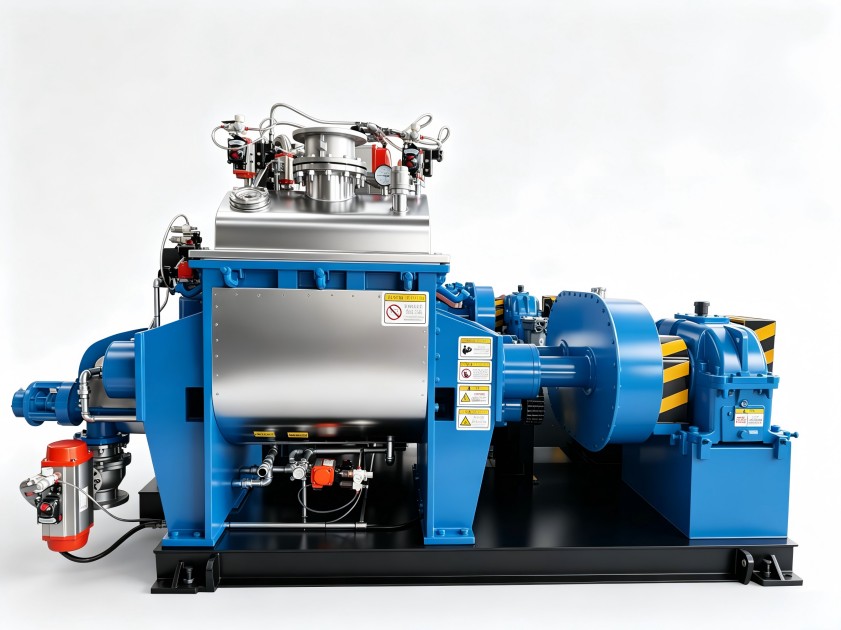
- 空转等待:上顶栓压力、投料节奏与排料判断不匹配,物料已经完成混合,设备仍在运行;
- 剪切过度:为追求表观均匀而延长混炼时间,转子持续做功转化为热量,既增加电耗,也带来温漂风险。
排查时不要只记录总耗电,应把一个批次拆成投料、润湿、分散、排料几个阶段,观察电流、温度和时间的对应关系。这样才能判断节能空间来自程序优化,还是需要调整转子、冷却和密封结构。
转子构型决定能量输入是否集中在有效分散上
转子是混炼能量输入的核心部件。啮合式转子通过相互啮合的空间变化,对物料形成剪切、折叠、交换和轴向分布作用。若构型与电缆料的填料比例、黏度范围不匹配,能量可能过多消耗在局部高剪切区,造成局部温升,而整体分散仍不稳定。
评估转子时,应结合以下工况:
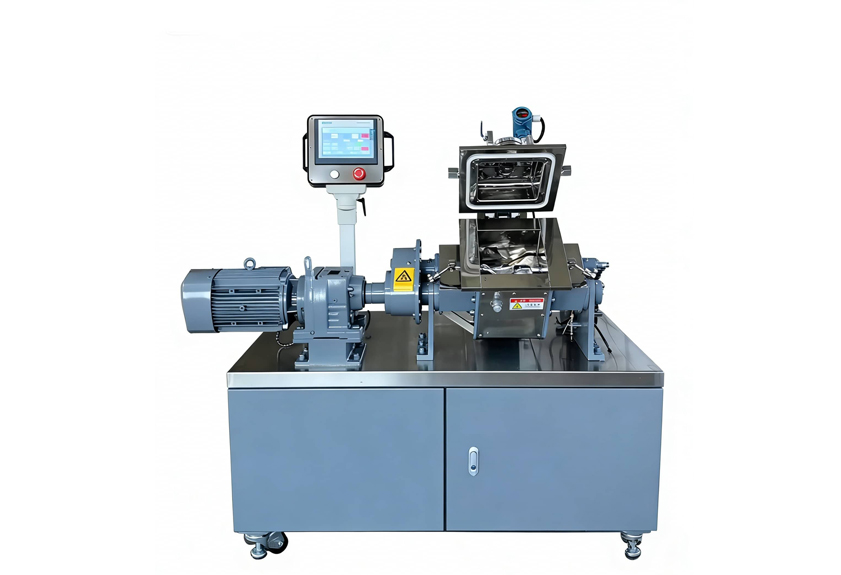
- 阻燃剂、无机填料等粉体的添加比例;
- 物料黏度随温度变化的敏感程度;
- 每批次要求的分散均匀性和排料温度;
- 换色、换配方的频次及清洁难度。
合理的转子与棱顶间隙设计,有助于把机械功更多用于团聚颗粒打开和组分均化,减少反复混炼。这里体现的啮合机节能技术,并不是单纯降低转速,而是让能量输入与物料状态相匹配。
温控精度影响混炼时间,也影响排料节拍
电缆料对温度窗口较敏感。冷却能力不足时,操作人员往往需要通过延长周期、暂停或降低转速来控制温度,设备有效产出被拉低;冷却波动过大时,又会造成不同批次黏度和剪切状态不一致。
温控系统应重点看三点:
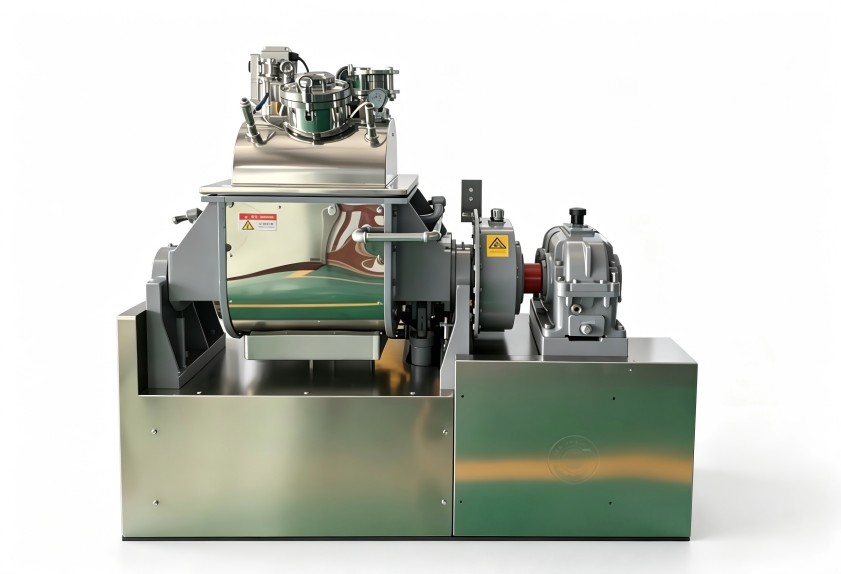
- 转子、混炼室和压砣等关键部位的热交换是否均衡;
- 升温、降温响应是否跟得上投料后的热量变化;
- 温度传感器位置能否反映物料真实状态,而不是仅显示壁面温度。
当温控反馈稳定后,配方人员才有条件优化上顶栓压力、转速曲线和排料判断,减少为“保险”而增加的混炼时间。
填充系数不是固定值,需随配方和磨损状态修正
填充系数过低,物料在混炼室内难以形成稳定剪切和交换,批次时间被拉长;填充系数过高,又可能造成上顶栓频繁波动、排料温度上升和驱动负荷尖峰。即使同一台设备,随着配方、粉料含水率、环境温度和转子磨损状态变化,适宜填充系数也应动态修正。
建议建立简单的批次记录:每批投料量、混炼时间、排料温度、峰值电流、分散结果和后续挤出表现。连续记录后,更容易发现“看似省料、实际费电”或“短时高产、却带来返修”的偏差。
维护与培训决定节能效果能否持续
节能改造或参数优化后,如果密封漏粉、冷却结垢、润滑状态异常,能耗仍会逐步回升。维护重点不应只放在故障后抢修,还包括检查密封磨损、冷却通路、液压与压砣动作、温度仪表校准等项目。
操作人员也需要理解参数背后的逻辑。比如转速提高不等于分散一定更好,延长混炼时间也不等于质量更稳。把配方边界、报警处理、换料清机和异常反馈纳入日常培训,才能让优化后的工艺被稳定执行。利拿实业在设备配置与工艺适配经验上,可为这类工况评估提供支持。
选型或改造前应准备哪些信息
如果企业正考虑新购设备或对现有工艺进行节能优化,建议先整理:典型配方及填料比例、目标批次重量、排料温度范围、当前混炼周期、单位能耗表现、后续挤出工艺以及换配方频次。仅凭“要省电”或“要提高产量”,很难得到可靠方案。
判断方案是否合理,可看它是否同时回应分散质量、温度稳定、维护便利和自动化控制,而不是只强调某一个部件。真正适合电缆料工况的啮合机节能技术,应能在质量稳定的前提下减少无效做功,并让工艺参数可复制、可追踪。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
