

橡胶密封件挤出有气泡?先看冷喂料设备适配胶料
冷喂料挤出机适用于哪些胶料?从密封件气泡与温控适配说起
做橡胶密封件时,胶条表面出现气泡、边缘缺胶或尺寸不稳定,很多车间会先怀疑口模和操作速度。但如果胶料本身没有经过热炼,冷喂料挤出机的螺杆结构、温控区间和喂料连续性不匹配,也会让排气、塑化和建压变得不稳定。要判断冷喂料挤出机适用于哪些胶料,不能只看胶种名称,还要结合硬度、门尼黏度、填充体系以及是否含纤维或导电填料。
先看胶料能否稳定进入螺杆
冷喂料设备不需要像热喂料工艺那样提前开炼热炼,胶料通常以胶条或胶片形式直接喂入。因此,胶料应具备较稳定的挺性和喂入连续性。
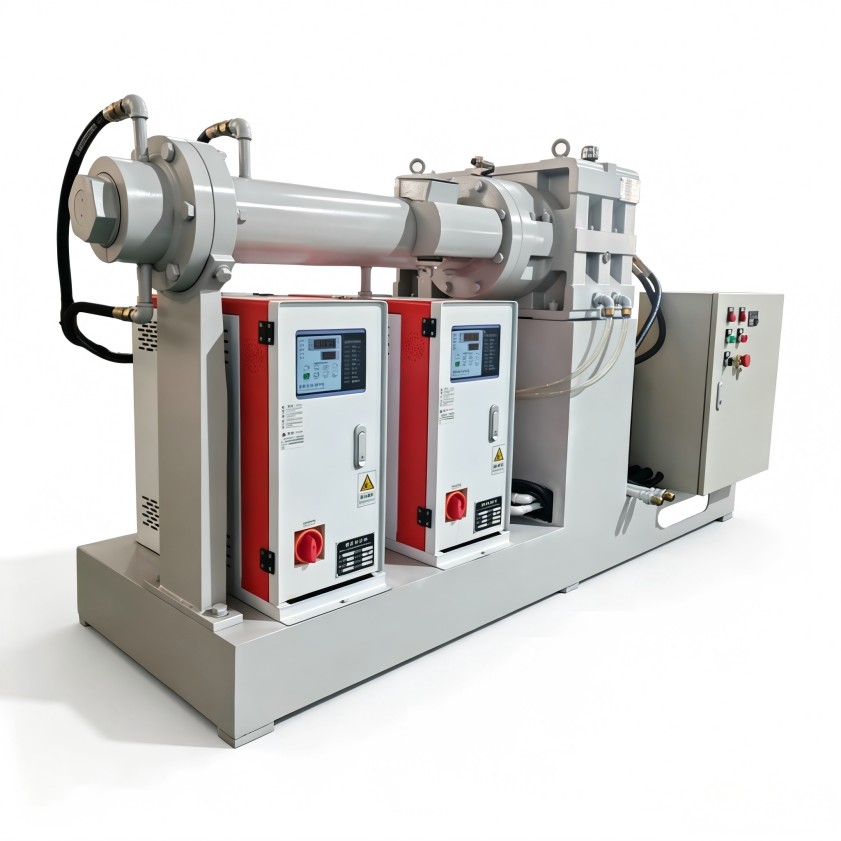
- 常规丁腈胶料:常用于耐油密封件,多数配方可通过螺杆结构与温控设置实现连续挤出,适合制作油封、O形圈坯条等产品。
- 三元乙丙胶料:常用于耐候、耐热密封件,胶料黏度和填充量差异较大。高填充配方要重点关注输送段吃料是否顺畅。
- 氯丁、丁苯等通用胶料:在配方黏度合适、温控稳定的条件下,也可用于冷喂料挤出,但对焦烧时间和机身温度设置更敏感。
- 硅胶与部分特种胶料:软质、黏连性强的胶料容易在喂料口架桥或打滑,通常要从喂料方式、螺杆结构和温控方案一起评估。
胶料状态比单一胶种更影响成型
同一胶种,不同配方的挤出表现可能差别明显。判断冷喂料挤出机适用于哪些胶料时,建议先看三个状态:
- 门尼黏度与硬度:硬度过高、黏度过大的胶料吃料阻力大,容易造成电流波动;过软的胶料则可能黏附、打滑,影响稳定供料。
- 填料与助剂体系:高填充、导电、耐磨或含特殊助剂的配方,摩擦生热和塑化节奏不同,不能简单沿用普通胶料的温度曲线。
- 焦烧安全性:密封件常需要连续生产,若胶料在螺杆内局部过热,可能出现早期硫化,表现为表面颗粒、流动痕或口模积料。
温控和螺杆配置决定适配边界
冷喂料挤出的关键,是让胶料在较低且稳定的温度下完成输送、塑化和建压。机身、机头和口模温度若控制不精细,胶料可能一段过硬、一段过热,最终造成断面尺寸波动。
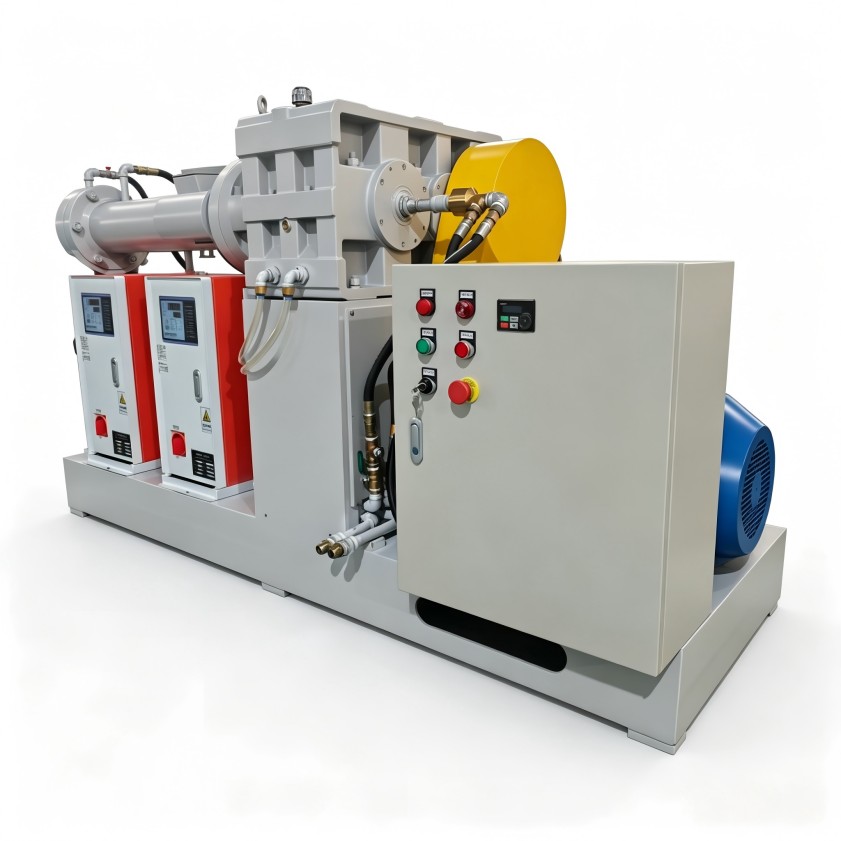
螺杆构型也不是固定不变。普通实心胶条、含较高填料的胶料,以及需要稳定排气的胶料,对螺杆长径比、剪切强度和喂料结构的要求不同。若密封件断面较复杂,还需要兼顾机头压力和出料均匀性,避免局部缺胶或气泡残留。
密封件车间可按这几步判断
拿到配方后,可先整理胶种、硬度、门尼黏度、填料类型、胶料形态和挤出断面,再核对现有设备的温控分区、螺杆形式及冷却能力。试机时不要只调高温度追求流动性,应同时观察电流、出料连续性、表面状态和尺寸变化。若换胶后频繁出现气泡、破边或焦烧,往往不是单纯操作问题,而是胶料特性与设备配置没有匹配好。
冷喂料挤出方式可减少热炼环节、缩短流程,但并不意味着所有胶料都能直接套用同一套配置。利拿实业可结合橡塑混炼成型经验,从挤出设备配置与上下游工艺衔接角度提供适配建议。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
