

橡胶密封件硫化欠硫起泡?先校正时间温度与合模控制
橡胶密封件硫化欠硫起泡?自动硫化机的时间、温度与合模控制怎么调
橡胶密封件看似单件价值不高,但一旦出现欠硫、表面起泡、飞边过厚或尺寸波动,后段挑选和返工都会挤占交期。很多工厂把问题简单归因于胶料,却忽略了硫化过程中时间、温度、合模压力与排气动作是否匹配。本文围绕密封件常见异常,分析自动硫化机在工艺设定和设备配置上的排查方向,帮助技术和采购人员判断问题来源。
欠硫不要只延长硫化时间
欠硫常表现为制品发软、回弹不足、永久变形偏大。遇到这类情况,若直接延长硫化时间,可能改善交联程度,却也会带来能耗上升、节拍变慢,甚至造成厚壁部位过硫。
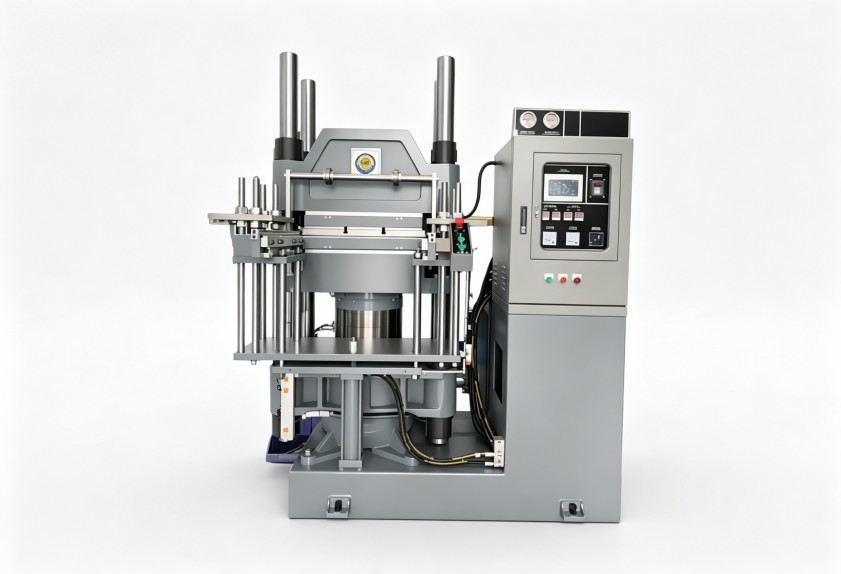
排查时应先区分三类原因:
- 胶料焦烧时间、硫化速度与当前工艺窗口是否匹配;
- 模具各区域温度是否一致,有无局部偏低;
- 合模后到位时间、保压稳定性是否影响热量传递。
自动化硫化设备的价值,不只是减少人工操作,更在于把时间、温度、开合模动作按设定逻辑稳定执行。若每模动作依赖人工经验,批次差异就容易被放大。
起泡与缺胶,重点看排气和填充
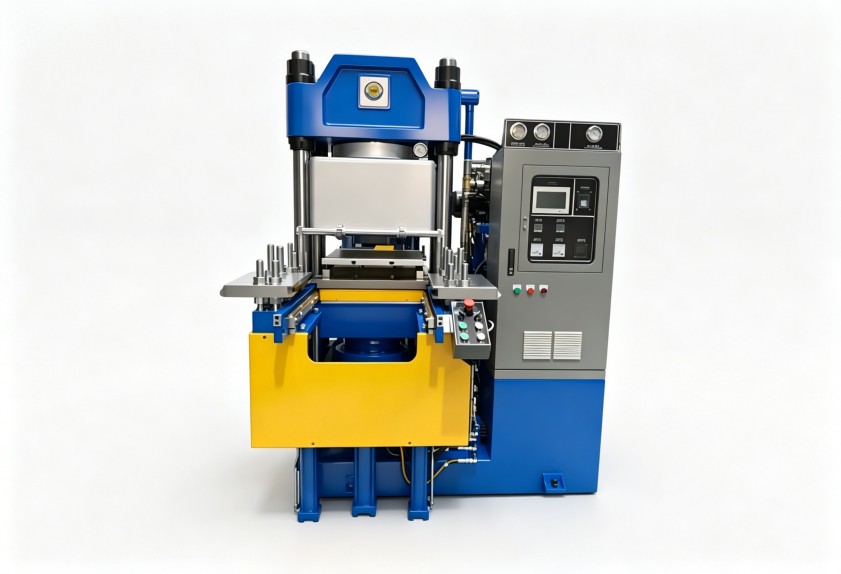
密封件的唇口、拐角、薄壁位置对气体排出较敏感。起泡、凹痕或缺胶,有时并非胶量不足,而是排气时机、排气次数、合模速度与胶料流动性没有配合好。
排气动作要服从胶料状态
胶料刚进入模腔时流动性较好,过早高压合模可能包裹气体;过晚排气则可能导致表面定型后气体无法排出。合理的做法是结合胶种、制品形状和模具流道,设定多段开合模排气,而不是所有产品套用同一组参数。
加料与定位要减少波动
对小规格密封件而言,胶坯重量、摆放位置和预成型形状的轻微偏差,都可能造成局部填充不均。带稳定送料、定位或取件结构的自动硫化机,可减少人为差异,但具体配置仍要结合产品结构、批量和车间空间判断。
温度均匀性影响尺寸一致性
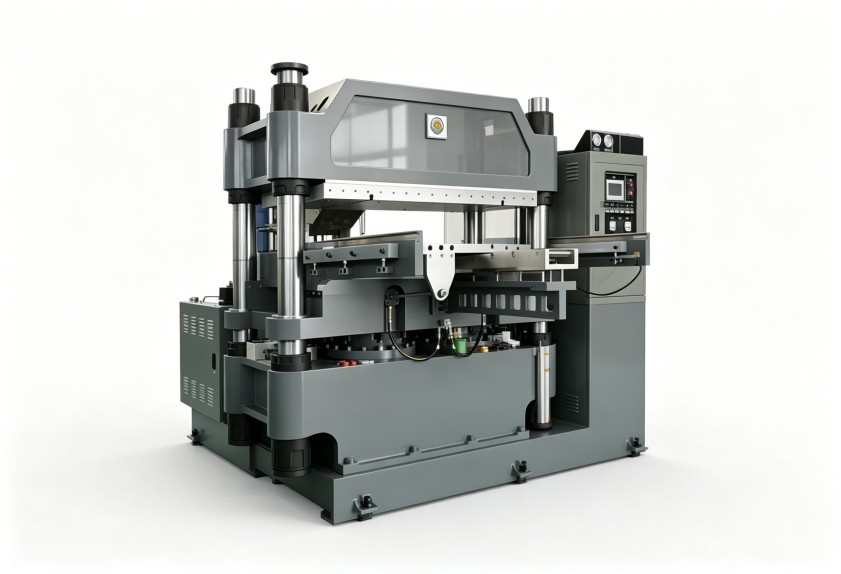
密封件通常对尺寸公差、表面状态和压缩回弹有要求。热板或模具温差过大,会让同一模腔不同位置的硫化进度不同,制品冷却后收缩表现也会出现差异。
判断温控能力,不能只看显示温度。还应关注升温稳定性、传感器布置、模具贴合状态以及多段温度控制是否满足胶料特性。对于需要频繁换产的车间,升温速度、温度分区和参数调用便利性,也会影响换模后的调试成本。
选型前先把工艺边界讲清楚
设备选型不应只按台面大小或工位数判断。面向橡胶密封件工况,建议先整理以下信息:
- 主要胶种、硬度范围和硫化特性;
- 制品尺寸、重量、模具结构及一模腔数;
- 目标节拍、批量规模和换产频率;
- 对取件、清模、排气、温控记录等自动化功能的需求;
- 车间公用工程条件及后续环保、安全要求。
如果产品规格多、批量差异大,可优先考虑工艺参数便于管理、动作逻辑可调整的方案;若产品相对单一、节拍要求高,则更适合围绕稳定连续生产配置自动化上下料及取件结构。
利拿实业在橡塑设备研发与非标方案设计方面积累多年,可结合胶料特性、产品结构和产能目标,配置合适的硫化及前后段成型设备。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
