
橡胶密封件厚度不稳?轧延温控与辊隙管理要这样排查
橡胶密封件厚度波动,轧延机温控与辊隙该如何排查
橡胶密封件对尺寸一致性、表面致密性和回弹稳定性要求较高。若压延后的胶片厚薄不均、边缘收缩或同一批次质量波动,后续裁切、硫化和装配都会受到影响。不少工厂遇到这类问题时,先调整操作速度,却忽略了温控、辊隙和供料状态之间的联动。本文围绕设备配置、工艺参数和生产管理三个方面,梳理橡胶密封件压延环节的常见异常与改善方向。
先判断异常来自温度还是辊隙
压延过程并不是简单把胶料压薄。胶料进入辊筒后,会同时受到剪切、延展和冷却作用。若辊筒表面温度不均匀,胶料流动性会出现差异,表现为片材横向厚度不一致、表面光泽不均或局部收缩。
辊隙问题则更容易造成连续厚度偏差。两侧辊隙不一致时,胶片可能向一侧跑偏;辊隙锁定不稳或受压后发生变化,厚度会随供料量波动。排查时可先区分两类现象:
- 温差型异常:厚度变化与辊面位置、升温阶段或冷却效率相关,常伴随表面状态差异。
- 机械间隙型异常:厚度偏差具有固定方向,调整速度后改善有限,胶片跑偏或边缘不齐更明显。
温控精度为什么会影响密封件尺寸
密封件胶料通常对温度变化较敏感。温度偏高时,胶料流动性增强,压延后更容易出现下垂、收缩或厚度偏薄;温度偏低时,胶料流动阻力增大,可能造成表面波纹、充模不充分或设备负荷上升。
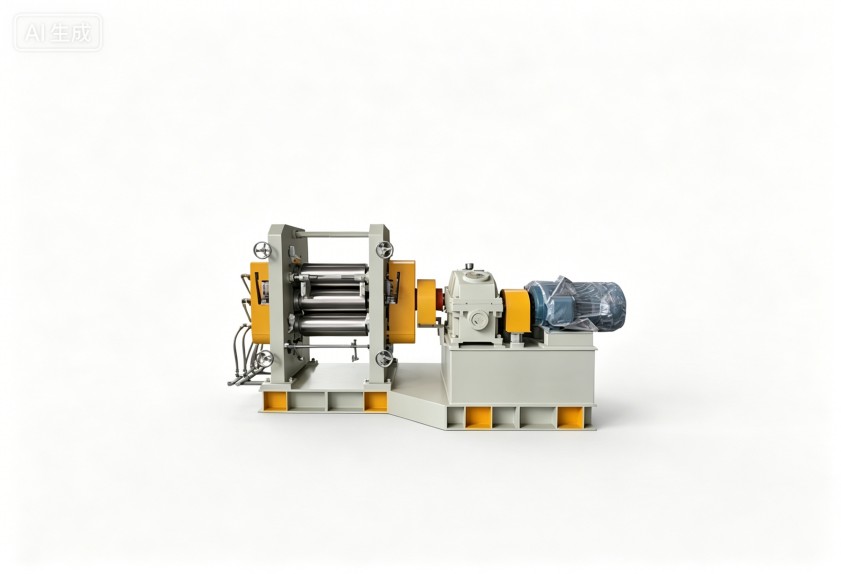
稳定的温控需要关注三个环节:
辊筒温度均匀性
辊筒各区域温差过大,会让同一横向截面内的胶料流动状态不同。对于宽度较大的胶片,这一问题更容易表现为两边与中间厚度不一致。
升温与生产节奏匹配
开机初期若未建立稳定热平衡,刚生产的片材与连续生产后的片材可能出现尺寸差异。生产安排应给设备留出稳定运行阶段,不宜频繁在低速、高速之间切换。
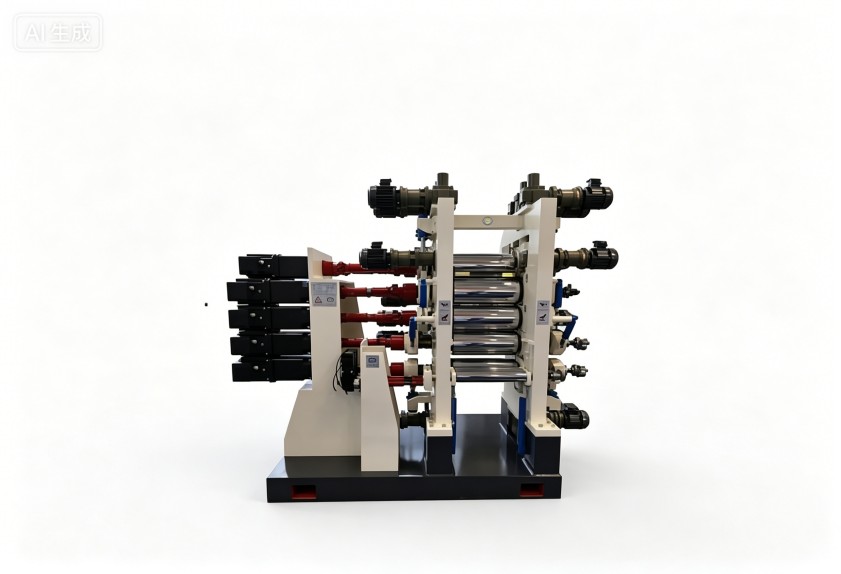
供胶温度一致性
上游混炼胶料的温度、停放时间和回炼状态不同,也会把波动带入压延环节。即使轧延机本身温控稳定,若供料温度忽高忽低,成品厚度仍难以保持一致。
辊隙、填充与速度要配合调整
只盯着辊筒间隙并不足以解决厚度问题。辊隙、供料量和压延速度需要形成匹配关系。供料过多时,胶料在辊缝处堆积,容易造成负荷波动和厚度突变;供料不足时,片材可能出现缺料、边缘不整齐。
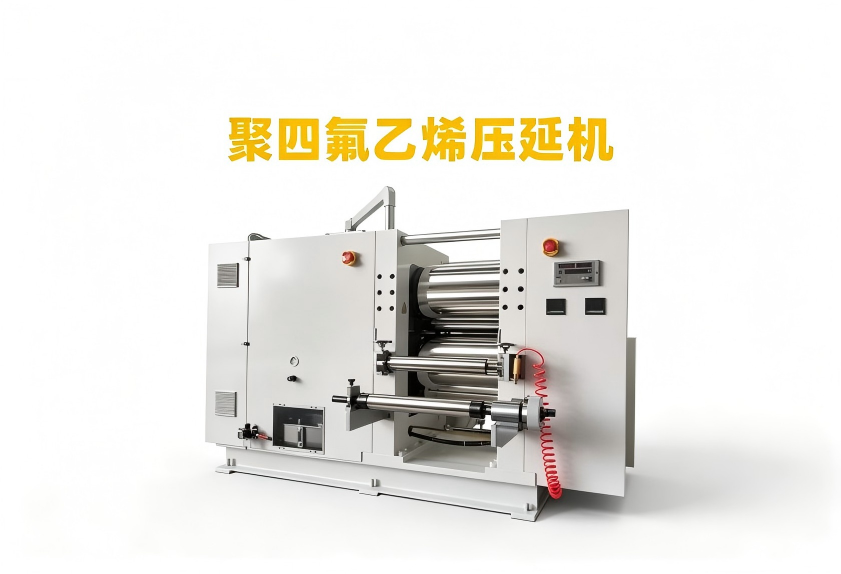
工艺调整可按以下顺序进行:
- 先确认胶料温度和可塑状态处于稳定范围;
- 再检查两侧辊隙是否一致,避免单边受力;
- 根据供料连续性调整压延速度,避免辊缝处堆料过多;
- 固定一个变量后再调整下一个变量,避免同时改动温度、间隙和速度,导致问题难以追溯。
对于橡胶密封件常用的多批次、多配方生产模式,建议将不同胶种对应的温度区间、辊隙设定、速度范围和检验要点形成工艺记录。这样人员换班或换料时,能够减少凭经验操作带来的波动。
日常维护不能只关注故障停机
厚度异常有时并非工艺设定错误,而是设备状态变化造成的。辊筒磨损、轴承间隙变化、传动部件松动或温控回路响应变慢,都会逐渐影响压延稳定性。若等到产品批量不合格后再检修,返工和停机成本往往更高。
生产管理上可重点建立三类检查:
- 班前检查:确认辊面清洁、温控显示正常、两侧调节机构动作一致;
- 过程巡检:关注胶片厚度、边缘状态、辊缝堆料和设备负荷变化;
- 定期维护:检查传动、轴承、密封和温控系统,记录易损件状态。
人员培训也同样重要。操作人员需要理解温度、辊隙和速度变化对胶片尺寸的影响,而不是只记住按钮位置。发现异常时,能够先判断是供料问题、工艺问题还是设备问题,处理效率会明显提高。
选型时要把工况说清楚
橡胶密封件企业在规划压延设备时,不能只关注幅宽和厚度范围。胶种硬度、胶片宽度、产能节拍、自动化程度、温控要求以及与前后工序的衔接,都会影响设备配置。若后续还要适配不同配方或频繁换产,设备在调节精度、清洁便利性和工艺记录方面应预留空间。
利拿实业可结合橡塑混炼成型经验,围绕具体胶种、产能和现场工况梳理配置思路,并提供全流程非标定制化方案。设备稳定运行还依赖规范维护和本地化服务支持,这也是控制长期生产成本的重要环节。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。