
电线电缆料挤出机轴承发热,先看润滑、密封与负载匹配
电线电缆料挤出机轴承发热?润滑、密封与负载匹配要一起查
电线电缆料挤出产线对连续运行稳定性要求较高,绝缘料、护套料一旦因挤出机轴承温升异常被迫停机,不仅影响外护层尺寸稳定,还会打乱排产节奏。不少现场人员习惯一发热就加大注油量,却忽略了润滑选型、密封状态和螺杆负载之间的联动关系。本文从生产管理角度梳理排查路径,帮助设备与工艺人员减少反复维修。
发热不一定只是润滑不足
轴承承担螺杆转动过程中的径向与轴向载荷,温升本身反映的是摩擦、散热或受力状态变化。润滑不足会造成摩擦热增加,但油脂过量、牌号不匹配、润滑通道堵塞,同样可能让热量难以散出。
排查时可先确认三项内容:
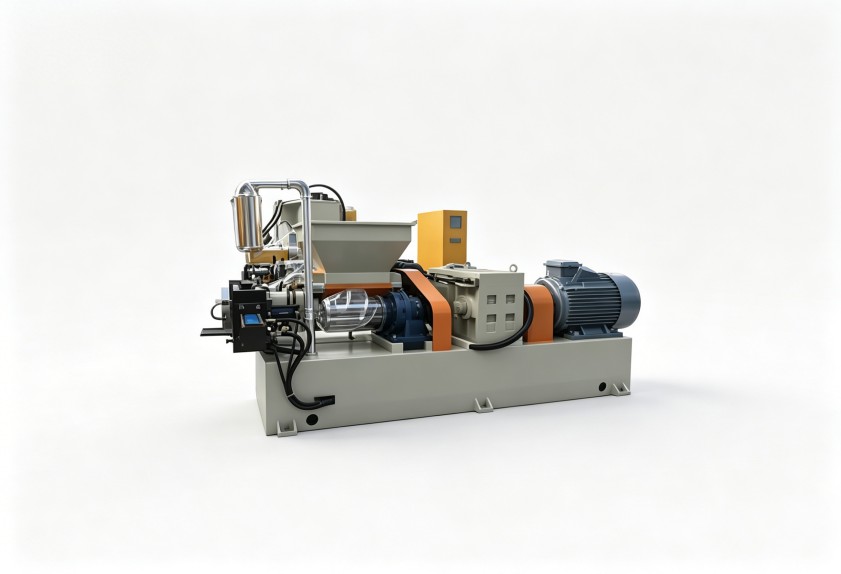
- 润滑介质是否符合设备说明书要求,是否存在混用、变质或进水;
- 注脂周期和用量是否按工况调整,而不是凭经验频繁补加;
- 油路、油嘴和分配结构是否通畅,有无积碳、油泥或泄漏痕迹。
对于含填料、阻燃体系或回收料比例较高的电线电缆料,物料流动性和螺杆扭矩波动更明显,润滑管理不能只按固定周期执行,应结合运行温度、负荷变化和检修记录动态调整。
密封失效会把问题带进轴承内部
电缆料生产常涉及粉料、助剂及可能析出的低分子物,若密封结构老化或装配不当,粉尘、水汽和物料细颗粒容易进入轴承位置。早期可能只表现为温度缓慢上升,继续运行后会出现异响、振动加剧,甚至损伤配合面。
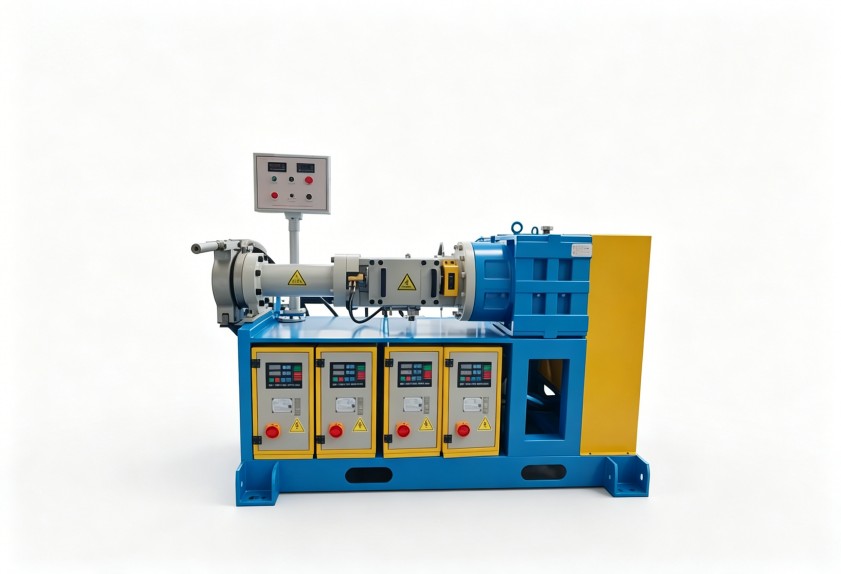
日常点检不要只看轴承座外表,应重点观察:
- 密封件附近是否有油脂渗漏、粉料附着或变色痕迹;
- 检修装配后密封方向、压紧量和配合间隙是否符合要求;
- 换料、清机后周边防护是否恢复,避免清理残留物进入转动部位。
密封问题若只更换轴承而不处理污染源,新件仍会快速进入异常磨损循环。
负载与温控偏差会放大轴承压力
挤出机轴承的工作状态并非孤立存在,螺杆转速、机头压力、物料塑化温度和冷却效果都会改变受力情况。电缆料配方中填料比例提高、温控波动导致熔体粘度变化,或机头阻力长期偏高,都会增加螺杆负荷并传导至支承部位。
工艺端可配合设备端做交叉验证:
- 对比温升出现前后的转速、电流、机头压力和各区温度;
- 检查温控偏差是否造成物料塑化不均、扭矩突增;
- 确认过滤网、流道和模具是否存在堵塞或阻力异常。
若温度升高总是伴随特定配方、特定转速或换网周期出现,就不宜简单归为轴承质量问题,而应把机械点检与工艺参数调整放在一起判断。
建立维护与选型联动思路
稳定的挤出运行,离不开前期配置与后期维护的配合。设备选型阶段就应结合电缆料类型、产能、螺杆结构、温控精度和自动化程度,考虑轴承布置、润滑方式、密封形式及检修空间。维护阶段则要把润滑记录、温度趋势、振动变化和工艺参数纳入同一台账,便于提前识别异常。
利拿实业在橡塑设备研发与非标方案设计中,会结合客户的胶种、配方和工况综合考虑设备配置与维护便利性,而不是孤立处理单个部件问题。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。