

硫化机橡胶配方频繁调整?先看混炼设备与工艺匹配
硫化机橡胶配方调整后不稳定?先核对混炼设备与工艺匹配
很多橡胶密封件工厂在调整硫化机橡胶配方后,会把问题直接归因于硫化温度、硫化时间或模具状态。这个判断并不完整。
配方从试验室走到量产,前面还要经历塑炼、混炼、加料、排胶、开炼冷却等环节。如果填料分散不均、助剂局部富集、胶料温度控制不稳定,即使硫化参数反复调整,制品仍可能出现硬度波动、表面缺陷或尺寸一致性变差。
先判断:问题真的出在硫化环节吗
排查时不要一上来就改硫化机参数。建议先把同一批次胶料分开检查:
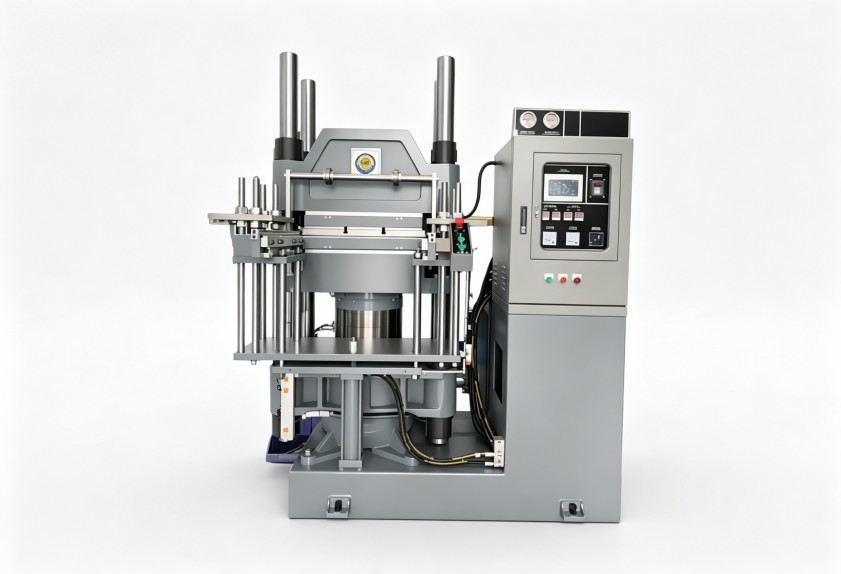
- 混炼后的胶料是否存在明显色差、颗粒或生粉;
- 同一车胶料不同位置的硬度、门尼黏度是否偏差较大;
- 开炼后的胶片冷却是否均匀,是否有局部升温;
- 硫化前停放时间、环境温度和回炼方式是否一致。
如果这些前置环节已经不稳定,硫化机橡胶配方再精细,也很难稳定复现试验结果。硫化只是让胶料完成交联反应的环节,并不能完全弥补混炼阶段造成的分散缺陷。
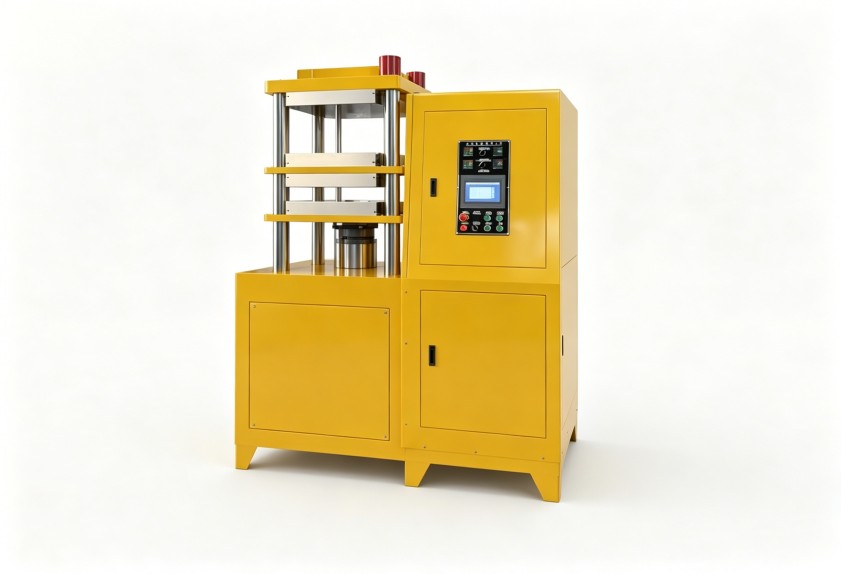
适用场景
这套判断方式适合橡胶密封件、工业橡胶制品等多配方、小批量或换料较频繁的产线,尤其适合使用炭黑、白炭黑、软化油、硫化剂及多种小料配合的体系。
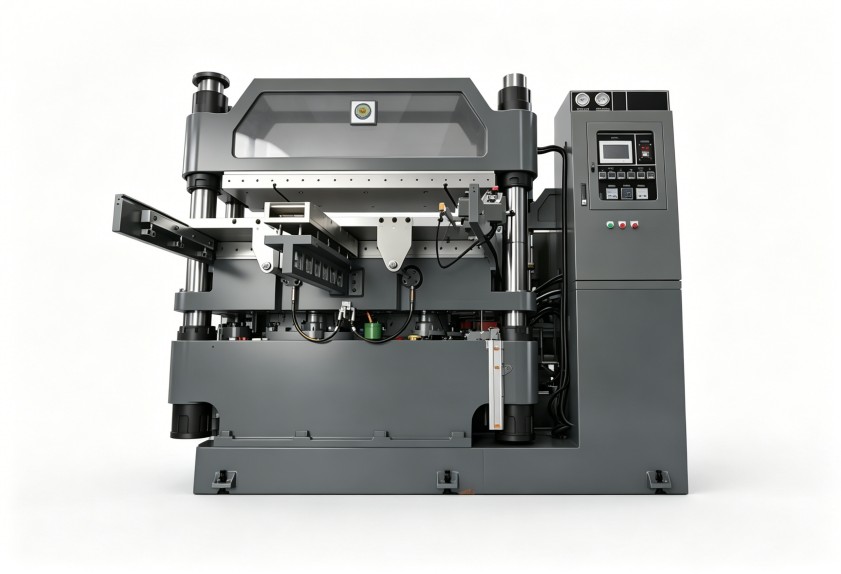
不适用边界
如果问题只发生在某一副模具、某一个温控区或某一台硫化机上,而其他模具和机台表现正常,应优先检查模具、温控和锁合状态,不能简单套用混炼排查逻辑。
配方变了,混炼设备配置也要跟着核对
不同配方对剪切、温控和投料顺序的敏感度不同。高填充、高硬度胶料往往需要更强的混炼剪切能力;含浅色填料或热敏助剂的配方,则更关注温控稳定性和排胶时机。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议在配方导入前先核对三类设备条件:
- 密炼机转子形式:转子决定胶料受到的剪切、翻转和分布混合效果。配方中填料比例提高后,如果转子形式与物料特性不匹配,容易出现分散周期拉长、温升过快等问题。
- 上顶栓压力与投料空间:加压式密炼机通过上顶栓增强胶料与转子、室壁之间的接触。投料量不合理时,装得太满会影响物料翻转,装得太少又可能降低混炼效率。
- 温控与排胶设计:对容易焦烧的配方,混炼终点不能只看时间,还要结合胶温、电流或功率变化判断。排胶后若冷却不及时,热积累可能影响后续硫化稳定性。
这里有一个常见避坑点:部分工厂在更换硫化机橡胶配方后,只要求设备“能混、能出片”,却没有评估原有密炼机的转子、冷却和密封结构是否适配新配方。短期看可以生产,长期可能表现为每车胶料差异变大、返工增加,甚至因早期焦烧造成物料浪费。
工艺参数不要照搬旧配方
配方调整后,旧工艺参数不能直接平移。尤其是硫化体系、促进剂种类或填料用量发生变化时,混炼阶段的投料顺序、混炼时长、排胶温度和开炼薄通次数都要重新验证。
投料顺序的判断思路
- 主体生胶先完成塑化,再加入不易分散的填料;
- 软化油不宜与大量填料同时过早投入,避免润滑作用削弱剪切分散;
- 硫化剂、促进剂等热敏小料通常要在胶温受控的条件下加入,防止局部过热;
- 小料称量、复核和投料记录要可追溯,减少人为漏投、错投。
不同工厂的设备状态、自动化程度和操作习惯不同,不能只凭一个固定温度或固定时间组织生产。更稳妥的方法,是把设备反馈、胶料状态和制品检测结果结合起来建立工艺窗口。
生产管理决定配方能否稳定量产
配方问题很多时候并不是“配方不行”,而是量产过程缺少一致性控制。
橡胶密封件对尺寸、弹性和密封性能要求较高,换配方时建议同步建立以下管理动作:
- 每车胶料标注配方号、批号、混炼时间、操作人和设备编号;
- 对关键小料执行称量复核,避免人工投料误差;
- 规定胶片停放、回炼和使用时限,避免不同状态胶料混用;
- 换料时清理料斗、投料通道和开炼设备残留,防止深色料、浅色料交叉污染;
- 将硫化前胶料状态纳入巡检,而不是只检测成品。
利拿实业在服务多类橡胶制品客户时,更强调把密炼机、开炼机、挤出机等设备放到整条工艺链中评估。因为单一设备参数正确,并不代表前后工序衔接顺畅。依托70多项自主专利技术和全流程非标定制化方案,可以围绕不同胶种、产能和车间条件进行设备组合匹配。
选型与询价前,应先把工况讲清楚
如果新配方已经导致现有设备频繁超温、分散不稳或换料清理困难,就不能只按原设备规格复制采购。询价前建议准备这些信息:
- 主要胶种和典型填料体系;
- 是否含热敏助剂、浅色填料或高填充配方;
- 单批次投料量、日产能和换料频率;
- 对自动化称量、除尘、温控和数据记录的要求;
- 车间空间、公用工程条件及后续扩展需求。
设备报价会受到容积、转子形式、材质、自动化程度、交付范围和定制需求影响。缺少工况信息时直接比价,容易买到“参数相近但工艺不适配”的设备。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
