

电线电缆料挤出牵引不稳?先看牵引配置与挤出匹配
电线电缆料挤出机牵引机怎么配?先把速度匹配和物料边界讲清楚
电线电缆料挤出时,产品外径忽大忽小、表面被拉长拉毛、收卷松紧不一致,很多问题并不只出在挤出主机。牵引段如果速度响应、夹持方式或控制逻辑与挤出机不匹配,同样会把前段稳定挤出的胶料“拉坏”。选择挤出机牵引机,不能只看能不能带动料条,更要看它能否与整条线的工艺节奏保持一致。
先判断问题出在挤出端还是牵引端
外径波动时,车间里常见做法是直接调牵引速度,但这样容易掩盖真实原因。
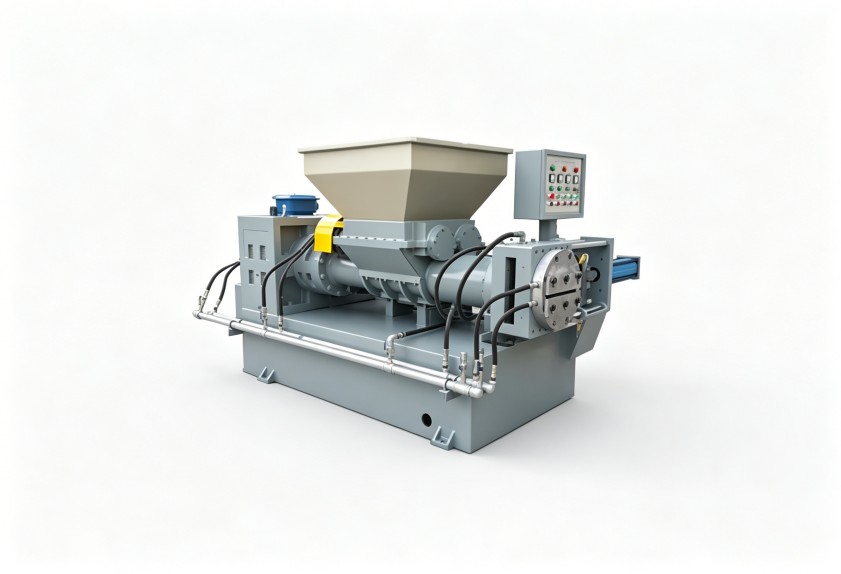
可以先做两步排查:
- 单独观察挤出机出料状态,若出料本身就呈周期性快慢变化,应优先检查温控、螺杆输送和机头压力稳定性;
- 若出料基本连续,但进入牵引后出现拉伸、抖动或偏移,再重点检查牵引轮、夹持压力、速度反馈和传动控制。
牵引机的作用,是把挤出后的料条按设定速度稳定带走。它不是简单的“拖动装置”,而是线速度控制环节。速度跟不准,产品截面、外观和后续收卷都会受影响。
电线电缆料选型要先看三个配置点
1. 牵引方式要匹配料条软硬程度
不同电缆料的硬度、粘性和表面状态不同。较硬、尺寸稳定的料条,更适合轮式牵引;偏软、表面容易受压变形的料条,则要谨慎评估夹持结构和接触方式。
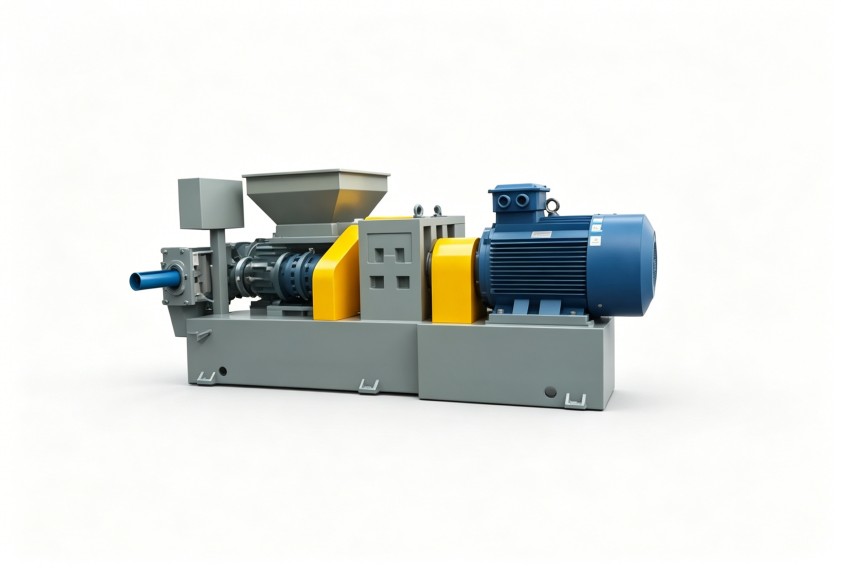
避坑点在这里:如果只按最大牵引力选型,忽略夹持面与料条接触状态,软质料可能被压出痕、压扁,甚至在牵引轮上打滑。后续即使把速度调准,外观缺陷也已经形成。
2. 速度控制要能跟上挤出主机变化
电线电缆料对挤出线速度连续性要求较高。牵引速度调节过粗,或者主机与牵引之间缺少清晰的联动逻辑,开机升速、换料过渡时就容易出现短时拉伸过量。
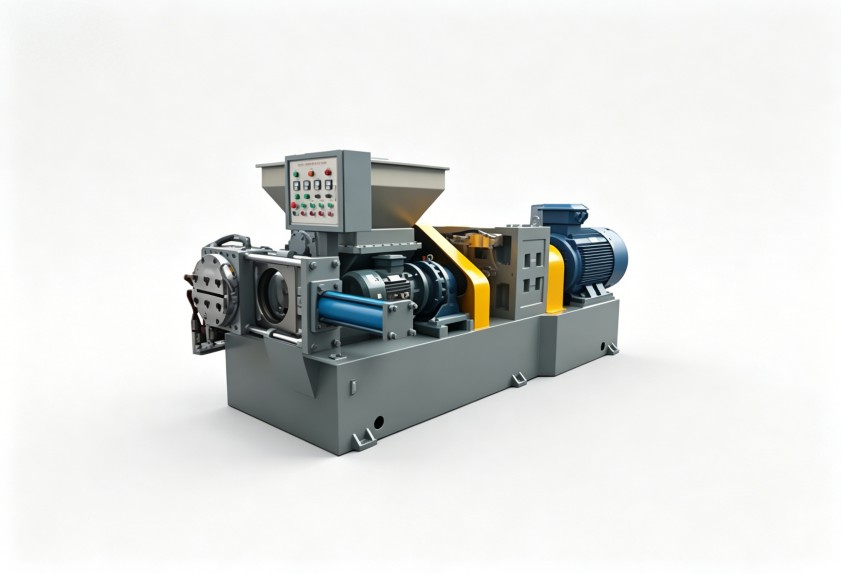
作为拥有15年以上橡塑设备研发经验的厂家,我们建议采购时不要只问“速度范围是多少”,还要确认控制方式、调速响应以及与挤出主机的联动需求。设备能否按实际工艺做全流程非标定制化方案,往往比单机参数表更重要。
3. 接触部件要兼顾耐磨与清洁维护
牵引轮、皮带或夹持部件长期与热态料条接触,磨损后会造成速度误差和表面质量问题。选型时应结合物料磨蚀性、生产班次和清洁频率,评估部件拆装维护是否方便。
维护不到位的后果很直接:轮面磨损不均会带来周期性抖动,夹持部位积料会造成压痕,严重时还会增加断线、跑偏和停机清理时间。
工艺参数调整别只盯一个速度值
很多外径波动并非设备能力不足,而是挤出量、牵引速度、冷却状态没有协同好。
调整时可按这个顺序判断:
- 先稳定挤出温度和出料量,避免牵引端被动补偿;
- 再微调牵引速度,让料条保持自然、无明显绷紧或堆料的状态;
- 最后检查冷却段长度与冷却效果,冷却不足会让料条进入牵引时仍偏软,容易变形。
如果换色、换料或改变线径后频繁出现牵引不稳,要重新评估工艺设定,不能沿用上一套参数。尤其是电线电缆料配方差异较大时,同一牵引配置并不适合所有物料。
适用场景与不适用边界
适用场景:
- 电线电缆料连续挤出成型,需要稳定牵引、控制料条走向和收卷节奏;
- 产品对外观、外径一致性要求较高,需要牵引段与挤出主机协同控制;
- 物料种类、线径规格或产能要求存在差异,需要评估非标配置的产线。
不适用边界:
- 出料本身不连续、主机温控或螺杆输送异常未解决时,单靠更换牵引机无法根治问题;
- 物料过软、粘性过高且没有配套冷却或防粘方案时,不宜直接采用常规夹持牵引;
- 只追求低价单机、不考虑整线联动和维护条件的采购方式,后期容易产生改造成本。
日常维护建议:把小抖动挡在停机之前
牵引段的故障通常有前兆。日常点检可重点关注三类现象:速度表稳定但料条仍抖动、夹持部位出现异常磨损、收卷松紧随时间逐渐变化。
建议把牵引轮或皮带磨损、传动部件润滑、夹持压力和速度反馈检查纳入定期维护。具体周期应结合班次、物料磨蚀性和设备使用环境确定,不能等出现明显划痕或断线后再处理。
利拿实业主营密炼机、开炼机、造粒机、挤出机等全套橡塑成型设备,可结合电线电缆料的物料特性、产线布局和自动化需求,评估牵引段与挤出系统的匹配方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
