

实验室开炼机做陶瓷粉末混炼,辊温与辊距为何先于自动化
实验室开炼机用于陶瓷粉末混炼,先看辊温和辊距而不是只看自动化
陶瓷粉末混炼做小试时,最容易被忽略的不是设备“够不够高级”,而是辊筒温度、辊距调节和物料清洁边界是否匹配配方。实验室开炼机如果只按普通橡胶试片设备来选,后续可能出现粉末吃料慢、包辊不稳定、批次间差异大,甚至不同物料交叉残留,影响研发判断。
先判断:小试设备要解决的是“可重复”,不是单纯把料混在一起
陶瓷粉末体系通常含有粉体、粘结剂及其他高分子组分,和纯橡胶胶料不同。它对辊面状态、剪切强度和温控稳定性更敏感。小试阶段的核心任务,是把配方变化、工艺窗口和后续放大生产之间的关系摸清楚。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议先明确三个问题:

- 单次投料量大概处于什么范围;
- 物料是偏干粉、高填充,还是含粘结剂的可包辊体系;
- 后续是否需要频繁换料、清洁,或对接不同配方研发。
如果这些前提没有确认,直接追求复杂自动化,反而可能让设备功能与实际工艺脱节。
辊温控制为什么要放在选型前面
辊温,指辊筒工作表面的温度控制状态。陶瓷粉末中的粘结剂对温度较敏感:温度偏低,物料流动性不足,粉末难以被粘结剂润湿;温度偏高,又可能造成粘结剂软化过度、粘辊或早期老化。
温控不稳会带来两个直接问题
第一,包辊状态不稳定。前一批能正常包覆辊筒,后一批可能因温度波动出现脱辊、掉粉。
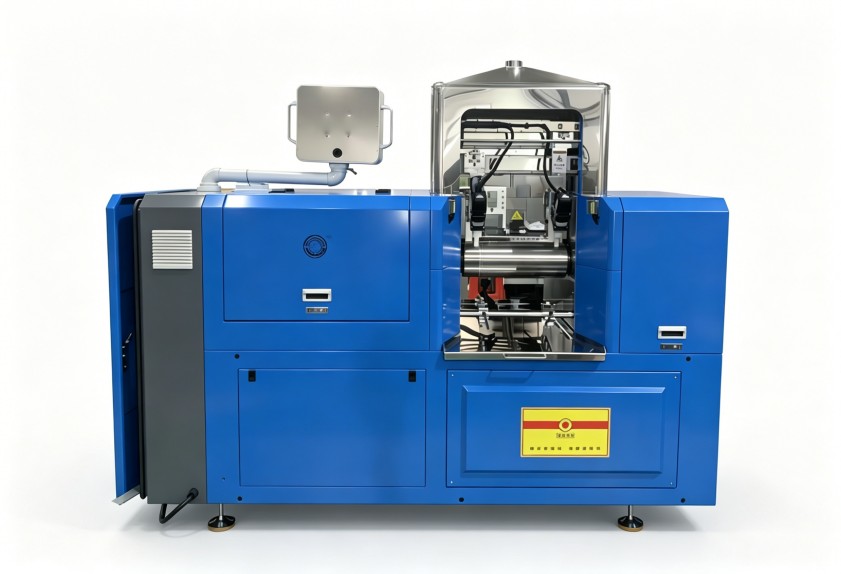
第二,试验数据难以比较。研发人员看到的是配方差异,实际可能混入了设备温度差异,导致配方判断失真。
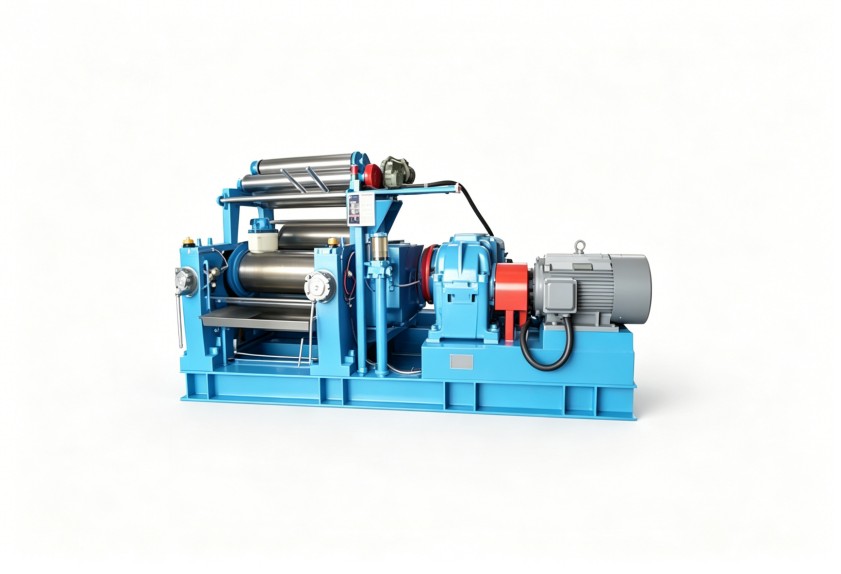
选型时不能只问“有没有加热”,还要关注温控方式、温度显示是否直观、两侧辊筒温差控制是否便于工艺记录。对于多配方并行的实验室,温度可追溯和调节便利性,比多余的复杂功能更实用。
辊距调节决定小试剪切是否可控
辊距就是两个辊筒之间的间隙。它直接影响物料通过辊缝时受到的剪切强度。陶瓷粉末混炼常需要逐步建立分散状态,辊距不能一次固定后不再调整。
常见操作思路是:先以较宽辊距建立初始混合和包辊,再根据物料状态逐步收小辊距,增强分散和塑化效果。具体参数必须结合配方、粘结剂体系和物料状态确定,不能套用橡胶胶料的固定经验。
一个容易踩的坑
有些项目为了追求“混得快”,一开始就把辊距调得很小。结果粉体还未充分润湿,就受到强剪切,容易出现粉尘飞扬、物料挤边、包辊失败,还会增加辊筒和传动部件的负荷。
这类问题不属于简单的设备故障,更多是工艺参数与物料状态不匹配。
设备配置要看清洁、耐磨和安全,而不是只看外观
陶瓷粉末硬度较高,且小试配方切换频繁。实验室开炼机的辊面材质、防护结构、接料方式和清洁便利性,都应纳入评估。
适用场景
- 陶瓷粉末与粘结剂体系的小批量配方验证;
- 高分子复合材料、高填充物料的前期混炼探索;
- 需要观察包辊、分散、塑化状态的研发试验;
- 后续可能向密炼、挤出或造粒工艺放大的项目。
不适用边界
如果物料完全呈干粉状态、无法形成连续包辊,单纯依靠开炼机并不合适,应考虑先通过捏合、密炼等方式完成预混。若试验目标是连续化、封闭化大批量生产,实验室开炼机也不能替代正式生产线设备,它更适合承担小试与工艺验证角色。
换料频繁的企业还要特别关注清洁设计。辊筒、挡料板、接料盘等位置若存在清理死角,深色料、高填充料或不同粉体之间容易残留。错误的设备选择会让研发人员把交叉污染误判为配方波动,这是陶瓷粉末小试中很实际的避坑点。
非标定制要不要做,看工艺变量是否明确
利拿实业支持全流程非标定制化方案,但定制不等于随意增加配置。判断是否需要定制,可以从三个维度看:
- 物料维度:是否存在高填充、易粘辊、易磨损或难清洁等特点;
- 工艺维度:是否需要多段辊距、多段温度或更完整的试验记录;
- 现场维度:实验室空间、通风条件、安全防护和人员操作习惯是否有特殊要求。
如果只是常规配方教学或简单试片,标准机型通常更便于快速上手;如果企业承担多材料研发,且后续要与密炼机、挤出机、造粒机等生产线衔接,就应在选型阶段把放大逻辑考虑进去。
采购与技术沟通时,建议把这些信息一次说清
询价或方案沟通时,只说“要一台实验室开炼机”往往不够。建议同步提供:
- 主要物料类别和粉体占比;
- 是否含粘结剂及预期包辊状态;
- 单次投料量与每日换料频次;
- 对辊温、辊距、安全防护和清洁方式的要求;
- 后续是否计划对接其他橡塑混炼成型设备。
设备报价会受到容积、辊筒配置、材质、自动化程度、交付范围和定制需求影响,没有脱离工况的单一答案。把工艺条件讲清楚,厂家才能判断哪些配置必要,哪些功能不必盲目增加。
小试设备的价值,在于让研发人员看清物料在不同剪切、温度和间隙下的真实变化。陶瓷粉末混炼尤其要先守住温控、辊距和清洁这三条线,再讨论自动化与定制化。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
