

啮合机故障维修别盲目停机拆检,先分清传动与密封问题
啮合机故障维修怎么做?先判断故障来源,再决定维修路径
橡胶密封件产线最怕的不是设备出问题,而是一有异响就整体停机拆检。啮合机(常指转子呈啮合结构的密炼类混炼设备)一旦出现异常,盲目拆解不仅拉长停机时间,还可能打乱转子间隙、密封装配等原本稳定的状态。啮合机故障维修的第一步,应先通过故障表现判断问题出在传动、密封、润滑还是工艺操作环节。
一、先识别故障表现,避免把工艺波动误判成机械损坏
很多维修工单来自“设备声音不对、温度偏高、出料不稳定”,但这些现象并不一定都指向机械故障。作为拥有15年以上橡塑设备研发经验的厂家,我们建议先按现象做初步分层:
- 周期性异响或冲击声:优先检查传动连接、紧固件、转子运转状态,判断是否存在松动、干涉或异物进入。
- 温升过快:不要只看冷却系统,还要结合胶料配方、投料量、转子转速和润滑状态综合判断。
- 端部或密封位置漏料、渗油:重点排查密封件磨损、装配间隙、润滑压力及物料粘度是否超出设备适配范围。
- 电流波动明显:先确认投料是否均匀、有无超载,再进一步检查传动与转子负载情况。
这里有一个常见避坑点:密封件轻微漏料时,如果只靠反复紧固压盖处理,可能造成密封件早期磨损,反而缩短维修周期。正确思路是先判断漏料来自物料磨损、润滑不足还是密封结构适配问题,再决定更换或调整。
二、传动、密封、润滑三条线,决定维修效率
1. 传动系统:先查外部连接,再判断内部部件
传动故障往往伴随异响、振动或负载不稳。维修时不建议直接进入主机内部拆解,可先检查联轴器、紧固螺栓、轴承座温升和防护部位。外部因素排除后,再结合设备运行记录判断内部转子、轴承等部件状态。
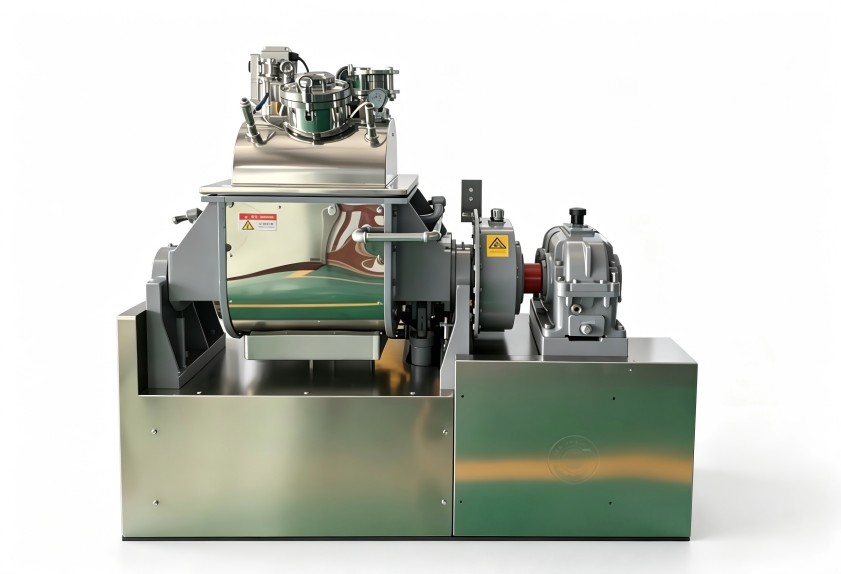
2. 密封系统:漏料问题要结合物料特性看
橡胶密封件生产中,胶料粘度、填料比例和温度变化都会影响密封负荷。若设备长期处理高磨损、高填充物料,密封部位的维护周期应比普通工况更短。密封维修不能只关注“换件”,还要确认装配间隙、润滑通道和冷却状态是否匹配。
3. 润滑管理:很多重复故障其实源于保养不到位
润滑不足、油路堵塞或润滑油选型不合适,可能表现为轴承温升、密封干磨、异响等多种问题。建立日常点检表,把油压、油温、油位和润滑点状态纳入班前检查,比故障发生后再抢修更有利于稳定生产。
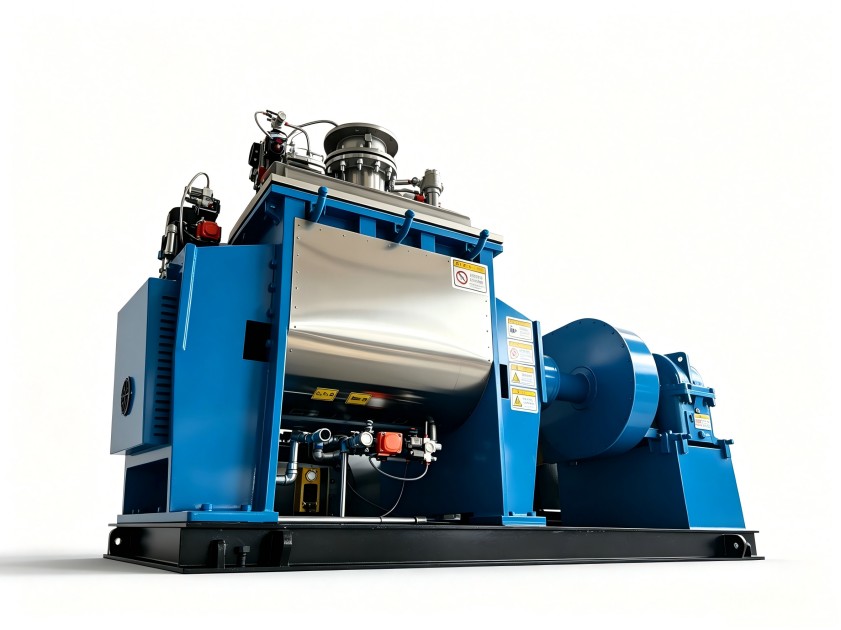
三、维修后的验证,不能只看设备能不能转
设备复机后,至少要完成三个层面的确认:
- 空载运行时声音、振动、温升是否平稳;
- 带料运行后电流、温度、排料状态是否恢复到正常工艺范围;
- 原故障点是否仍有渗漏、异响或温升异常。
如果维修后只做短时空载试运行,未结合实际胶料验证,某些密封或负载类问题可能在下一批生产中再次暴露。
四、适用场景与不适用边界
本文的排查思路适用于橡胶制品、密封件、高分子混炼等场景下,啮合型混炼设备出现异响、温升、漏料、电流波动等常见问题的初步判断与维修协同。
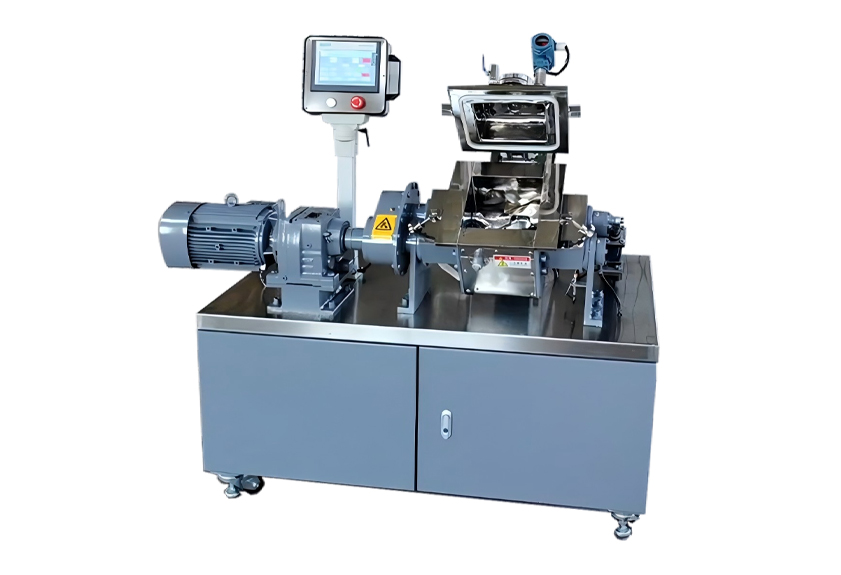
它不适合替代设备厂家的现场检修判断,也不适用于严重卡阻、结构件损坏、安全保护装置动作等情况。遇到这类问题,应先停机断电并由专业人员处理,不能带病运行。
五、把维修经验前移到设备选型与日常管理
减少啮合机故障维修频次,不能只依赖维修团队。设备采购阶段就应明确物料特性、产能需求、自动化程度、密封形式和维护空间。对于工况特殊、物料磨损性较强的产线,可借助全流程非标定制化方案,在结构配置和维护便利性上提前做适配。
日常管理方面,建议把故障记录、保养周期、易损件更换原因和工艺参数变化放在一起分析。单看一次维修很难发现规律,连续记录后更容易判断问题来自操作习惯、物料变化还是设备配置边界。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
