

冷喂料挤出机出料不稳?橡胶密封件产线的排查顺序建议
冷喂料挤出机故障排除:橡胶密封件产线先查这几处
橡胶密封件产线最怕的不是设备报警,而是产品尺寸轻微波动、表面时好时坏,等到批量返工才发现问题已经累积。冷喂料挤出机故障排除不能一上来就拆螺杆,先把“进料、输送、塑化、温控、口型”这条链路按顺序查清,往往能更快锁定原因。
先判断:问题出在物料、设备还是工艺
冷喂料挤出机不需要提前热炼胶料,胶条或胶粒直接进入机筒,由螺杆完成输送、剪切和塑化。也正因为少了热炼环节,进料状态、胶料稳定性和温控精度对出料质量影响更直接。
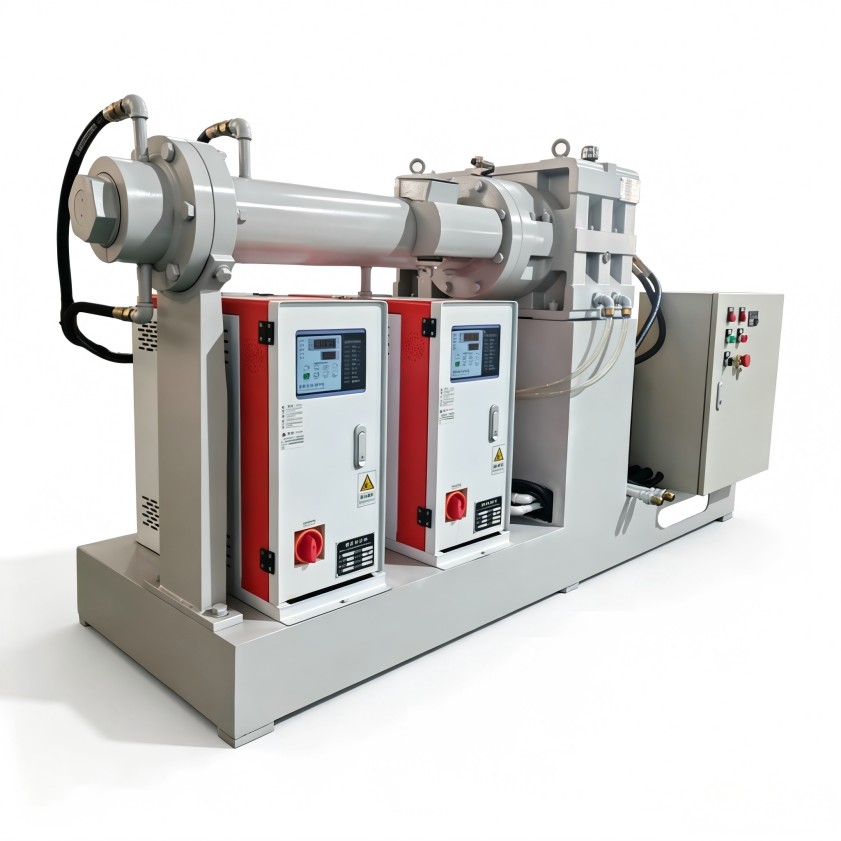
排查时先看三个表象:
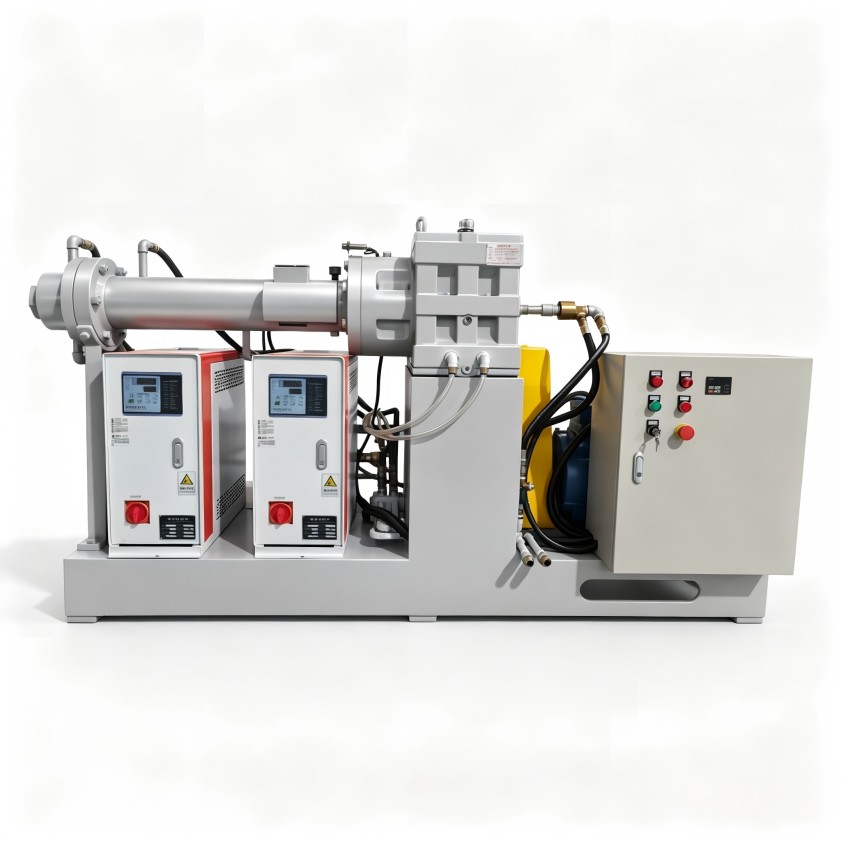
- 出料忽快忽慢:优先查喂料连续性、螺杆输送状态和机头压力变化;
- 胶温过高或焦烧倾向:重点查温控回路、剪切强度和螺杆转速;
- 表面粗糙、气泡或破边:先查胶料含水率、挥发分、口型装配和排气状态。
不要把所有异常都归为“螺杆磨损”。在橡胶密封件生产中,胶料停放时间、回炼方式、供料尺寸不一致,同样会造成挤出波动。
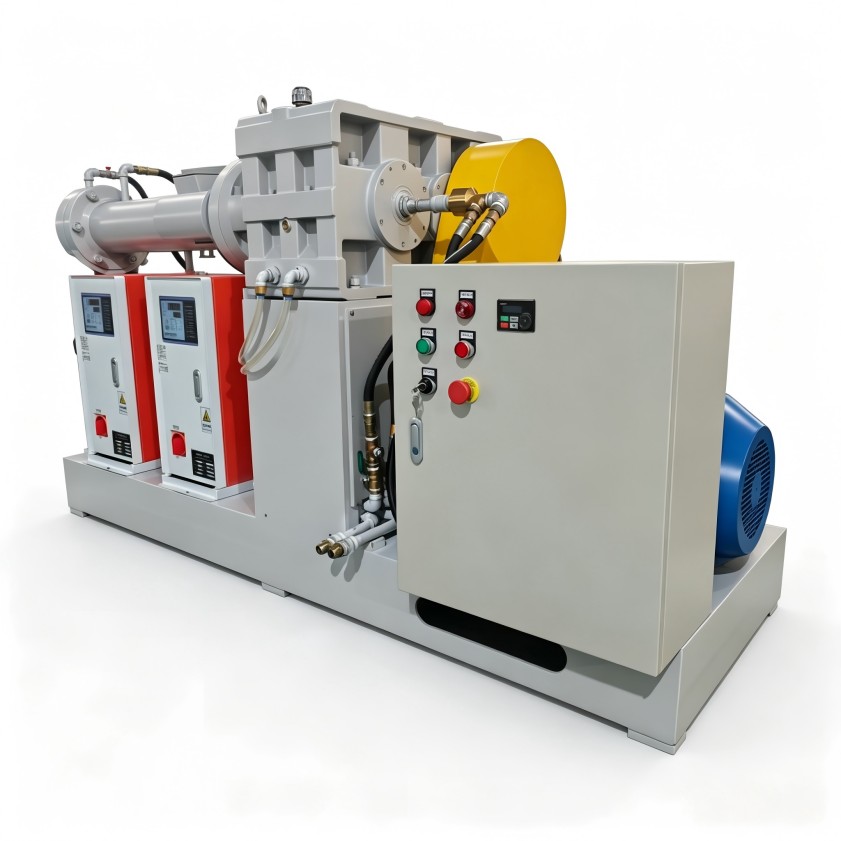
出料不稳时,按这条顺序处理
1. 先查喂料,不要先调转速
供料忽多忽少,会让螺杆充满度变化,出料量自然不稳定。应先确认胶条尺寸是否均匀、加料是否连续、进料口有无架桥或积料。
一个常见避坑点:为追求产量直接提高螺杆转速,却没有同步确认喂料能力和冷却条件。结果剪切热快速上升,胶料黏度下降,尺寸波动反而更明显,严重时还可能带来早期硫化风险。
2. 再看螺杆、机筒与机头压力
螺杆负责输送和建立压力,机筒内壁与螺杆间隙会影响输送效率。若设备使用年限较长,且伴随压力建立慢、出料无力、转速调高后改善有限,就需要检查磨损情况。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议把“压力表现、电流变化、出料状态”结合判断,而不是仅凭单一声音或温度做维修决定。
3. 温控异常要分区处理
冷喂料挤出机通常需要分区控温,不同区段承担进料、塑化、稳压等不同作用。温度设定不能只看一个总表,要逐区核对实际温度与设定值是否一致,冷却水路是否通畅,加热或冷却响应是否滞后。
温度偏低,胶料流动阻力增大,可能造成电流升高、出料不连续;温度偏高,胶料变软,尺寸稳定性下降,还可能影响密封件的后续硫化质量。
4. 最后再核口型与工艺参数
口型是产品截面成型的最后环节。装配偏心、紧固不到位、流道有积胶或杂质,都可能造成偏壁、毛刺和表面缺陷。
如果更换胶种、颜色或配方后才出现异常,应重新核对螺杆转速、牵引速度、温度曲线和供料方式。不同胶料的黏度、流动性和热敏感性不同,直接套用原配方参数,本身就容易引发故障。
日常维护比停机抢修更关键
冷喂料挤出机故障排除的价值,不只是恢复生产,还包括减少重复停机。日常维护可重点关注:
- 班前检查温控显示、冷却水、气压和机头紧固状态;
- 生产中记录转速、电流、温度、压力和出料外观,便于对比异常;
- 换料或换色时彻底清理流道、螺杆和口型,避免残留胶影响下一批次;
- 定期检查喂料装置、传动系统、密封部位和电气连接;
- 停机后按规程清机,避免胶料长时间滞留。
这类方法适用于橡胶密封件、常规橡胶型材等连续挤出场景,尤其适合需要稳定截面尺寸和表面质量的产线。若产品涉及特殊高温、强腐蚀或非常规物料,不能直接照搬普通橡胶挤出的处理方式,应结合配方、设备结构和工艺条件单独评估。
什么时候需要厂家介入
如果出现以下情况,仅靠现场调参通常难以彻底解决:
- 更换温控元件后仍频繁出现温度失控;
- 机头压力持续偏低,出料量明显不足;
- 螺杆、机筒磨损判断不清,维修后问题反复;
- 新产品或新配方无法匹配现有挤出工艺;
- 产线需要从单机作业升级为更稳定的连续化方案。
利拿实业依托70多项自主专利技术和全套橡塑成型设备配套经验,可从设备配置、工艺参数和维护管理角度协助判断,避免只换件不找根因。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
