

硫化机制造工艺影响轮胎成品一致性?先看热板与温控链路
硫化机制造工艺怎么影响轮胎成品一致性?热板、温控和机架要一起看
轮胎硫化不是简单“加热定型”。胶料在模腔内同时经历温度、压力和时间作用,任何一个环节不稳定,都可能表现为欠硫、局部过硫、花纹棱角不饱满或批次手感不一致。判断一台硫化设备是否适合轮胎产线,不能只看外观和常规配置,更要回到硫化机制造工艺本身,重点核查热板均匀性、温控响应、机架刚性以及后期维护可达性。
先判断:问题出在配方,还是设备制造环节
很多工厂遇到成品波动,第一反应是调整硫化时间或修改配方。但如果同一配方在不同机台之间结果差异明显,就要先排查设备。
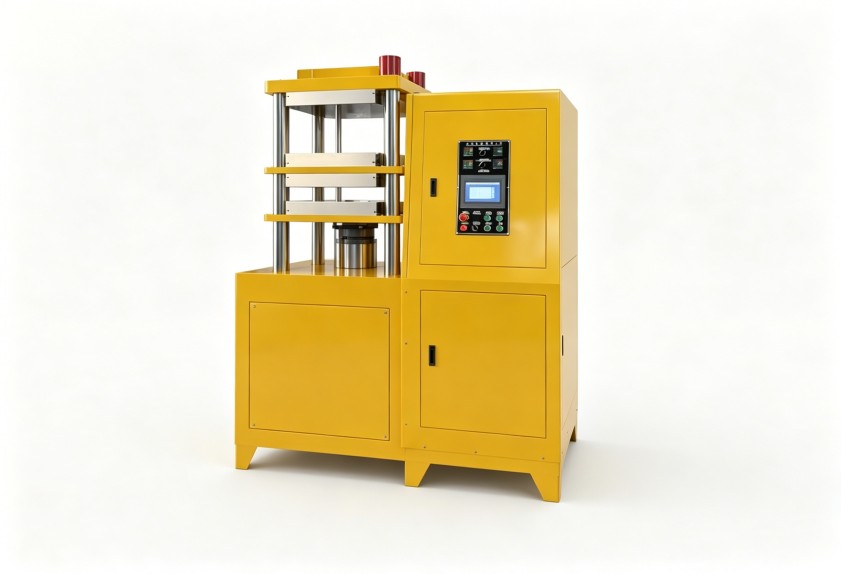
作为拥有15年以上橡塑设备研发经验的厂家,我们建议先做三步判断:
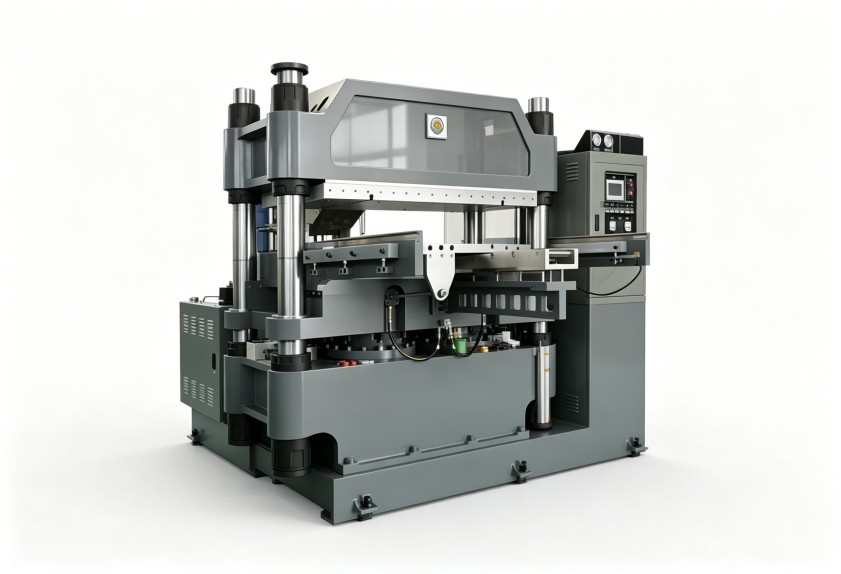
- 对比不同机台的升温曲线,而不是只看设定温度;
- 检查合模后压力是否稳定,机架受力后有无明显变形;
- 核查热板、模具接触面和温控元件的安装位置是否合理。
这里说的热板,是向模具传递热量的关键部件;温控链路则包括测温、控温、加热执行和反馈过程。硫化机制造工艺如果在这两部分控制不细,操作人员即使反复改参数,也很难把批次稳定性拉回来。
热板加工与温控链路,决定温度是否“稳得住”
轮胎部件厚薄不同,胶料导热速度也不同。设备需要把热量稳定传递到模具,再作用于胶料。热板平面度、焊接或装配质量、温控点布置,都会影响实际模温。
热板不能只看能不能升温
有些采购容易把关注点放在“升温快不快”,但轮胎硫化更看重升温后的稳定区间。热板加工粗糙、接触面贴合不良,可能出现局部热阻偏大。结果就是同一模具不同位置温度不一致,轮胎花纹区、胎侧区的硫化程度出现差异。
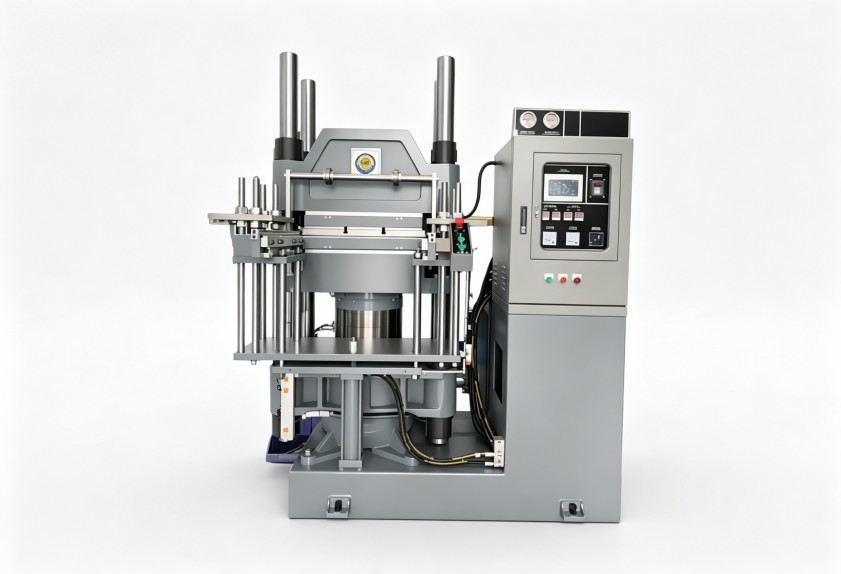
避坑点:不要只用空载升温速度判断热板优劣。空载状态和带模、带胶料状态不同,真正影响生产的是合模负载下的温度保持能力。
温控点位置会影响操作判断
测温点离加热执行端太远,仪表显示可能滞后;离局部热源太近,又可能无法反映模腔真实温度。合理的制造方案应兼顾传感器安装、检修更换和信号反馈路径,让操作人员看到的温度更接近实际工况。
利拿实业在橡塑混炼成型整体解决方案中,会结合客户的胶种、工艺路线和自动化需求评估设备配置,而不是用单一固定方案覆盖所有产线。这种非标定制思路同样适用于硫化环节的工艺匹配。
机架刚性与合模压力,别等成品出问题才重视
硫化过程需要稳定压力保证胶料充模和排气。机架刚性不足,长期受热、受压后可能产生形变,直接影响合模均匀性。
对轮胎制造场景而言,以下情况要特别谨慎:
- 模具尺寸较大,但设备机架结构余量不足;
- 频繁换模、换规格,却缺少可靠的定位与锁紧设计;
- 只关注公称压力,不关注受力传递路径和维护空间。
压力不稳定带来的后果不只是飞边增加,还可能造成胶料流动方向异常、排气不畅,进一步影响轮胎外观和内部密实度。
适用场景与不适用边界
适用场景
围绕硫化机制造工艺进行设备评估,适合以下情况:
- 轮胎工厂新建或扩建产线,需要提前明确设备配置方向;
- 多机台并行生产,成品一致性波动较明显;
- 配方调整空间有限,希望从设备温控、合模和维护结构上找原因;
- 需要根据胶种、模具规格和产能节奏做非标方案匹配。
不适用边界
如果问题来自胶料混炼不均、门尼粘度波动、半成品停放时间失控,单靠更换或调整硫化设备并不能完全解决。硫化是后道定型环节,前面的密炼、开炼、挤出或压延质量不稳定,硫化机只能放大问题,不能替代前道工艺改善。
另外,若工厂生产的是尺寸小、结构简单的普通橡胶件,也不必照搬轮胎级的复杂配置。设备选型应围绕产品结构、节拍、模具数量和维护条件展开,避免配置与实际工况脱节。
采购询价时,建议把这些工况讲清楚
硫化机制造工艺不同,设备方案和交付范围也会不同。询价时只给一个产品名称,厂家很难给出准确建议。建议同步提供:
- 轮胎类型、规格范围和模具尺寸;
- 常用胶种及硫化温度、压力、时间范围;
- 单机节拍、计划产能和机台数量;
- 手动、半自动或自动化连线需求;
- 现场蒸汽、电力、油路或其他公用工程条件;
- 是否需要预留换模、检修和后续扩产空间。
这些信息会影响热板形式、温控布置、机架结构、自动化程度和后期维护设计。利拿实业拥有70多项自主专利技术,并支持全流程非标定制化方案,可在明确工况后再做配置匹配,避免前期需求描述过粗导致后期返工。
日常维护别只在故障后处理
想让硫化设备长期稳定,维护重点应前移。
- 定期核对温控显示与实际测温结果,避免传感器漂移无人发现;
- 检查合模面、导向部位和锁紧结构,减少受力不均;
- 清理影响热传导的接触面污染物,避免局部热阻增加;
- 保留不同机台的升温、保压记录,方便横向比较;
- 换模后重新确认定位、压力和温度曲线,不要直接沿用旧参数。
设备制造质量决定了稳定性的上限,日常维护决定了性能能否长期保持。两者缺一不可。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
