橡胶密封件混炼温差大?先查填充系数和温控曲线
混炼温度忽高忽低,密封件批次稳定性从何谈起
橡胶密封件对胶料均匀性的要求极为苛刻,混炼过程中每3至5摄氏度的温度波动,就可能反映到硫化后制品的硬度和压缩永久变形上。许多厂家将问题归咎于操作经验不足,但反复调整工艺后,温差依然存在。此时需要审视的,往往是设备能力与工艺参数的匹配程度。本文从填充系数、混炼时间和温控精度三个维度展开分析,帮助您定位温度波动背后的设备与工艺原因。
填充系数设定:影响温升曲线的第一道关口
填充系数即胶料实际投入容积与密炼室有效容积之比,这一数值决定了混炼过程中胶料所受的剪切与摩擦强度。对于55L密炼机而言,填充系数偏低时,胶料在转子与室壁间翻滚不足,生热缓慢且不均匀;填充系数偏高,则胶料堆积导致局部过剪切,温升急剧且排胶温度难以控制。密封件配方中常见的三元乙丙胶、丁腈胶对剪切热敏感程度不同,不能按同一比例套用。建议根据胶料硬度和门尼黏度,在设备厂家建议范围内进行梯度测试,找到既保证分散均匀、又不过度生热的填充区间。
混炼时间与温控精度:两个容易被忽视的联动变量
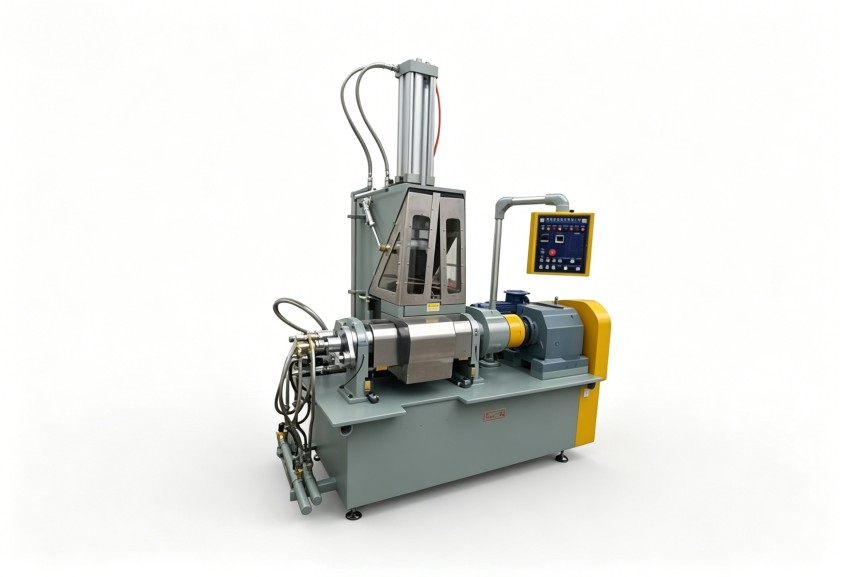
混炼时间并非越长越均匀,尤其对于密封件用胶料,过长的混炼时间会加剧氧化断链,使胶料流动性漂移。合理的作法是将时间设定与温度曲线关联,而非单纯依赖计时器。当设备具备较高的温控精度时,操作者可以通过每段混炼的温升速率判断填料分散进程,从而缩短冗余时间。若温控系统响应滞后,实际温度与显示温度偏差持续存在,工艺参数的参考价值就大打折扣。转子结构、冷却水道布局和测温探头位置,是判断一台55L密炼机温控能力时需要重点核实的三项硬件配置。
设备调校之外:工艺管理同样影响温度稳定
设备条件固定时,工艺执行的一致性决定了批次间的温差幅度。投料顺序、每车胶料重量偏差、冷却水温度波动,都会在密炼室内部转化为额外的热量变量。建议将每批胶料的混炼周期、排胶温度、电流曲线纳入记录,形成可追溯的批次档案。当温差反复出现时,这些记录能帮助技术人员区分是设备故障、原料批次差异还是操作偏差,避免盲目更换设备部件。
从设备选型阶段规避温度失控风险
如果您正在评估新增或更换55L密炼机,应关注设备在低填充系数工况下的温控表现,以及转子形状对中低剪切区间的适应性。密封件胶料配方多样,一台设备往往需要覆盖多种硬度牌号,这对温控系统的调节范围和响应速度提出了较高要求。选购前提供典型配方和工艺曲线,请设备厂家进行模拟或试机验证,比单看容积参数更有参考意义。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。