新能源材料混炼气泡难控 真空捏合挤出造粒一体机参数优化思路
新能源材料混炼气泡难消除 真空捏合挤出造粒一体机参数调整思路
新能源材料领域的高分子粘接剂、光伏封装胶料等产品,对混炼后的含气率要求极高,气泡残留不仅会拉低成品的力学强度、绝缘性能,还可能导致后续涂布、成型工序出现连续不良,整批返工的成本压力不小。很多生产方遇到气泡问题第一时间调高真空度,却忽略了工艺参数与设备配置的匹配性,反而容易引发物料降解、出料不均等新问题。下面从三个核心参数维度拆解调整逻辑。
填充系数:先确定物料容纳量的合理区间
新能源材料多为低堆积密度的粉体与高分子基体混合体系,若盲目追求产能拉高填充系数,捏合腔内的物料会被过度挤压,内部气泡被封闭在料团深处,难以通过真空作用排出。填充量过低也不可取,物料挂壁时间过长,长时间处于高温环境下容易出现降解,生成更多小分子挥发分,反而会增加气泡产生的概率。填充系数需结合物料的堆积密度、捏合腔容积和转子形式匹配调整,找到产能与排气效果的平衡点。
真空段温控:平衡挥发分排出与物料稳定性
不少生产方认为真空段温度越高,挥发分越容易逸出,气泡控制效果越好,实则不然。新能源材料中常添加多种功能性助剂,这类助剂的耐温区间普遍较窄,温度过高会出现分解、交联反应,不仅生成新的气态物质,还会直接影响材料的最终性能。真空捏合挤出造粒一体机的温控精度直接决定物料在真空段的状态,需根据物料的玻璃化转变温度、分解温度设置梯度温控,让挥发分平稳排出的同时,保持物料塑性状态稳定,避免出现新的气泡来源。
捏合转速:影响气泡逸出路径的关键变量
捏合转子的转速会直接影响物料的剪切强度和表面更新频率,转速过快时,物料表面被快速翻覆,内部气泡还没来得及移动到表层就被裹入料团深处,难以被真空系统抽出;转速过慢则会导致物料分散不均,局部团聚的粉体中包裹的微气泡无法释放,造粒后会出现密集的针孔状缺陷。调整转速需结合物料的粘度特性,高粘度物料可适当降低转速,给气泡足够的逸出时间;低粘度物料可适当提高转速,加快表面更新效率,兼顾分散效果与排气效率。

如果现有真空捏合挤出造粒一体机调整参数后仍无法达到预期的含气率要求,可从设备配置层面进一步评估,比如真空段的长度、排气口的数量与位置、转子的结构形式等,都会对最终的排气效果产生影响。利拿实业支持全流程非标定制化方案,可针对新能源材料的特殊混炼需求优化设备结构与参数匹配性。
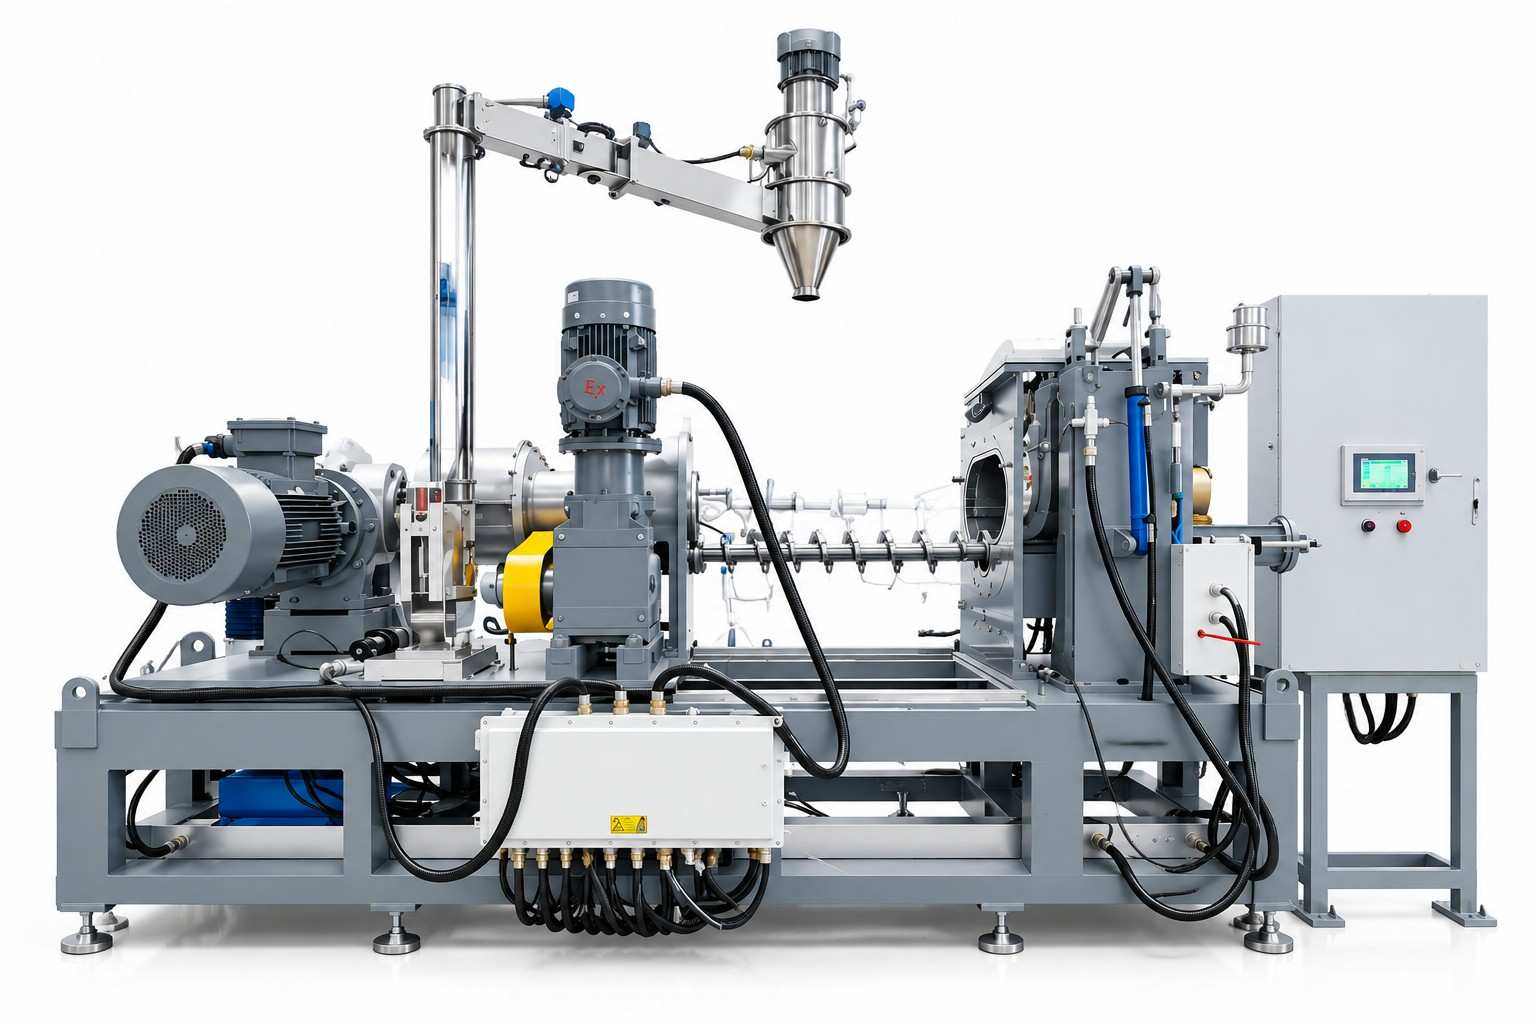
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。