密炼机轴承频繁损坏?先排查温升与配合间隙
橡胶密封件生产中,密炼机轴承异常磨损的温升与间隙排查
密炼机轴承过早损坏,在橡胶密封件车间里通常表现为两种迹象:一是停机频率逐月上升,二是维修换件周期越来越短。很多设备管理人员的第一反应是轴承本身质量不过关,但换上更高等级的轴承后,问题依然反复。轴承只是结果,真正的原因往往藏在温度控制和配合精度里。下面从这两个维度展开分析,并给出具体的现场排查思路。
轴承损坏,不一定只是寿命到了
橡胶密封件混炼工艺对轴承的影响,长期被低估。胶料在密炼室内剪切生热,热量通过转子轴颈持续传导至轴承位。如果冷却回路设计不合理或温控响应滞后,轴承长期在高温边界下运行,润滑脂提前失效,滚道面产生微动磨损。此时即使轴承型号和安装方式都正确,寿命也会大打折扣。因此,判断轴承故障不能只看使用时长,更要看运行温度曲线和润滑状态的变化趋势。
温升失控,轴承最怕的不是转得快而是热
轴承温升是一个综合性指标,与转速有关,但更与热平衡能力有关。密炼机在填充系数较高或混炼高硬度密封件胶料时,转子承受的扭矩波动大,轴承受力复杂。若轴承座散热条件不足,或润滑油路出现局部堵塞,温升会快速累积。现场可通过手感或红外测温枪对比同一设备不同轴承座的温度差异来判断是否存在异常热源。
日常记录中,建议关注以下三点:
- 连续生产时轴承座外壁温度是否稳定,波动超过正常范围时优先排查冷却水流量。
- 润滑脂加注周期是否与设备实际负荷匹配,过量加注反而会导致搅拌升温。
- 停机后轴承温度回落速度是否正常,回落过慢通常说明散热路径受阻。
配合间隙失真,安装时紧不代表运行中稳
轴承与转子轴颈、轴承座孔的配合间隙,直接决定载荷分布的均匀性。橡胶密封件生产现场常出现一种情况:新轴承装配时感觉紧度合适,但运转几百小时后异响出现,拆检发现滚道偏载压痕。原因在于多次拆装后轴颈或座孔尺寸发生变化,或者装配时未考虑热膨胀后的实际间隙。轴承运行温度升高后,配合过紧会使滚动体游隙归零,卡滞磨损随之而来;配合过松则导致跑圈,产生异常高温和振动。
比较稳妥的做法是,在每次更换轴承时同步检测轴颈圆度、座孔尺寸和轴承游隙,并做好记录对比。很多重复性轴承故障,根源都在拆装工艺不稳定。让同一组人员按固定流程操作,问题往往会明显减少。
现场排查建议:先看油、再测温、最后查间隙
当密炼机轴承再次出现异常,建议按以下顺序处理,避免直接拆机带来的停机浪费:
- 观察润滑脂状态——颜色变黑、硬化或流失严重,说明润滑条件已恶化。
- 对比轴承座温度——与正常机台相差过大时,优先检查冷却系统而非急于换轴承。
- 测量振动值——轴承损坏前通常伴随高频振动成分增加,可用于判断损坏程度。
- 轴承拆卸后检测配合尺寸——确认轴颈和座孔是否仍在公差范围内。
这套流程可以让维修决策更有依据,也能减少不必要的备件消耗。对橡胶密封件企业来说,建立每台密炼机的轴承运行档案,比单纯追求轴承本身档次更有实际意义。
从单点维修走向整体工艺匹配
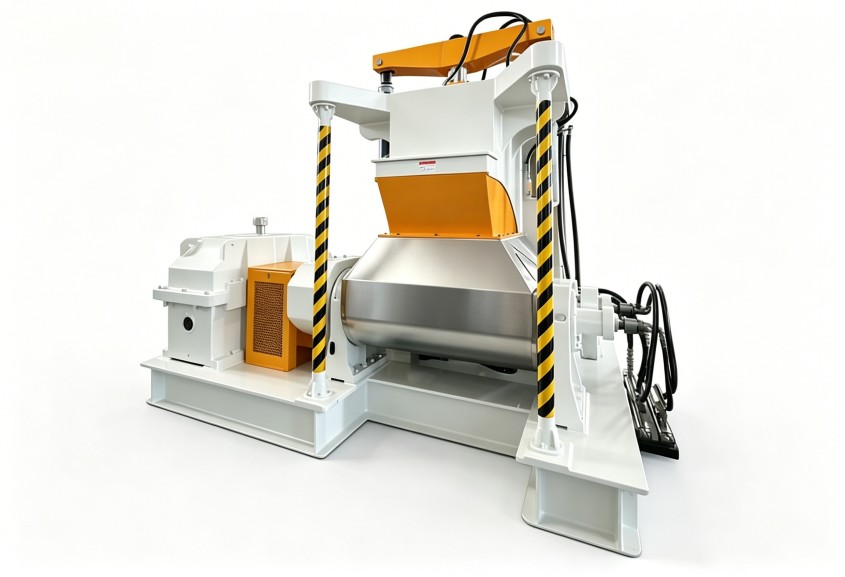
密炼机轴承的稳定运行,不只是轴承选型的事。整机的温控系统响应速度、转子结构的刚性设计、机座加工精度,都会影响轴承的实际工作环境。改善轴承故障频次,本质上是对设备整体设计逻辑的一次检验。利拿实业在密炼机设计中注重传动系统与冷却结构的协同匹配,针对不同胶料工况提供非标定制方案,帮助客户降低传动部件损耗,减少非计划停机。
利拿实业可根据您的实际需求,提供全流程非标定制的橡塑混炼成型解决方案。