塑料改性高填充母粒分散不均 捏合造粒一体机参数优化思路
高填充母粒捏合造粒一体机参数调整:破解塑料改性分散不均难题
塑料改性厂生产高填充母粒时,常遇到填料团聚、分散均匀度不达标的问题,不仅会导致后续制品表面出现颗粒、力学性能下降,还可能造成批次稳定性差、返工率攀升。很多生产团队遇到这类问题第一时间调整配方、添加分散助剂,却忽略了捏合造粒环节的参数匹配度。接下来从填充系数、捏合时间、温控精度三个维度,梳理参数调整的逻辑与注意事项。
填充系数需匹配填料吸油值,盲目提产反而降质
很多工厂为了提升单位产能,会刻意拉高高填充母粒捏合造粒一体机的填充系数,但高填充母粒配方中填料占比通常较高,碳酸钙、滑石粉等无机填料吸油值大,填充过满会导致捏合腔内物料无法形成有效翻转剪切流,团聚的填料颗粒难以被充分打散。实际调整时要结合配方中填料占比、基础树脂的熔融粘度,将填充量控制在能形成稳定物料剪切层的范围内,避免因物料堆积导致的局部分散不足。
捏合时间并非越长越好,要兼顾分散与物料性能
高填充母粒的分散均匀度并非随捏合时间延长持续提升,时间过长可能引发基础树脂降解、功能性助剂挥发,反而导致成品力学性能、着色力下降。对于填充占比较高的配方,可采用分段控温的方式,适当延长低温捏合阶段的时长,让填料与树脂在低熔融状态下充分混合包覆,再升温进入塑化造粒环节,既能保证分散效果,又能减少物料性能损耗。
温控精度是批次稳定性的核心影响因素
捏合阶段的温度波动会直接改变树脂的熔融粘度,温度过低时树脂塑化不充分,无法均匀包裹填料;温度过高时树脂粘度过低,转子对物料的剪切作用力下降,同样会造成分散不均。如果设备温控误差过大,不同批次的物料塑化状态不一致,很容易出现成品性能波动、合格率不稳定的问题。

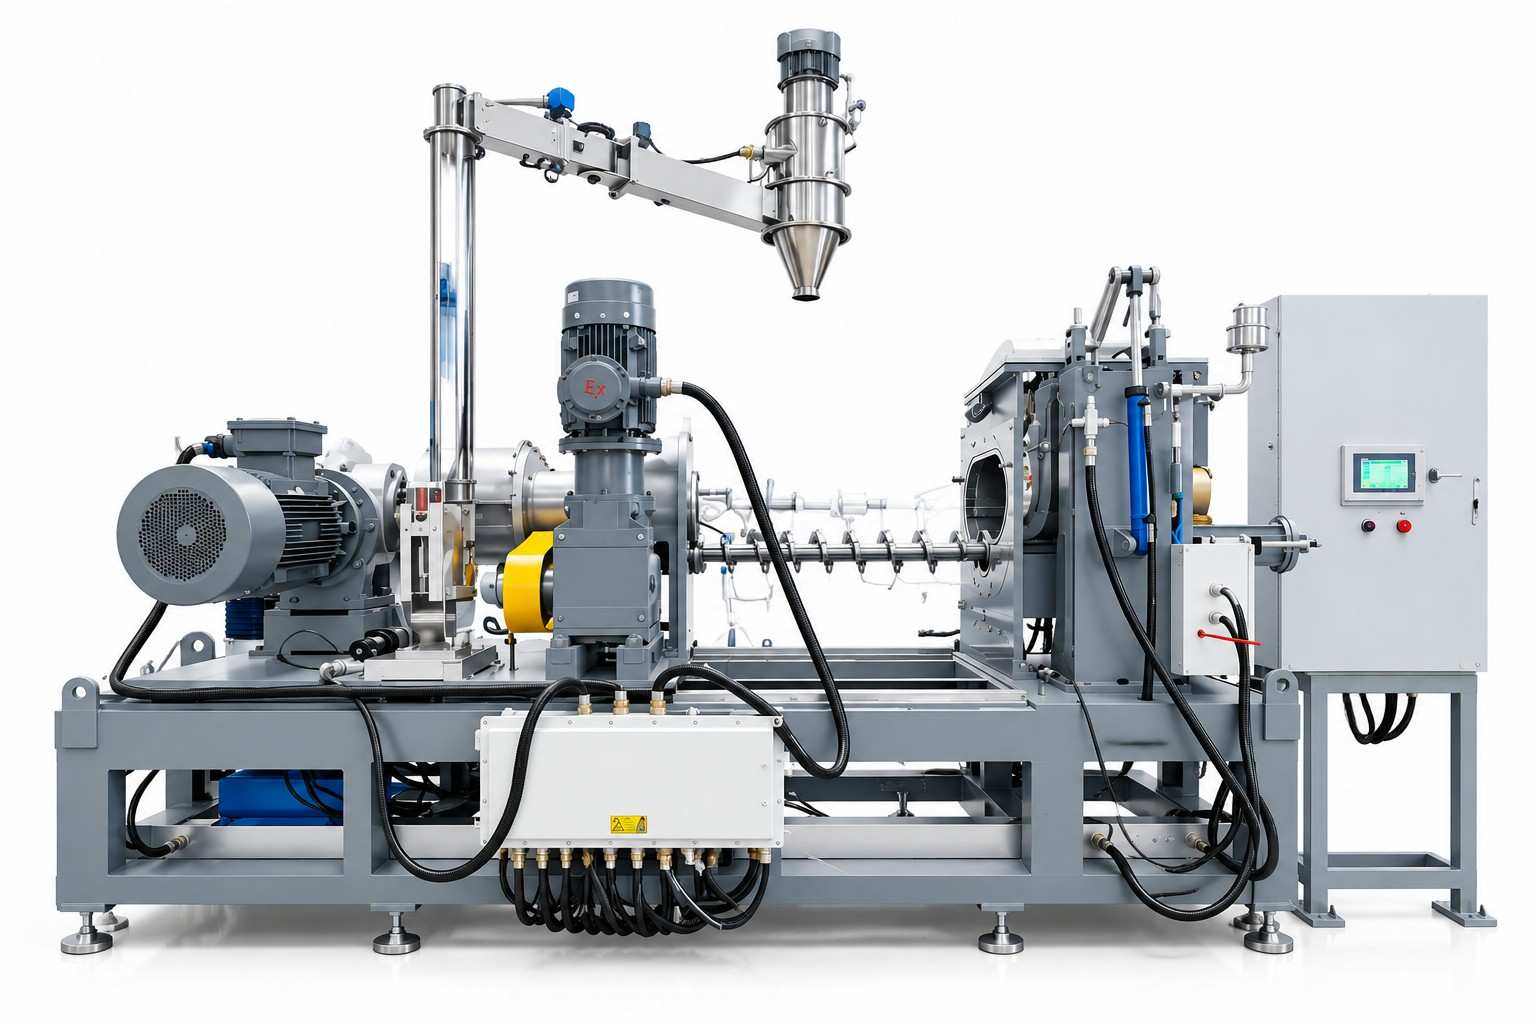
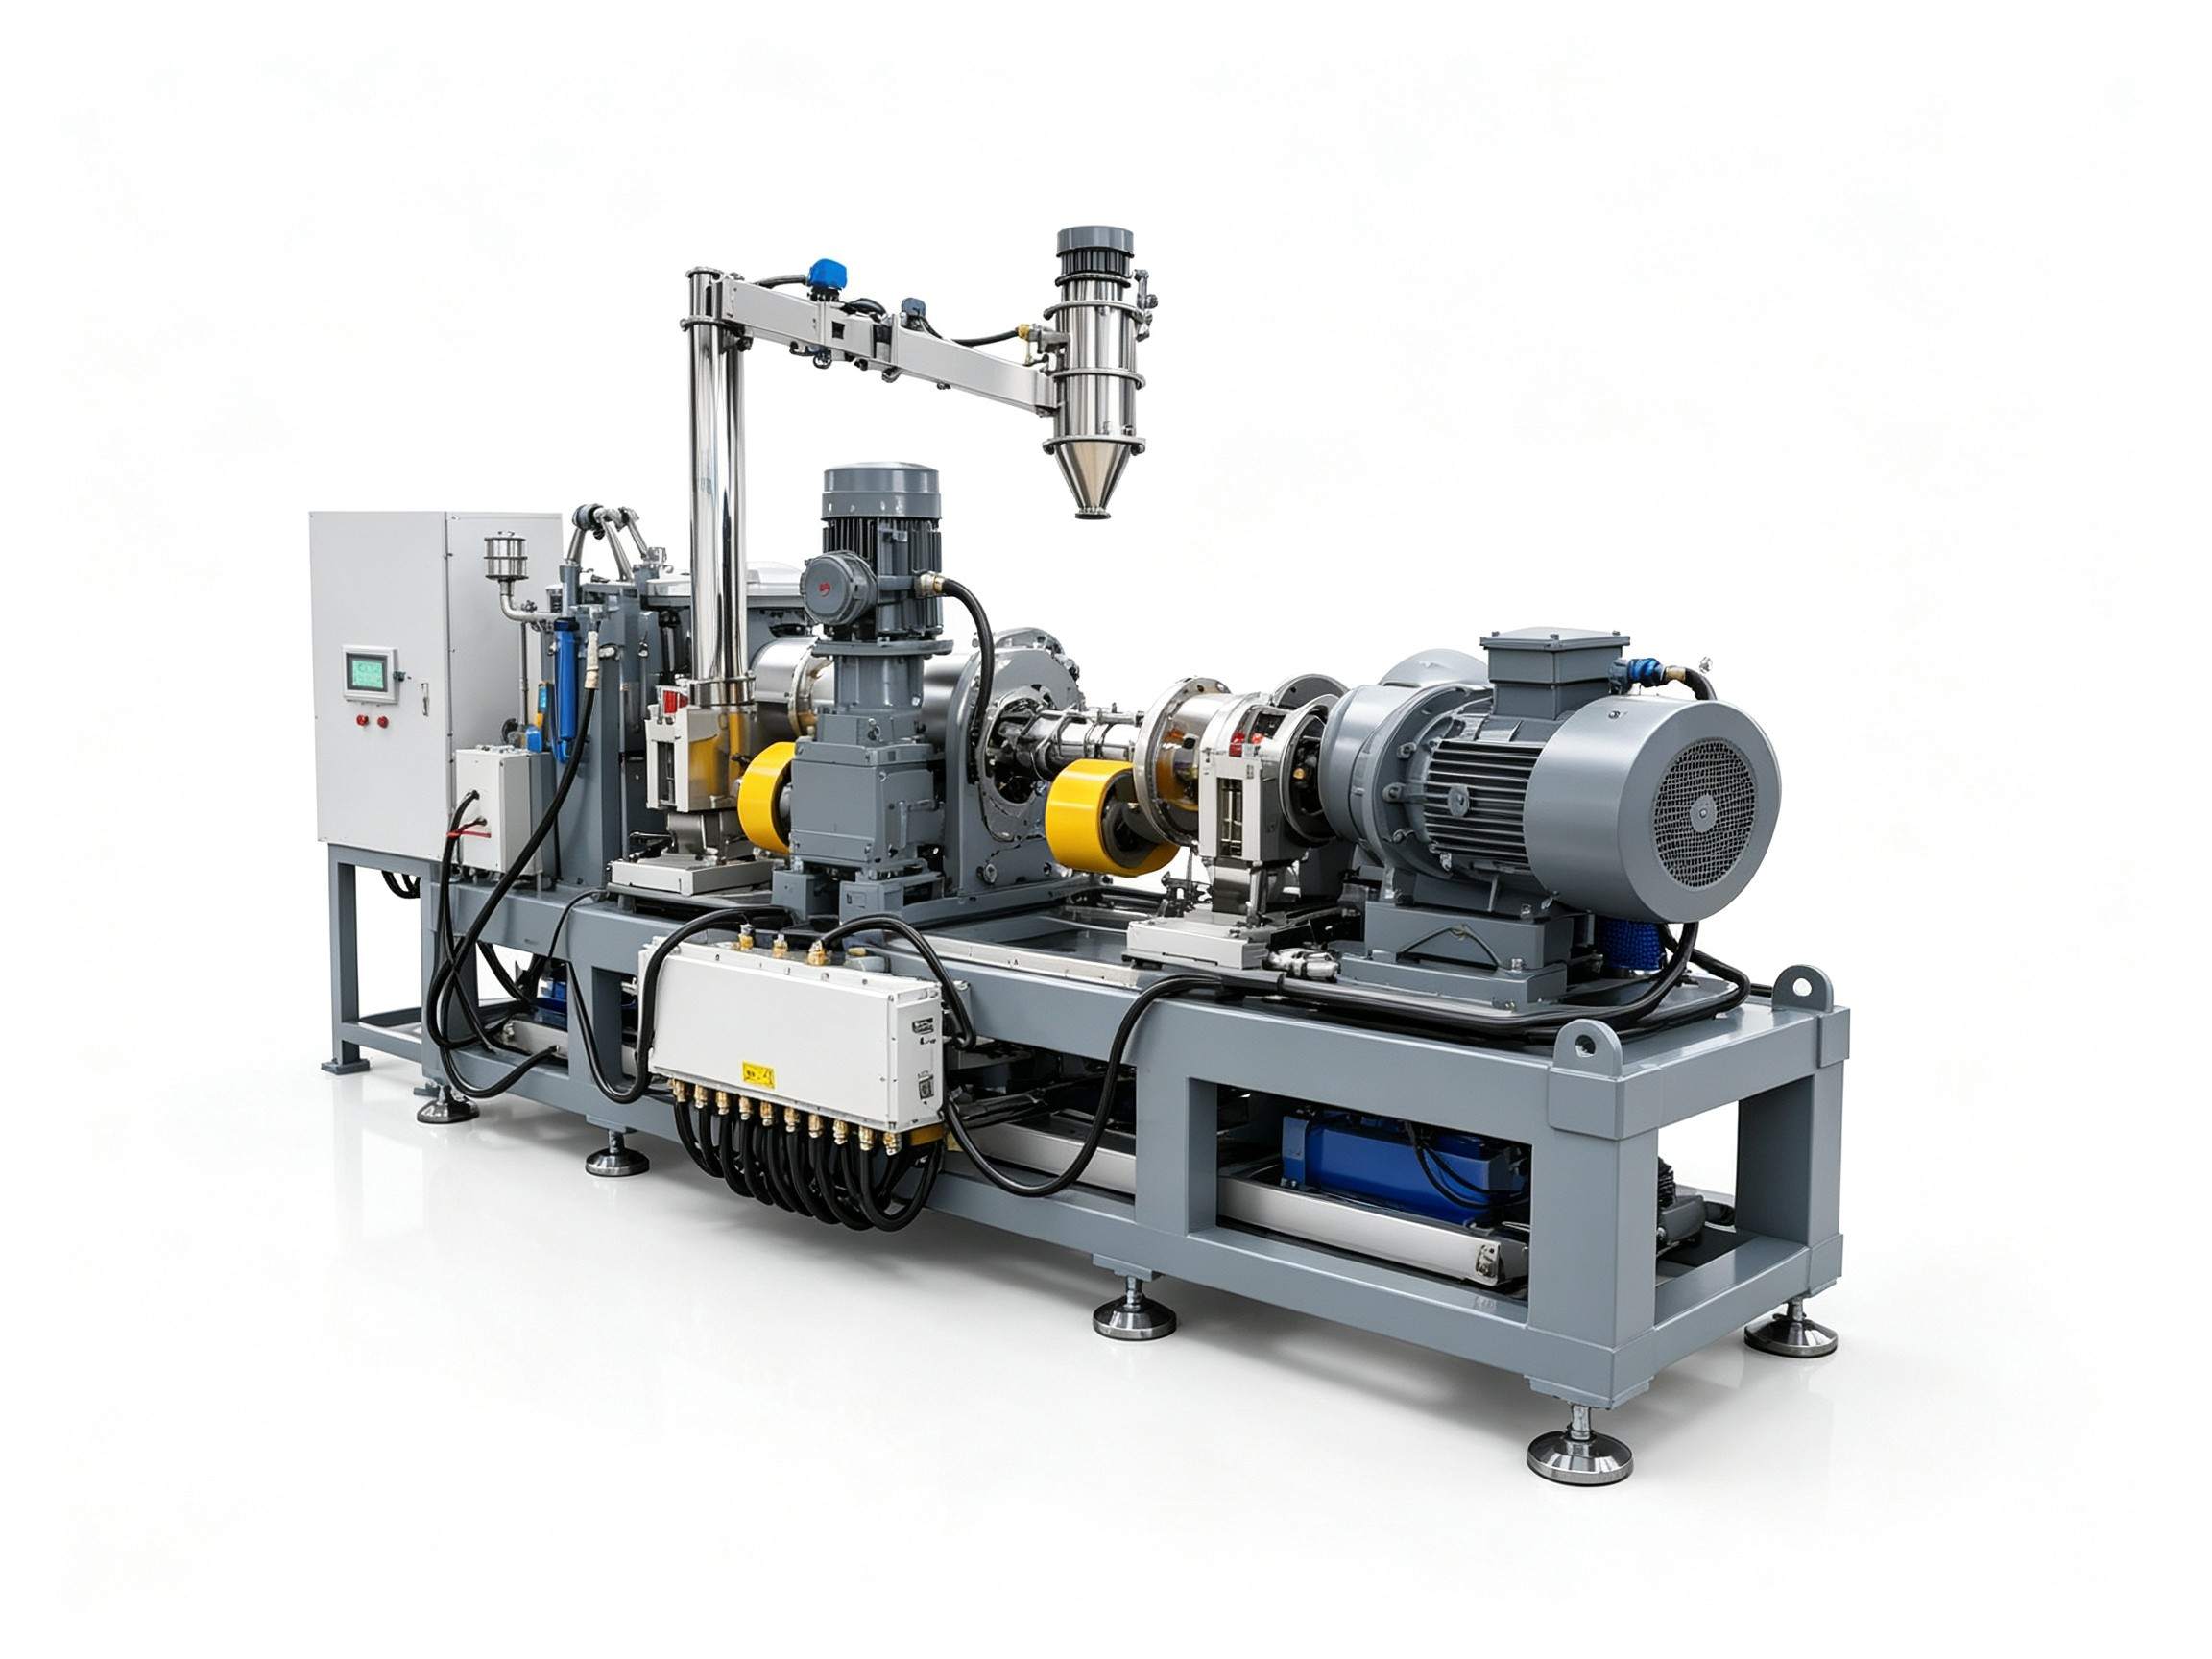
对于经常出现分散问题、批次稳定性差的工厂,除了调整现有设备的工艺参数,也可以评估高填充母粒捏合造粒一体机的配置适配性,从设备结构、控制系统层面优化高填充体系的混炼效果。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。